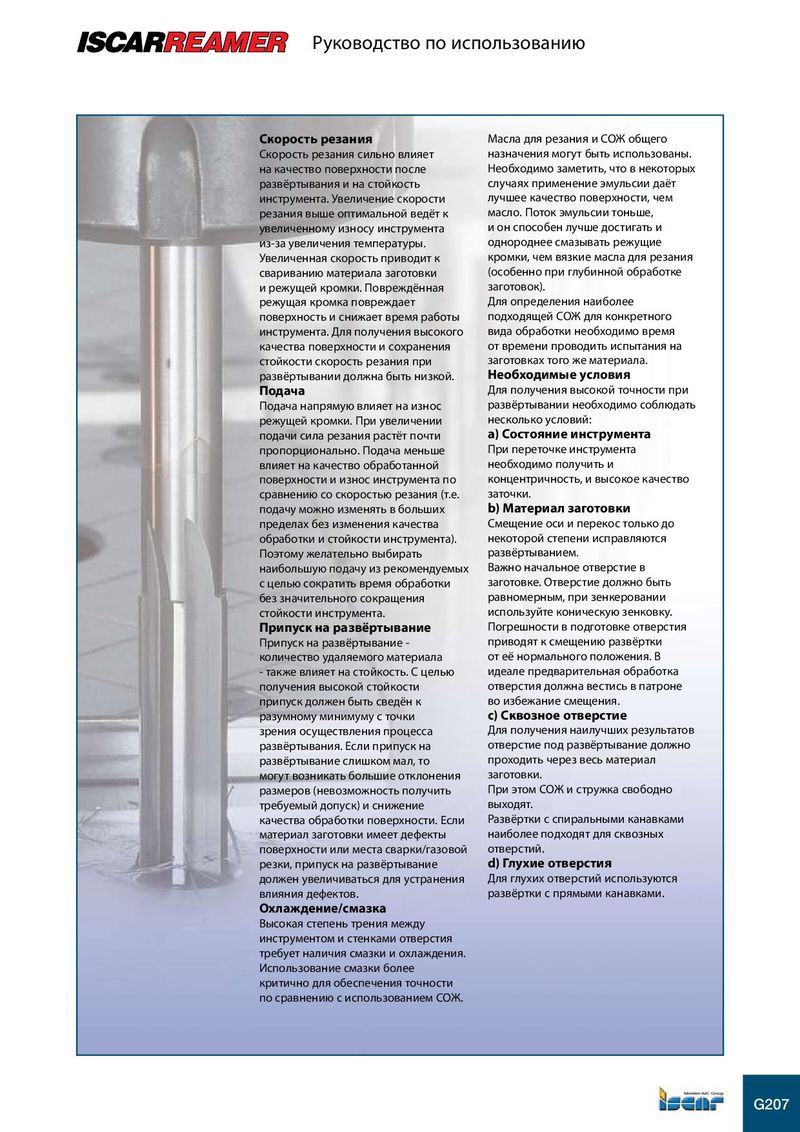
| Скорость резания | Масла для резания и СОЖ общего |
| Скорость резания сильно влияет на качество поверхности после | назначения могут быть использованы. Необходимо заметить, что в некоторых |
| развёртывания и на стойкость | случаях применение эмульсии даёт |
| инструмента. Увеличение скорости резания выше оптимальной ведёт к | лучшее качество поверхности, чем масло. Поток эмульсии тоньше, |
| увеличенному износу инструмента | и он способен лучше достигать и |
| из-за увеличения температуры. | однороднее смазывать режущие |
| Увеличенная скорость приводит к | кромки, чем вязкие масла для резания |
| свариванию материала заготовки | (особенно при глубинной обработке |
| и режущей кромки. Повреждённая | заготовок). |
| режущая кромка повреждает | Для определения наиболее |
| повехность и снижает вемя аботы | подходящей СОЖ для конкретного |
| р р р инструмента. Для получения высокого | вида обработки необходимо время |
| качества поверхности и сохранения | от времени проводить испытания на |
| стойкости скорость резания при | заготовках того же материала. |
| развёртывании должна быть низкой. | Необходимые условия |
| Подача | Для получения высокой точности при |
| Подача напрямую влияет на износ | развёртывании необходимо соблюдать |
| режущей кромки. При увеличении | несколько условий: |
| подачи сила резания растёт почти | a) Состояние инструмента |
| пропорционально. Подача меньше | При переточке инструмента |
| влияет на качество обработанной | необходимо получить и |
| поверхности и износ инструмента по | концентричность, и высокое качество |
| сравнению со скоростью резания (т.е. | заточки. |
| подачу можно изменять в больших | b) Материал заготовки |
| пределах без изменения качества | Смещение оси и перекос только до |
| обработки и стойкости инструмента). | некоторой степени исправляются |
| Поэтому желательно выбирать | развёртыванием. |
| наибольшую подачу из рекомендуемых | Важно начальное отверстие в |
| с целью сократить время обработки | заготовке. Отверстие должно быть |
| без значительного сокащения | равномерным при зенкеровании |
| р стойкости инструмента. | , используйте коническую зенковку. |
| Припуск на развёртывание Припуск на развёртывание - | Погрешности в подготовке отверстия приводят к смещению развёртки |
| количество удаляемого материала | от её нормального положения. В |
| - также влияет на стойкость. С целью | идеале предварительная обработка |
| получения высокой стойкости | отверстия должна вестись в патроне |
| припуск должен быть сведён к | во избежание смещения. |
| разумному минимуму с точки | c) Сквозное отверстие |
| зрения осуществления процесса | Для получения наилучших результатов |
| развёртывания Если припуск на | отверстие под развёртывание должно |
| . развёртывание слишком мал, то | проходить через весь материал |
| могут возникать большие отклонения | заготовки. |
| размеров (невозможность получить | При этом СОЖ и стружка свободно |
| требуемый допуск) и снижение | выходят. |
| качества обработки поверхности. Если | Развёртки с спиральными канавками |
| материал заготовки имеет дефекты | наиболее подходят для сквозных |
| поверхности или места сварки/газовой | отверстий. |
| резки, припуск на развёртывание | d) Глухие отверстия |
| олжен величиваться ля станения | Для глухих отверстий используются |
| дудур влияния дефектов. | развёртки с прямыми канавками. |
| Охлаждение/смазка | |
| Высокая степень трения между | |
| инструментом и стенками отверстия | |
| требует наличия смазки и охлаждения. | |
| Использование смазки более | |
| критично для обеспечения точности | |
| по сравнению с использованием СОЖ. | |
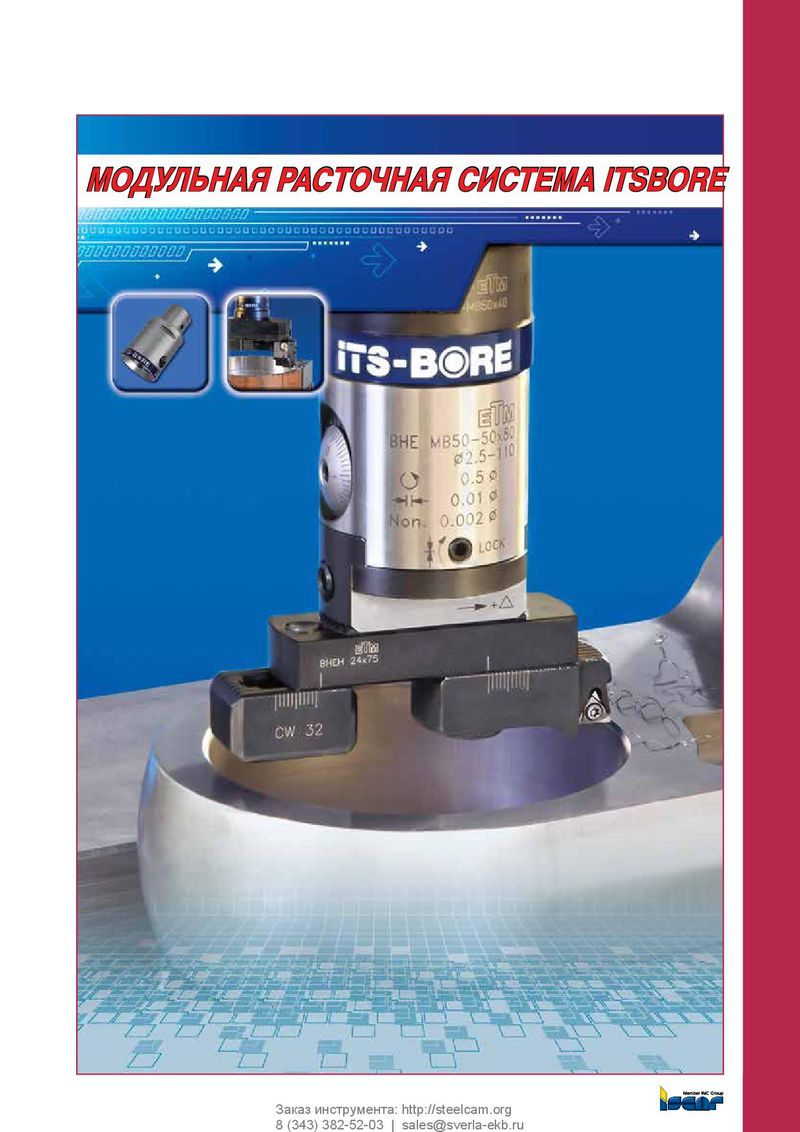 Каталог Iscar расточные системы
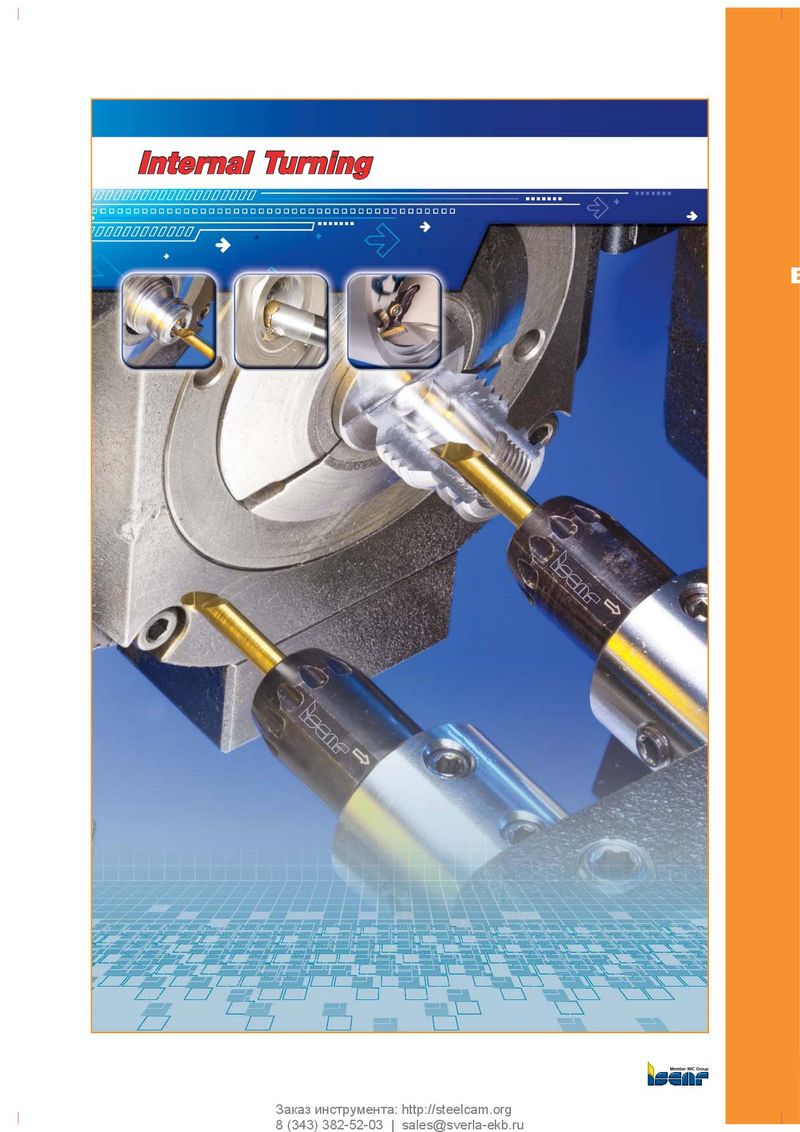 Каталог Iscar инструмент для внутренней обработки
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar токарный инструмент 2017
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для токарной обработки