Каталог Iscar токарный инструмент - страница 545
Навигация
 Каталог Iscar расточные системы
 Каталог Iscar инструмент для внутренней обработки
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar токарный инструмент 2017
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для токарной обработки
- B1 TURNINGrev2
- B2-TURNING RusRev2
- B3 TURNING RusRev2
- B4-TURNINGrev2
- B5-TURNING RusRev2
- B6-TURNING RusRev2
- C1-TURNING RusRev2
- C2-TURNING RusRev2
- C3-TURNING RusRev2
- C4-TURNING RusRev2
- C5-TURNING RusRev2
- C6-TURNING RusRev2
- D1-TURNING RUSRev2
- D2-TURNING RUSRev2
- E1-TURNINGrusRev2
- E2-TURNING RUSrev2
- F-TURNING RUSrev2
- G1- TURNINGrev2
- G3 TURNING RusRev2
- G5 TURNING RusRev2
- H-TURNING RUSrev2
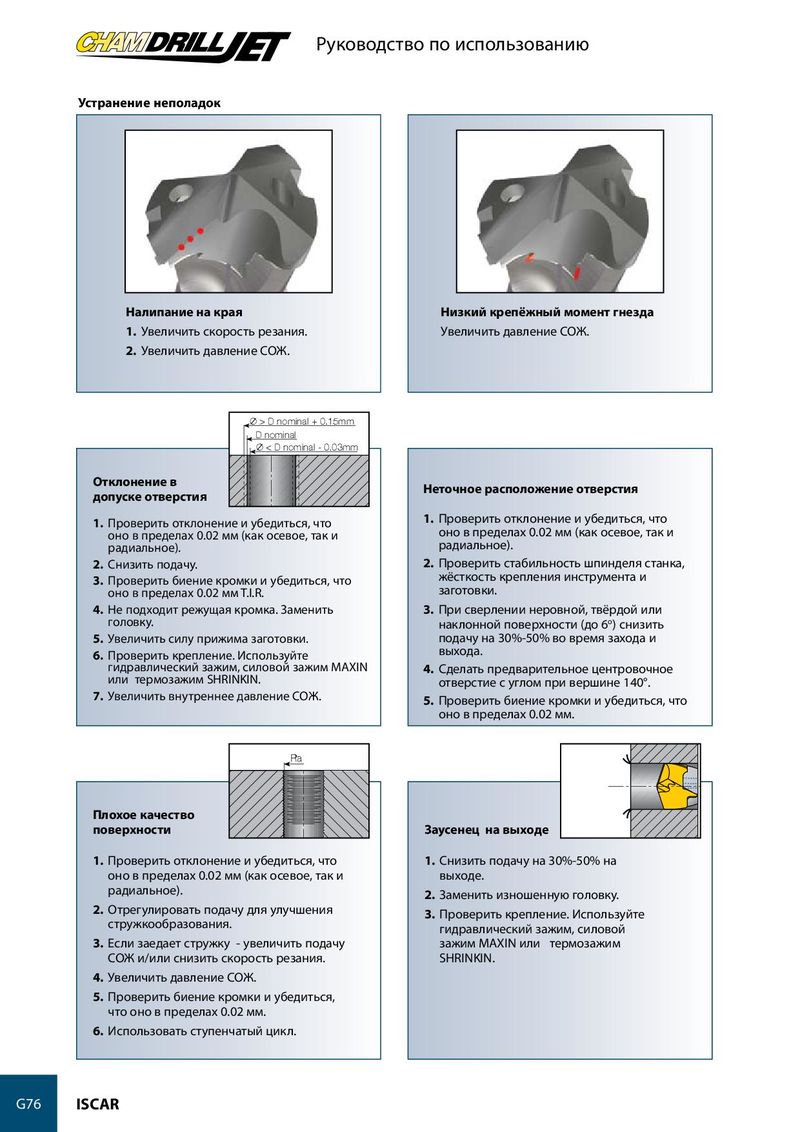
Устранение неполадок
Налипание на края Низкий крепёжный момент гнезда 1. Увеличить скорость резания. Увеличить давление СОЖ. 2. Увеличить давление СОЖ.
Ø > D nominal + 0.15mm D nominal Ø < D nominal - 0.03mm
| Deviation of Отклонение в | Неточное расположение отверстия | ||
| Diameter Допуск допуске отверстия | Inaccurate Hole Position | ||
| 1. Проверить отклонение и убедиться, что | 1. Проверить отклонение и убедиться, что | ||
| 1. Check the run-out and make sure it is within | 1. Check the run-out and make sure it is within оно в пределах 0.02 мм (как осевое, так и | ||
| оно в пределах 0.02 мм (как осевое, так и 0.02 мм T.I.R. (radial and axial cutting points). | |||
| радиальное). | радиальное).0.02 мм T.I.R. (radial and axial). | ||
| 2. Reduce feed rate.2. Снизить подачу. | 2. Проверить стабильность шпинделя станка, 2. Check the stability of the machine spindle, | ||
| 3. Check the Подточка перемычки point run-out 3. Проверить биение кромки и убедиться, что | жёсткость крепления инструмента и tool and worpiece clamping rigidity. | ||
| and make sure that t is within 0.02 мм T.I.R.оно в пределах 0.02 мм T.I.R. | 3. When drilling rough, hard or angled (up to заготовки. | ||
| 4. Не подходит режущая кромка. Заменить 4. Wrong cutting egde. Replace head. | 3. При сверлении неровной, твёрдой или 6° angular surface), reduce the feed rate by | ||
| головку. | наклонной поверхности (до 630%-50% during entrance and exit.о) снизить | ||
| 5. Increase workpiece chucking force rigidity and 5. Увеличить силу прижима заготовки. | подачу на 30%-50% во время захода и |
stability. 4. Pre-hole center drill with a 140° point angle. 6. Проверить крепление. Используйте выхода. 6. Check the adaptation. Use hydraulic clamping гидравлический зажим, силовой зажим MAXIN 4. Сделать предварительное центровочное 5. Check the Подточка перемычки point run- или термозажим SHRINKIN.chuck or maxin power chuck or side systems. отверстие с углом при вершине 140°.out and make sure it is within 0.02 мм T.I.R.
7. Увеличить внутреннее давление СОЖ.7. Increase internal coolant pressure. 5. Проверить биение кромки и убедиться, что оно в пределах 0.02 мм.
Ra
Плохое качество Surface Finish Too Roughповерхности Burrs on ExitЗаусенец на выходе 1. Check the run-out and make sure it is 1. Проверить отклонение и убедиться, что 1. Reduce the feed rate by 1. Снизить подачу на 30%-50% на within 0.02 мм T.I.R. (radial and axial).оно в пределах 0.02 мм (как осевое, так и 30%-50% during entrance выходе.
| 2. Adjust the feed up or down for a different радиальное). | 2. Заменить изношенную головку.and exit. | |
| 2. Отрегулировать подачу для улучшения chip Формаation. | 2. Replace the worn head.3. Проверить крепление. Используйте | |
| 3. In case of chip jaммing - increase the стружкообразования. | 3. Check the adaptation. Use гидравлический зажим, силовой | |
| 3. Если заедает стружку - увеличить подачу coolant flow and/or reduce the cutting | hydraulic clamping chuck зажим MAXIN или термозажим | |
| speed.СОЖ и/или снизить скорость резания. | or maxin power chuck or SHRINKIN. | |
| 4. Increase the coolant pressure.4. Увеличить давление СОЖ. | side systems. |
5. Check the Подточка перемычки point run-5. Проверить биение кромки и убедиться, out and make sure it is within 0.02 мм T.I.R.что оно в пределах 0.02 мм. 6. Use pecking cycle.6. Использовать ступенчатый цикл.