Каталог Iscar токарный инструмент - страница 280
Навигация
 Каталог Iscar расточные системы
 Каталог Iscar инструмент для внутренней обработки
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar токарный инструмент 2017
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для токарной обработки
- B1 TURNINGrev2
- B2-TURNING RusRev2
- B3 TURNING RusRev2
- B4-TURNINGrev2
- B5-TURNING RusRev2
- B6-TURNING RusRev2
- C1-TURNING RusRev2
- C2-TURNING RusRev2
- C3-TURNING RusRev2
- C4-TURNING RusRev2
- C5-TURNING RusRev2
- C6-TURNING RusRev2
- D1-TURNING RUSRev2
- D2-TURNING RUSRev2
- E1-TURNINGrusRev2
- E2-TURNING RUSrev2
- F-TURNING RUSrev2
- G1- TURNINGrev2
- G3 TURNING RusRev2
- G5 TURNING RusRev2
- H-TURNING RUSrev2
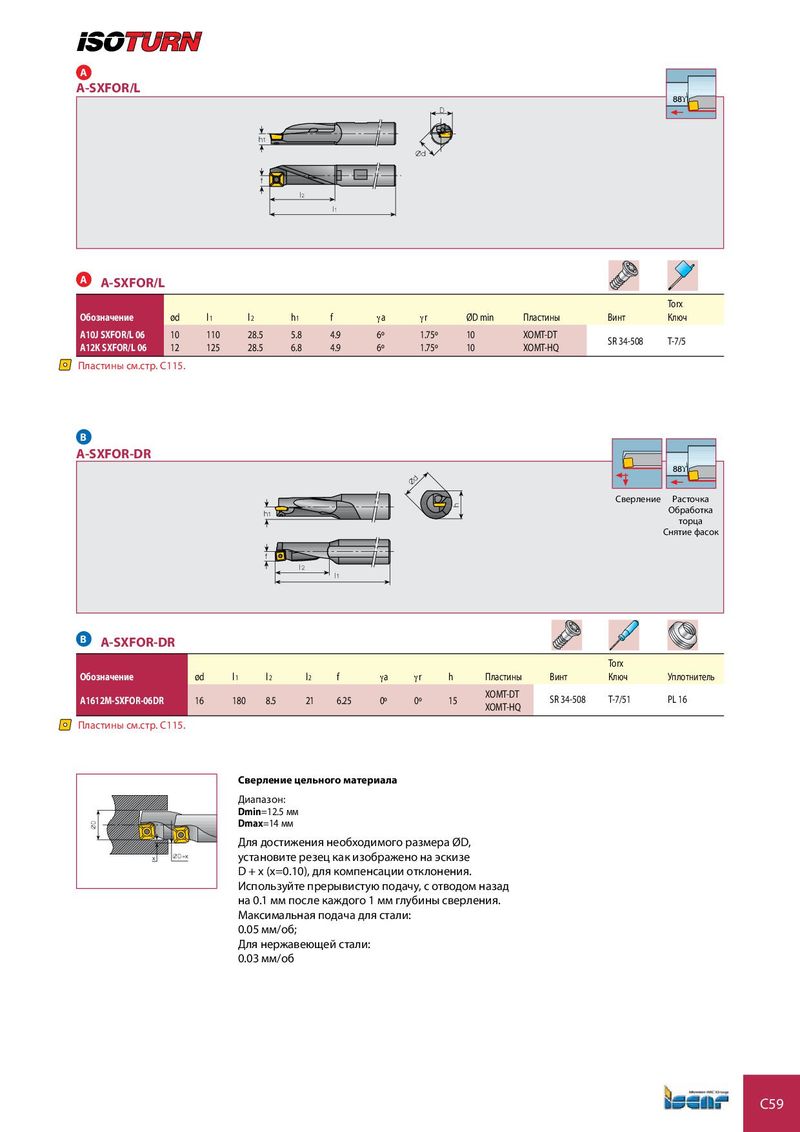
A-SXFOR/L
| h1 | D Ød | 88ϒ | ||||||
| A-SXFOR/L A | f l2 l1 | |||||||
| Обозначение | ød | l1 | l2 h1 f γa | γr | ØD min | Пластины | Винт | Torx Ключ |
| A10J SXFOR/L 06 | 10 | 110 | 28.5 5.8 4.9 6º | 1.75º | 10 | XOMT-DT | SR 34-508 | T-7/5 |
| A12K SXFOR/L 06 | 12 | 125 | 28.5 6.8 4.9 6º | 1.75º | 10 | XOMT-HQ |
Пластины см.стр. C115.
B
A-SXFOR-DR
| Ød | 88ϒ | ||||||||
| A-SXFOR-DR B | h1 f l2 | l1 | h | Сверление | Расточка Обработка торца Снятие фасок | ||||
| Обозначение | ød | l1 | l2 l2 | f γa | γr h | Пластины | Винт | Torx Ключ | Уплотнитель |
| A1612M-SXFOR-06DR | 16 | 180 | 8.5 21 | 6.25 0º | 0º 15 | XOMT-DT XOMT-HQ | SR 34-508 | T-7/51 | PL 16 |
Пластины см.стр. C115.
Сверление цельного материала Диапазон: Dmin=12.5 мм Dmax=14 мм Для достижения необходимого размера ØD, установите резец как изображено на эскизе x ØD+x D + x (x=0.10), для компенсации отклонения. Используйте прерывистую подачу, с отводом назад на 0.1 мм после каждого 1 мм глубины сверления. Максимальная подача для стали: 0.05 мм/об; Для нержавеющей стали: 0.03 мм/об