Каталог Iscar токарный инструмент 2017 - страница 384
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
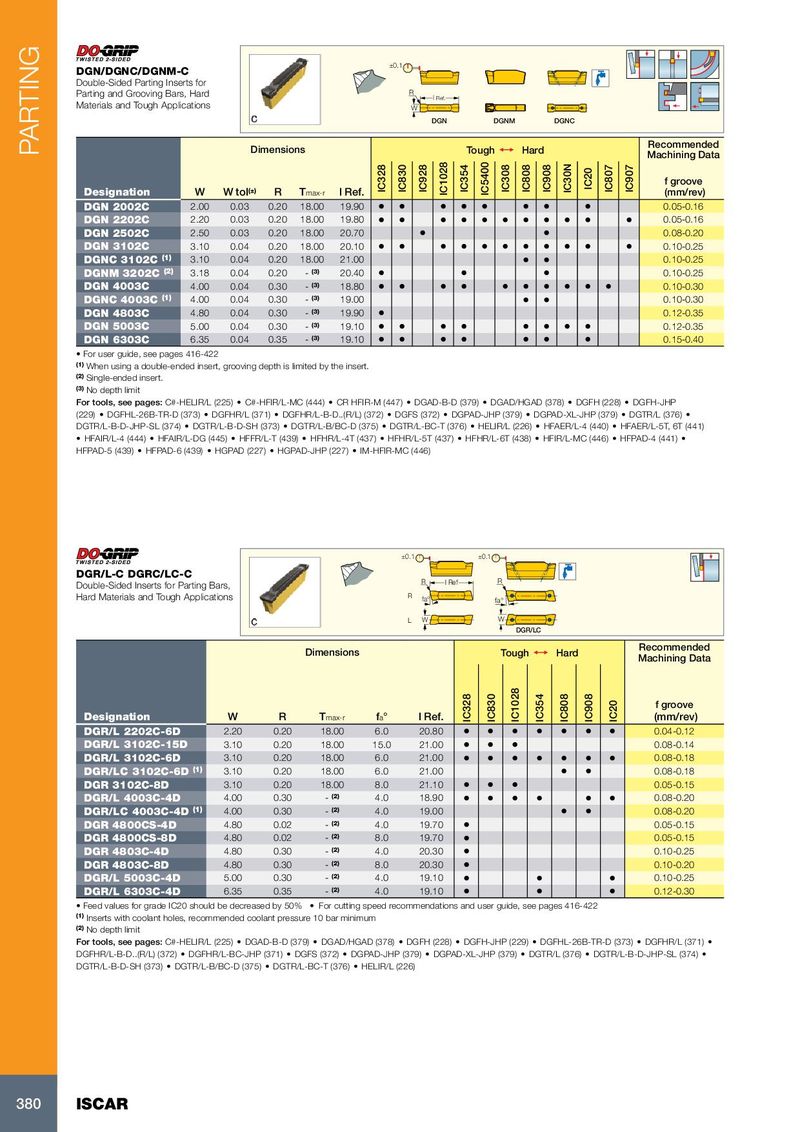
PARTING
±0.1
DGN/DGNC/DGNM-C
Double-Sided Parting Inserts for
Parting and Grooving Bars, Hard R
l Ref.
Materials and Tough Applications W
DGN DGNM DGNC
Recommended
Dimensions Tough 1 Hard
Machining Data
IC1028
IC5400
IC30N
IC328
IC830
IC928
IC354
IC308
IC808
IC908
IC807
IC907
IC20
f groove
Designation W W tol(±) R Tmax-r l Ref. (mm/rev)
DGN 2002C 2.00 0.03 0.20 18.00 19.90 • • • • • • • • 0.05-0.16
DGN 2202C 2.20 0.03 0.20 18.00 19.80 • • • • • • • • • • • 0.05-0.16
DGN 2502C 2.50 0.03 0.20 18.00 20.70 • • 0.08-0.20
DGN 3102C 3.10 0.04 0.20 18.00 20.10 • • • • • • • • • • • 0.10-0.25
DGNC 3102C (1) 3.10 0.04 0.20 18.00 21.00 • • 0.10-0.25
DGNM 3202C (2) 3.18 0.04 0.20 - (3) 20.40 • • • 0.10-0.25
DGN 4003C 4.00 0.04 0.30 - (3) 18.80 • • • • • • • • • • 0.10-0.30
DGNC 4003C (1) 4.00 0.04 0.30 - (3) 19.00 • • 0.10-0.30
DGN 4803C 4.80 0.04 0.30 - (3) 19.90 • 0.12-0.35
DGN 5003C 5.00 0.04 0.30 - (3) 19.10 • • • • • • • • 0.12-0.35
DGN 6303C 6.35 0.04 0.35 - (3) 19.10 • • • • • • • 0.15-0.40
• For user guide, see pages 416-422
(1) When using a double-ended insert, grooving depth is limited by the insert.
(2) Single-ended insert.
(3) No depth limit
For tools, see pages: C#-HELIR/L (225) • C#-HFIR/L-MC (444) • CR HFIR-M (447) • DGAD-B-D (379) • DGAD/HGAD (378) • DGFH (228) • DGFH-JHP
(229) • DGFHL-26B-TR-D (373) • DGFHR/L (371) • DGFHR/L-B-D..(R/L) (372) • DGFS (372) • DGPAD-JHP (379) • DGPAD-XL-JHP (379) • DGTR/L (376) •
DGTR/L-B-D-JHP-SL (374) • DGTR/L-B-D-SH (373) • DGTR/L-B/BC-D (375) • DGTR/L-BC-T (376) • HELIR/L (226) • HFAER/L-4 (440) • HFAER/L-5T, 6T (441)
• HFAIR/L-4 (444) • HFAIR/L-DG (445) • HFFR/L-T (439) • HFHR/L-4T (437) • HFHR/L-5T (437) • HFHR/L-6T (438) • HFIR/L-MC (446) • HFPAD-4 (441) •
HFPAD-5 (439) • HFPAD-6 (439) • HGPAD (227) • HGPAD-JHP (227) • IM-HFIR-MC (446)
±0.1 ±0.1
DGR/L-C DGRC/LC-C
R l Ref R
Double-Sided Inserts for Parting Bars,
Hard Materials and Tough Applications R fa° fa°
L W W
DGR/LC
Recommended
Dimensions Tough 1 Hard
Machining Data
IC1028
IC328
IC830
IC354
IC808
IC908
f groove
IC20
Designation W R Tmax-r fa° l Ref. (mm/rev)
DGR/L 2202C-6D 2.20 0.20 18.00 6.0 20.80 • • • • • • • 0.04-0.12
DGR/L 3102C-15D 3.10 0.20 18.00 15.0 21.00 • • • 0.08-0.14
DGR/L 3102C-6D 3.10 0.20 18.00 6.0 21.00 • • • • • • • 0.08-0.18
DGR/LC 3102C-6D (1) 3.10 0.20 18.00 6.0 21.00 • • 0.08-0.18
DGR 3102C-8D 3.10 0.20 18.00 8.0 21.10 • • • 0.05-0.15
DGR/L 4003C-4D 4.00 0.30 - (2) 4.0 18.90 • • • • • • 0.08-0.20
DGR/LC 4003C-4D (1) 4.00 0.30 - (2) 4.0 19.00 • • 0.08-0.20
DGR 4800CS-4D 4.80 0.02 - (2) 4.0 19.70 • 0.05-0.15
DGR 4800CS-8D 4.80 0.02 - (2) 8.0 19.70 • 0.05-0.15
DGR 4803C-4D 4.80 0.30 - (2) 4.0 20.30 • 0.10-0.25
DGR 4803C-8D 4.80 0.30 - (2) 8.0 20.30 • 0.10-0.20
DGR/L 5003C-4D 5.00 0.30 - (2) 4.0 19.10 • • • 0.10-0.25
DGR/L 6303C-4D 6.35 0.35 - (2) 4.0 19.10 • • • 0.12-0.30
• Feed values for grade IC20 should be decreased by 50% • For cutting speed recommendations and user guide, see pages 416-422
(1) Inserts with coolant holes, recommended coolant pressure 10 bar minimum
(2) No depth limit
For tools, see pages: C#-HELIR/L (225) • DGAD-B-D (379) • DGAD/HGAD (378) • DGFH (228) • DGFH-JHP (229) • DGFHL-26B-TR-D (373) • DGFHR/L (371) •
DGFHR/L-B-D..(R/L) (372) • DGFHR/L-BC-JHP (371) • DGFS (372) • DGPAD-JHP (379) • DGPAD-XL-JHP (379) • DGTR/L (376) • DGTR/L-B-D-JHP-SL (374) •
DGTR/L-B-D-SH (373) • DGTR/L-B/BC-D (375) • DGTR/L-BC-T (376) • HELIR/L (226)
380 ISCAR