Каталог Iscar токарный инструмент 2017 - страница 253
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
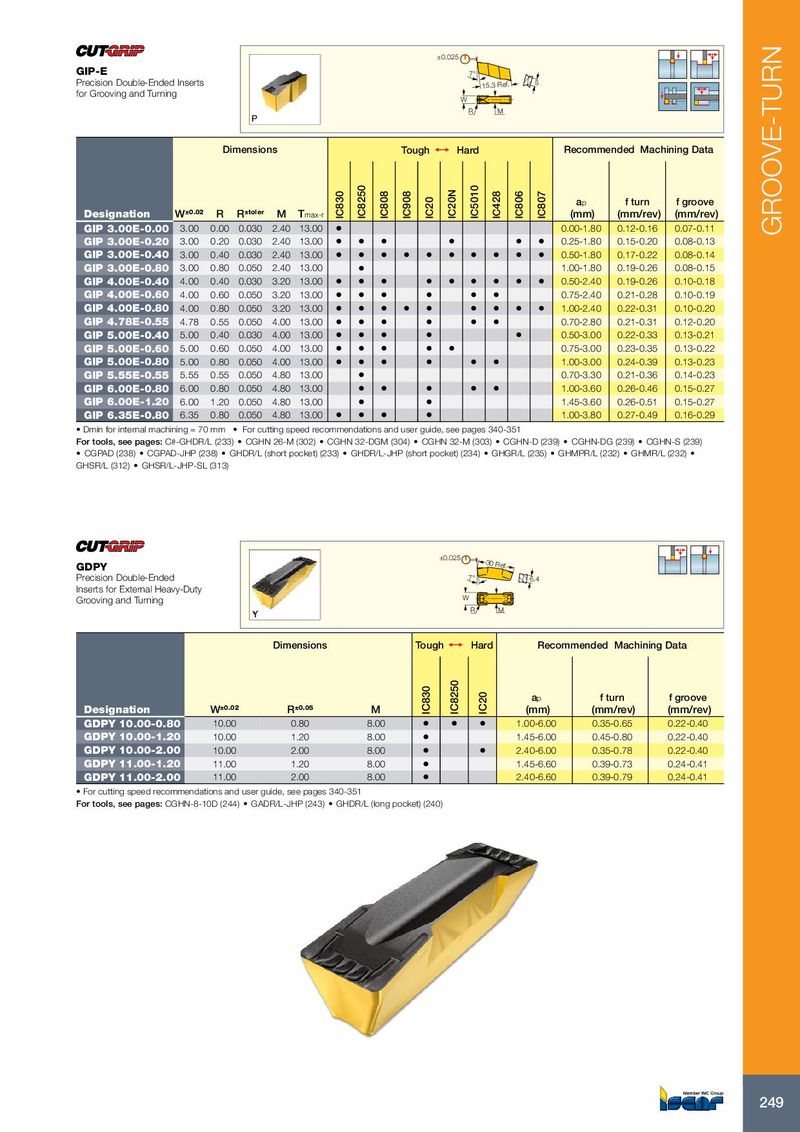
GROOVE-TURN
±0.025
GIP-E 7°
Precision Double-Ended Inserts 15.3 Ref. 5
for Grooving and Turning
W
R M
Dimensions Tough 1 Hard Recommended Machining Data
IC8250
IC5010
IC20N
IC830
IC808
IC908
IC428
IC806
IC807
ap f turn f groove
IC20
Designation W±0.02 R R±toler M Tmax-r (mm) (mm/rev) (mm/rev)
GIP 3.00E-0.00 3.00 0.00 0.030 2.40 13.00 • 0.00-1.80 0.12-0.16 0.07-0.11
GIP 3.00E-0.20 3.00 0.20 0.030 2.40 13.00 • • • • • • 0.25-1.80 0.15-0.20 0.08-0.13
GIP 3.00E-0.40 3.00 0.40 0.030 2.40 13.00 • • • • • • • • • • 0.50-1.80 0.17-0.22 0.08-0.14
GIP 3.00E-0.80 3.00 0.80 0.050 2.40 13.00 • 1.00-1.80 0.19-0.26 0.08-0.15
GIP 4.00E-0.40 4.00 0.40 0.030 3.20 13.00 • • • • • • • • • 0.50-2.40 0.19-0.26 0.10-0.18
GIP 4.00E-0.60 4.00 0.60 0.050 3.20 13.00 • • • • • • 0.75-2.40 0.21-0.28 0.10-0.19
GIP 4.00E-0.80 4.00 0.80 0.050 3.20 13.00 • • • • • • • • • 1.00-2.40 0.22-0.31 0.10-0.20
GIP 4.78E-0.55 4.78 0.55 0.050 4.00 13.00 • • • • • • 0.70-2.80 0.21-0.31 0.12-0.20
GIP 5.00E-0.40 5.00 0.40 0.030 4.00 13.00 • • • • • 0.50-3.00 0.22-0.33 0.13-0.21
GIP 5.00E-0.60 5.00 0.60 0.050 4.00 13.00 • • • • • 0.75-3.00 0.23-0.35 0.13-0.22
GIP 5.00E-0.80 5.00 0.80 0.050 4.00 13.00 • • • • • • 1.00-3.00 0.24-0.39 0.13-0.23
GIP 5.55E-0.55 5.55 0.55 0.050 4.80 13.00 • 0.70-3.30 0.21-0.36 0.14-0.23
GIP 6.00E-0.80 6.00 0.80 0.050 4.80 13.00 • • • • • 1.00-3.60 0.26-0.46 0.15-0.27
GIP 6.00E-1.20 6.00 1.20 0.050 4.80 13.00 • • 1.45-3.60 0.26-0.51 0.15-0.27
GIP 6.35E-0.80 6.35 0.80 0.050 4.80 13.00 • • • • 1.00-3.80 0.27-0.49 0.16-0.29
• Dmin for internal machining = 70 mm • For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: C#-GHDR/L (233) • CGHN 26-M (302) • CGHN 32-DGM (304) • CGHN 32-M (303) • CGHN-D (239) • CGHN-DG (239) • CGHN-S (239)
• CGPAD (238) • CGPAD-JHP (238) • GHDR/L (short pocket) (233) • GHDR/L-JHP (short pocket) (234) • GHGR/L (235) • GHMPR/L (232) • GHMR/L (232) •
GHSR/L (312) • GHSR/L-JHP-SL (313)
±0.025
30 Ref
GDPY .
Precision Double-Ended 7° 6.4
Inserts for External Heavy-Duty
Grooving and Turning W
R M
Dimensions Tough 1 Hard Recommended Machining Data
IC8250
IC830
ap f turn f groove
IC20
Designation W±0.02 R±0.05 M (mm) (mm/rev) (mm/rev)
GDPY 10.00-0.80 10.00 0.80 8.00 • • • 1.00-6.00 0.35-0.65 0.22-0.40
GDPY 10.00-1.20 10.00 1.20 8.00 • 1.45-6.00 0.45-0.80 0.22-0.40
GDPY 10.00-2.00 10.00 2.00 8.00 • • 2.40-6.00 0.35-0.78 0.22-0.40
GDPY 11.00-1.20 11.00 1.20 8.00 • 1.45-6.60 0.39-0.73 0.24-0.41
GDPY 11.00-2.00 11.00 2.00 8.00 • 2.40-6.60 0.39-0.79 0.24-0.41
• For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: CGHN-8-10D (244) • GADR/L-JHP (243) • GHDR/L (long pocket) (240)
249
±0.025
GIP-E 7°
Precision Double-Ended Inserts 15.3 Ref. 5
for Grooving and Turning
W
R M
Dimensions Tough 1 Hard Recommended Machining Data
IC8250
IC5010
IC20N
IC830
IC808
IC908
IC428
IC806
IC807
ap f turn f groove
IC20
Designation W±0.02 R R±toler M Tmax-r (mm) (mm/rev) (mm/rev)
GIP 3.00E-0.00 3.00 0.00 0.030 2.40 13.00 • 0.00-1.80 0.12-0.16 0.07-0.11
GIP 3.00E-0.20 3.00 0.20 0.030 2.40 13.00 • • • • • • 0.25-1.80 0.15-0.20 0.08-0.13
GIP 3.00E-0.40 3.00 0.40 0.030 2.40 13.00 • • • • • • • • • • 0.50-1.80 0.17-0.22 0.08-0.14
GIP 3.00E-0.80 3.00 0.80 0.050 2.40 13.00 • 1.00-1.80 0.19-0.26 0.08-0.15
GIP 4.00E-0.40 4.00 0.40 0.030 3.20 13.00 • • • • • • • • • 0.50-2.40 0.19-0.26 0.10-0.18
GIP 4.00E-0.60 4.00 0.60 0.050 3.20 13.00 • • • • • • 0.75-2.40 0.21-0.28 0.10-0.19
GIP 4.00E-0.80 4.00 0.80 0.050 3.20 13.00 • • • • • • • • • 1.00-2.40 0.22-0.31 0.10-0.20
GIP 4.78E-0.55 4.78 0.55 0.050 4.00 13.00 • • • • • • 0.70-2.80 0.21-0.31 0.12-0.20
GIP 5.00E-0.40 5.00 0.40 0.030 4.00 13.00 • • • • • 0.50-3.00 0.22-0.33 0.13-0.21
GIP 5.00E-0.60 5.00 0.60 0.050 4.00 13.00 • • • • • 0.75-3.00 0.23-0.35 0.13-0.22
GIP 5.00E-0.80 5.00 0.80 0.050 4.00 13.00 • • • • • • 1.00-3.00 0.24-0.39 0.13-0.23
GIP 5.55E-0.55 5.55 0.55 0.050 4.80 13.00 • 0.70-3.30 0.21-0.36 0.14-0.23
GIP 6.00E-0.80 6.00 0.80 0.050 4.80 13.00 • • • • • 1.00-3.60 0.26-0.46 0.15-0.27
GIP 6.00E-1.20 6.00 1.20 0.050 4.80 13.00 • • 1.45-3.60 0.26-0.51 0.15-0.27
GIP 6.35E-0.80 6.35 0.80 0.050 4.80 13.00 • • • • 1.00-3.80 0.27-0.49 0.16-0.29
• Dmin for internal machining = 70 mm • For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: C#-GHDR/L (233) • CGHN 26-M (302) • CGHN 32-DGM (304) • CGHN 32-M (303) • CGHN-D (239) • CGHN-DG (239) • CGHN-S (239)
• CGPAD (238) • CGPAD-JHP (238) • GHDR/L (short pocket) (233) • GHDR/L-JHP (short pocket) (234) • GHGR/L (235) • GHMPR/L (232) • GHMR/L (232) •
GHSR/L (312) • GHSR/L-JHP-SL (313)
±0.025
30 Ref
GDPY .
Precision Double-Ended 7° 6.4
Inserts for External Heavy-Duty
Grooving and Turning W
R M
Dimensions Tough 1 Hard Recommended Machining Data
IC8250
IC830
ap f turn f groove
IC20
Designation W±0.02 R±0.05 M (mm) (mm/rev) (mm/rev)
GDPY 10.00-0.80 10.00 0.80 8.00 • • • 1.00-6.00 0.35-0.65 0.22-0.40
GDPY 10.00-1.20 10.00 1.20 8.00 • 1.45-6.00 0.45-0.80 0.22-0.40
GDPY 10.00-2.00 10.00 2.00 8.00 • • 2.40-6.00 0.35-0.78 0.22-0.40
GDPY 11.00-1.20 11.00 1.20 8.00 • 1.45-6.60 0.39-0.73 0.24-0.41
GDPY 11.00-2.00 11.00 2.00 8.00 • 2.40-6.60 0.39-0.79 0.24-0.41
• For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: CGHN-8-10D (244) • GADR/L-JHP (243) • GHDR/L (long pocket) (240)
249