Каталог Iscar токарный инструмент 2017 - страница 233
Навигация
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмент для обработки алюминиевых колёс
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
 Токарные инструменты Iscar (часть 2) 2026
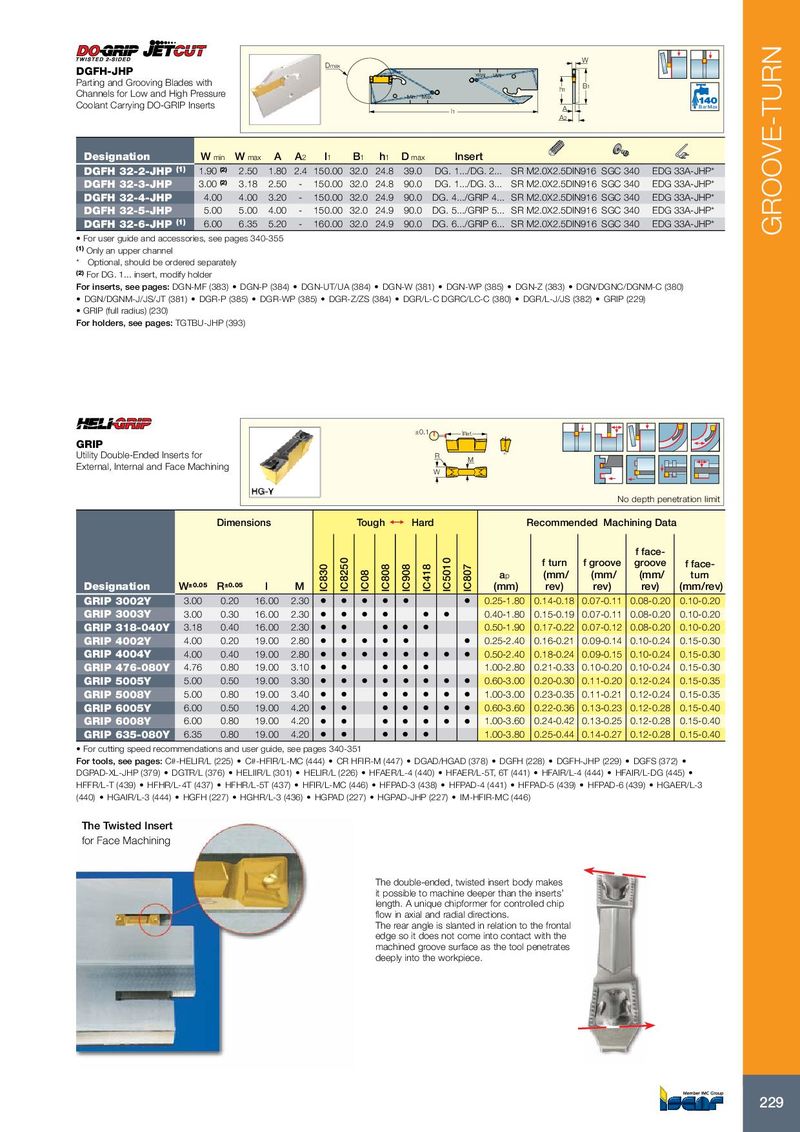
GROOVE-TURN
W
Dmax
DGFH-JHP Max. Min.
Parting and Grooving Blades with B1
h1
Channels for Low and High Pressure Min. Max.
Coolant Carrying DO-GRIP Inserts A Bar Max
l1
A2
Designation W min W max A A2 l1 B1 h1 D max Insert
DGFH 32-2-JHP (1) 1.90 (2) 2.50 1.80 2.4 150.00 32.0 24.8 39.0 DG. 1.../DG. 2... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-3-JHP 3.00 (2) 3.18 2.50 - 150.00 32.0 24.8 90.0 DG. 1.../DG. 3... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-4-JHP 4.00 4.00 3.20 - 150.00 32.0 24.9 90.0 DG. 4.../GRIP 4... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-5-JHP 5.00 5.00 4.00 - 150.00 32.0 24.9 90.0 DG. 5.../GRIP 5... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-6-JHP (1) 6.00 6.35 5.20 - 160.00 32.0 24.9 90.0 DG. 6.../GRIP 6... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
• For user guide and accessories, see pages 340-355
(1) Only an upper channel
* Optional, should be ordered separately
(2) For DG. 1... insert, modify holder
For inserts, see pages: DGN-MF (383) • DGN-P (384) • DGN-UT/UA (384) • DGN-W (381) • DGN-WP (385) • DGN-Z (383) • DGN/DGNC/DGNM-C (380)
• DGN/DGNM-J/JS/JT (381) • DGR-P (385) • DGR-WP (385) • DGR-Z/ZS (384) • DGR/L-C DGRC/LC-C (380) • DGR/L-J/JS (382) • GRIP (229)
• GRIP (full radius) (230)
For holders, see pages: TGTBU-JHP (393)
±0.1 lRef.
GRIP
Utility Double-Ended Inserts for R
M
External, Internal and Face Machining W
No depth penetration limit
Dimensions Tough 1 Hard Recommended Machining Data
f face-
f turn f groove groove f face-
IC8250
IC5010
IC830
IC808
IC908
IC418
IC807
ap (mm/ (mm/ (mm/ turn
IC08
Designation W±0.05 R±0.05 l M (mm) rev) rev) rev) (mm/rev)
GRIP 3002Y 3.00 0.20 16.00 2.30 • • • • • • 0.25-1.80 0.14-0.18 0.07-0.11 0.08-0.20 0.10-0.20
GRIP 3003Y 3.00 0.30 16.00 2.30 • • • • • • 0.40-1.80 0.15-0.19 0.07-0.11 0.08-0.20 0.10-0.20
GRIP 318-040Y 3.18 0.40 16.00 2.30 • • • • • 0.50-1.90 0.17-0.22 0.07-0.12 0.08-0.20 0.10-0.20
GRIP 4002Y 4.00 0.20 19.00 2.80 • • • • • • 0.25-2.40 0.16-0.21 0.09-0.14 0.10-0.24 0.15-0.30
GRIP 4004Y 4.00 0.40 19.00 2.80 • • • • • • • • 0.50-2.40 0.18-0.24 0.09-0.15 0.10-0.24 0.15-0.30
GRIP 476-080Y 4.76 0.80 19.00 3.10 • • • • • 1.00-2.80 0.21-0.33 0.10-0.20 0.10-0.24 0.15-0.30
GRIP 5005Y 5.00 0.50 19.00 3.30 • • • • • • • • 0.60-3.00 0.20-0.30 0.11-0.20 0.12-0.24 0.15-0.35
GRIP 5008Y 5.00 0.80 19.00 3.40 • • • • • • • 1.00-3.00 0.23-0.35 0.11-0.21 0.12-0.24 0.15-0.35
GRIP 6005Y 6.00 0.50 19.00 4.20 • • • • • • • 0.60-3.60 0.22-0.36 0.13-0.23 0.12-0.28 0.15-0.40
GRIP 6008Y 6.00 0.80 19.00 4.20 • • • • • • • 1.00-3.60 0.24-0.42 0.13-0.25 0.12-0.28 0.15-0.40
GRIP 635-080Y 6.35 0.80 19.00 4.20 • • • • • 1.00-3.80 0.25-0.44 0.14-0.27 0.12-0.28 0.15-0.40
• For cutting speed recommendations and user guide, see pages 340-351
For tools, see pages: C#-HELIR/L (225) • C#-HFIR/L-MC (444) • CR HFIR-M (447) • DGAD/HGAD (378) • DGFH (228) • DGFH-JHP (229) • DGFS (372) •
DGPAD-XL-JHP (379) • DGTR/L (376) • HELIIR/L (301) • HELIR/L (226) • HFAER/L-4 (440) • HFAER/L-5T, 6T (441) • HFAIR/L-4 (444) • HFAIR/L-DG (445) •
HFFR/L-T (439) • HFHR/L-4T (437) • HFHR/L-5T (437) • HFIR/L-MC (446) • HFPAD-3 (438) • HFPAD-4 (441) • HFPAD-5 (439) • HFPAD-6 (439) • HGAER/L-3
(440) • HGAIR/L-3 (444) • HGFH (227) • HGHR/L-3 (436) • HGPAD (227) • HGPAD-JHP (227) • IM-HFIR-MC (446)
The Twisted Insert
for Face Machining
The double-ended, twisted insert body makes
it possible to machine deeper than the inserts’
length. A unique chipformer for controlled chip
flow in axial and radial directions.
The rear angle is slanted in relation to the frontal
edge so it does not come into contact with the
machined groove surface as the tool penetrates
deeply into the workpiece.
229