Каталог Iscar высокоточные развертки и метчики 2022 - страница 8
Навигация
 Токарные инструменты Iscar (часть 2) 2026
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar державки и пластины для нарезания резьбы 2022
 Каталог Iscar крепление инструмента
 Каталог Iscar токарные пластины ISO 2022
 Руководство Iscar режущий инструмент в производстве штампов и пресс-форм
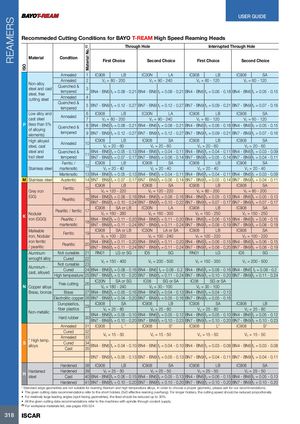
Recommeded Cutting Conditions for BAYO T-REAM High Speed Reaming Heads
| o.(1) | Throu | gh Hole | Interrupted | Through Hole | |||
| Material | Condition | terial N First | Choice | Secon | d Choice | First Choice | Second Choice |
| ISO | Ma | ||||||
| Annealed | IC908 1 | LB | IC30N | LA | LB IC908 | SA IC908 | |
| Non-alloy | Annealed | Vc= 2 | 80 - 200 | Vc= 9 | 0 - 240 | Vc= 60 - 120 | Vc= 60 - 120 |
| steel and cast | Quenched & | 3 | |||||
| steel, free | tempered | BN4 - BN6 | fz= 0.08 - 0.21 | f BN4 - BN6 | z= 0.08 - 0.21 | fz= 0.06 - 0.18 BN4 - BN6 | fz= 0.05 - 0.15 BN4 - BN6 |
| cutting steel | Annealed | 4 | |||||
| Quenched & tempered | BN7 - BN9 5 | fz= 0.12 - 0.27 | f BN7 - BN9 | z= 0.12 - 0.27 | fz= 0.09 - 0.21 BN7 - BN9 | fz= 0.07 - 0.16 BN7 - BN9 | |
| Low alloy and | IC908 6 | LB | IC30N | LA | LB IC908 | SA IC908 | |
| cast steel | Annealed | Vc= 7 | 80 - 200 | Vc= 9 | 0 - 240 | Vc= 60 - 120 | Vc= 60 - 120 |
| P (less than 5% of alloin | Quenched & | BN4 - BN6 8 | fz= 0.08 - 0.21 | f BN4 - BN6 | z= 0.08 - 0.21 | fz= 0.06 - 0.18 BN4 - BN6 | fz= 0.05 - 0.15 BN4 - BN6 |
| yg elements) | tempered | BN7 - BN9 9 | fz= 0.12 - 0.27 | f BN7 - BN9 | z= 0.12 - 0.27 | fz= 0.09 - 0.21 BN7 - BN9 | fz= 0.07 - 0.16 BN7 - BN9 |
| High alloyed | Ald | IC908 1 | LB | IC908 | SA | LB IC908 | SA IC908 |
| steel, cast | nneae | 0 Vc= | 20 - 60 | Vc= | 20 - 60 | Vc= 20 - 60 | Vc= 20 - 60 |
| steel and | Quenched & | BN4 - BN6 11 | fz= 0.05 - 0.13 | f BN4 - BN6 | z= 0.04 - 0.11 | fz= 0.04 - 0.11 BN4 - BN6 | fz= 0.03 - 0.09 BN4 - BN6 |
| tool steel | tempered | BN7 - BN9 | fz= 0.07 - 0.17 | f BN7 - BN9 | z= 0.06 - 0.14 | fz= 0.05 - 0.14 BN7 - BN9 | fz= 0.04 - 0.11 BN7 - BN9 |
| Ferritic / | IC908 | LB | IC908 | SA | LB IC908 | SA IC908 | |
| Stainless steel | martensitic | 12 Vc= | 20 - 40 | Vc= | 20 - 40 | Vc= 20 - 40 | Vc= 20 - 40 |
| Martensitic | BN4 - BN6 13 | fz= 0.05 - 0.13 | f BN4 - BN6 | z= 0.04 - 0.11 | fz= 0.04 - 0.11 BN4 - BN6 | fz= 0.03 - 0.09 BN4 - BN6 | |
| Stainless steel M | Austentic | BN7 - BN9 14 | fz= 0.07 - 0.17 | f BN7 - BN9 | z= 0.06 - 0.14 | fz= 0.05 - 0.14 BN7 - BN9 | fz= 0.04 - 0.11 BN7 - BN9 |
| Ferritic | IC908 15 | LB | IC908 | SA | LB IC908 | SA IC908 | |
| Grey iron | Vc= 1 | 20 - 220 | Vc= 1 | 20 - 220 | Vc= 80 - 200 | Vc= 80 - 200 | |
| (GG) | BN4 - BN6 | fz= 0.08 - 0.18 | f BN4 - BN6 | z= 0.08 - 0.16 | fz= 0.05 - 0.13 BN4 - BN6 | fz= 0.05 - 0.13 BN4 - BN6 | |
| Pearlitic | 16 BN7 - BN9 | fz= 0.10 - 0.24 | f BN7 - BN9 | z= 0.10 - 0.22 | fz= 0.07 - 0.17 BN7 - BN9 | fz= 0.07 - 0.17 BN7 - BN9 | |
| IC908 | SA or LB | IC30N | LA | LB IC908 | SA IC908 | ||
| Nodular | Pearlitic / ferritic | 17 Vc= 1 | 60 - 280 | Vc= 1 | 60 - 300 | Vc= 150 - 250 | Vc= 150 - 250 |
| K iron (GGG) | Pearlitic / | BN4 - BN6 18 | fz= 0.11 - 0.20 | f BN4 - BN6 | z= 0.11 - 0.20 | fz= 0.06 - 0.15 BN4 - BN6 | fz= 0.06 - 0.15 BN4 - BN6 |
| martensitic | BN7 - BN9 | fz= 0.11 - 0.24 | f BN7 - BN9 | z= 0.11 - 0.24 | fz= 0.08 - 0.19 BN7 - BN9 | fz= 0.08 - 0.19 BN7 - BN9 | |
| Malleable | Ferritic | IC908 19 | SA or LB | IC30N | LA or SA | LB IC908 | SA IC908 |
| iron, Nodular | Vc= 1 | 00 - 220 | Vc= 1 | 00 - 240 | Vc= 100 - 220 | Vc= 100 - 220 | |
| iron ferritic | BN4 - BN6 | fz= 0.11 - 0.20 | f BN4 - BN6 | z= 0.11 - 0.20 | fz= 0.06 - 0.15 BN4 - BN6 | fz= 0.06 - 0.15 BN4 - BN6 | |
| /pearlitic | Pearlitic | 20 BN7 - BN9 | fz= 0.11 - 0.24 | f BN7 - BN9 | z= 0.11 - 0.24 | fz= 0.08 - 0.20 BN7 - BN9 | fz= 0.08 - 0.19 BN7 - BN9 |
| Aluminum | Not cureable | RN01 21 | LG or SG | ID5 | SG | LG RN01 | SG ID5 |
| wrought alloy | Cured Nt bl | Vc= 1 22 23 | 50 - 400 | Vc= 2 | 00 - 500 | Vc= 150 - 350 | Vc= 200 - 500 |
| Aluminum - | o cureae Cured | BN4 - BN6 24 | fz= 008 - 016 | BN4 - BN6 | fz= 008 - 02 | fz= 008 - 016 BN4 - BN6 | fz= 008 - 02 BN4 - BN6 |
| cast, alloyed | . . | . . | . . | . . | |||
| High temperature | BN7 - BN9 25 | fz= 0.10 - 0.20 | f BN7 - BN9 | z= 0.11 - 0.24 | fz= 0.10 - 0.20 BN7 - BN9 | fz= 0.11 - 0.24 BN7 - BN9 | |
| Free cutting | IC30N 26 | SA or SG | IC08 | SG or SA | SG or SA IC08 | ||
| N Copper alloys | Vc= 1 | 80 - 240 | Vc= 3 | 0 - 100 | Vc= 30 - 100 | ||
| Brass, bronze | Brass | BN4 - BN6 27 | fz= 0.05 - 0.16 | f BN4 - BN6 | z= 0.04 - 0.13 | fz= 0.04 - 0.13 BN4 - BN6 | |
| Electrolitic coppe | BN7 - BN9 28 r | fz= 0.04 - 0.20 | f BN7 - BN9 | z= 0.05 - 0.16 | fz= 0.05 - 0.16 BN7 - BN9 | ||
| Duroplastics, | IC908 | SA | IC908 | LB | SA IC908 | LB IC908 | |
| Ntlli | fiberplastics | 29 Vc= | 25 - 80 | Vc= | 25 - 80 | Vc= 25 - 80 | Vc= 25 - 80 |
| on-meac | BN4 - BN6 | f= 005 - 010 | f BN4 - BN6 | = 005 - 01 | f= 005 - 010 BN4 - BN6 | f= 005 - 012 BN4 - BN6 | |
| Hard rubber | 30 | z. . | z. . | z. . | z. . | ||
| BN7 - BN9 | fz= 0.10 - 0.20 | f BN7 - BN9 | z= 0.10 - 0.23 | fz= 0.10 - 0.20 BN7 - BN9 | fz= 0.10 - 0.23 BN7 - BN9 | ||
| Annealed | IC908 31 | L | IC908 | S | L IC908 | S IC908 | |
| Cured | Vc= 32 | 15 - 50 | Vc= | 15 - 50 | Vc= 15 - 50 | Vc= 15 - 50 | |
| High temp. | Annealed | 33 | |||||
| alloys S | Cured | BN4 - BN6 34 | f= 004 - 010 | f BN4 - BN6 | = 004 - 01 | f= 003 - 008 BN4 - BN6 | f= 003 - 008 BN4 - BN6 |
| Cast | 35 | z. . | z. . | z. . | z. . | ||
| BN BN | f | f BN BN | f BN BN | f BN BN | |||
| 7 - 9 | z= 0.05 - 0.1 | 7 - 9 | z= 0.05 - 0.1 | z= 0.04 - 0.11 7 - 9 | z= 0.04 - 0.11 7 - 9 | ||
| Hardened | IC908 38 | LB | IC908 | SA | LB IC908 | SA IC908 | |
| Hardened H | Hardened | Vc= 39 | 25 - 50 | Vc= | 25 - 50 | Vc= 25 - 50 | Vc= 25 - 50 |
| steel | Cast Hardened | BN4 - BN6 40 BN7 - BN9 41 | fz= 0.06 - 0.15 fz= 0.10 - 0.20 | f BN4 - BN6 f BN7 - BN9 | z= 0.05 - 0.13 z= 0.10 - 0.20 | fz= 0.06 - 0.15 BN4 - BN6 fz= 0.10 - 0.20 BN7 - BN9 | fz= 0.05 - 0.13 BN4 - BN6 fz= 0.10 - 0.20 BN7 - BN9 |
* Standard edge geometries are not suitable for reaming titanium and high temperature alloys. In order to choose a proper geometry, please ask for our recommendations.
- The given cutting data recommendations refer to the short holders (3xD effective reaming overhang). For longer holders, the cutting speed should be reduced proportionally.
- For relatively large leading angles (spot-facing geometries), the feed should be reduced up to 30%.
- All the given cutting data recommendations refer to the machines with spindle through coolant supply.
(1) For workpiece materials list, see pages 495-524