Каталог Iscar сверла со сменной режущей частью 2022 - страница 127
Навигация
 Каталог Iscar монолитные фрезы 2022
 Каталог Iscar токарный инструмент
 Каталог Iscar инструмент для мелкоразмерной обработки
 Каталог Iscar токарный инструмент для нарезания канавок
 Каталог Iscar полирующие фрезы
 Каталог Iscar дисковые фрезы и фрезерные пластины 2022
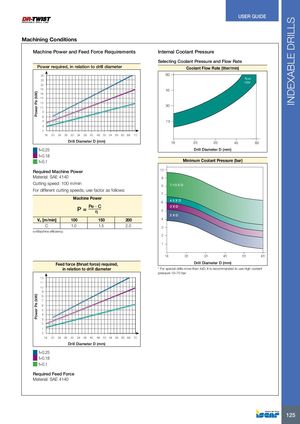
Machining Conditions
Machine Power and Feed Force Requirements Internal Coolant Pressure
Selecting Coolant Pressure and Flow Rate
Power required, in relation to drill diameter Coolant Flow Rate (liter/min)
24 60 flow 22 rate 20 18 45 16 14 12 30 10 8 6 4 15 2 0
16 20 24 28 30 34 38 42 46 50 54 58 62 66 70
Drill Diameter D (mm) 16 25 35 45 60
f=0.25 Drill Diameter D (mm) f=0.18 f=0.1 Minimum Coolant Pressure (bar) Required Machine Power 10
Material: SAE 4140 9
Cutting speed: 100 m/min
8 7-13 X D For different cutting speeds, use factor as follows: 7
Machine Power
6 4.5 X D P = Pe · C 3 X D η 5 2 X D
| V [m/min] | 100 | 150 | 200 | 4 |
| c | ||||
| C 1.0 | 1.5 | 2.0 | ||
| 3 | ||||
| η=Machine efficiency | ||||
| 2 | ||||
| 1 |
16 25 35 45 55 65
Feed force (thrust force) required, Drill Diameter D (mm) in relation to drill diameter * For special drills more than 4xD, it is recommended to use high coolant pressure 15–70 bar 12
11 10 9 8 7 6 5 4 3 2 1 0
16 20 24 28 30 34 38 42 46 50 54 58 62 66 70
Drill Diameter D (mm) f=0.25 f=0.18 f=0.1