Каталог Iscar отрезка 2022 - страница 76
Навигация
 Токарные инструменты Iscar (часть 1) 2026
 Каталог Iscar монолитные фрезы 2022
 Инструменты для обработки отверстий Iscar 2026
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar расточные системы
 Каталог Iscar токарный инструмент 2017
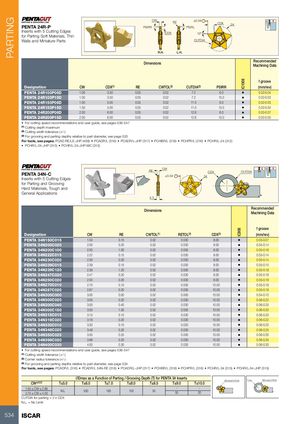
PARTING
CW ±0.04
RE CDX 24
PENTA 24R-P PSIRR PSIRL
Inserts with 5 Cutting Edges CDX 12°
for Parting Soft Materials, Thin
Walls and Miniature Parts CUTDIA
R.H. L.H.
Recommended
Dimensions
Machining Data
f groove
IC1008
Designation CW CDX(1) RE CWTOL(2) CUTDIA(3) PSIRR (mm/rev)
PENTA 24R100P06D 1.00 3.50 0.05 0.02 7.2 6.0 • 0.02-0.04
PENTA 24R100P15D 1.00 3.50 0.05 0.02 7.2 15.0 • 0.02-0.03
PENTA 24R150P06D 1.50 5.00 0.05 0.02 11.0 6.0 • 0.02-0.05
PENTA 24R150P15D 1.50 5.00 0.05 0.02 11.0 15.0 • 0.02-0.04
PENTA 24R200P06D 2.00 6.00 0.05 0.02 12.6 6.0 • 0.02-0.07
PENTA 24R200P15D 2.00 6.00 0.05 0.02 12.6 15.0 • 0.02-0.05
• For cutting speed recommendations and user guide, see pages 538-547
(1) Cutting depth maximum
(2) Cutting width tolerance (+/-)
(3) For grooving and parting depths relative to part diameter, see page 533
For tools, see pages: PCAD RE/LE-JHP (499) • PCADR/L (316) • PCADR/L-JHP (317) • PCHBR/L (318) • PCHPR/L (316) • PCHR/L-24 (312)
• PCHR/L-24-JHP (313) • PCHR/L-24-JHP-MC (313)
CW
RE CDX CUTDIA
PENTA 34N-C ±0.04 34
Inserts with 5 Cutting Edges
for Parting and Grooving
Hard Materials, Tough and
General Applications
4.3
Recommended
Dimensions
Machining Data
f groove
IC908
Designation CW RE CWTOL(1) RETOL(2) CDX(3) (mm/rev)
PENTA 34N150C015 1.50 0.15 0.02 0.030 8.00 • 0.03-0.07
PENTA 34N200C020 2.00 0.20 0.02 0.030 8.00 • 0.04-0.14
PENTA 34N200C100 2.00 1.00 0.02 0.050 8.00 • 0.05-0.16
PENTA 34N222C015 2.22 0.15 0.02 0.030 8.00 • 0.05-0.14
PENTA 34N230C020 2.30 0.20 0.02 0.030 8.00 • 0.05-0.14
PENTA 34N239C015 2.39 0.15 0.02 0.030 8.00 • 0.05-0.15
PENTA 34N239C120 2.39 1.20 0.02 0.050 8.00 • 0.05-0.18
PENTA 34N247C020 2.47 0.20 0.02 0.030 8.00 • 0.05-0.18
PENTA 34N250C020 2.50 0.20 0.02 0.030 8.00 • 0.05-0.18
PENTA 34N270C010 2.70 0.10 0.02 0.030 10.00 • 0.05-0.18
PENTA 34N287C020 2.87 0.20 0.02 0.030 10.00 • 0.05-0.18
PENTA 34N300C000 3.00 0.00 0.02 0.000 10.00 • 0.04-0.10
PENTA 34N300C020 3.00 0.20 0.02 0.030 10.00 • 0.06-0.22
PENTA 34N300C040 3.00 0.40 0.02 0.030 10.00 • 0.06-0.25
PENTA 34N300C150 3.00 1.50 0.02 0.050 10.00 • 0.06-0.20
PENTA 34N315C015 3.15 0.15 0.02 0.030 10.00 • 0.06-0.20
PENTA 34N318C020 3.18 0.20 0.02 0.030 10.00 • 0.06-0.22
PENTA 34N330C010 3.30 0.10 0.02 0.020 10.00 • 0.06-0.20
PENTA 34N348C020 3.48 0.20 0.02 0.030 10.00 • 0.06-0.25
PENTA 34N350C025 3.50 0.25 0.02 0.030 10.00 • 0.06-0.30
PENTA 34N398C020 3.98 0.20 0.02 0.030 10.00 • 0.06-0.30
PENTA 34N400C030 4.00 0.30 0.02 0.030 10.00 • 0.06-0.30
• For cutting speed recommendations and user guide, see pages 538-547
(1) Cutting width tolerance (+/-)
(2) Corner radius tolerance (+/-)
(3) For grooving and parting depths relative to part diameter, see page 534
For tools, see pages: PCADR/L (316) • PCADR/L 34N-RE (318) • PCADR/L-JHP (317) • PCHBR/L (318) • PCHPR/L (316) • PCHR/L-34 (315) • PCHR/L-34-JHP (315)
ØDmax as a Function of Parting / Grooving Depth (T) for PENTA 34 Inserts ØDmax(CUTDIA) Tmax ØDmax(CUTDIA)
CW±0.02 T≤5.0 T≤6.0 T≤7.0 T≤8.0 T≤8.5 T≤9.0 T≤10.0
1.50 ≤ CW ≤ 2.69 - -
N.L. 350 165 100 55 55 20
2.70 ≤ CW ≤ 4.00
CUTDIA for parting = 2 x CDX
N.L. = No Limit
534 ISCAR
CW ±0.04
RE CDX 24
PENTA 24R-P PSIRR PSIRL
Inserts with 5 Cutting Edges CDX 12°
for Parting Soft Materials, Thin
Walls and Miniature Parts CUTDIA
R.H. L.H.
Recommended
Dimensions
Machining Data
f groove
IC1008
Designation CW CDX(1) RE CWTOL(2) CUTDIA(3) PSIRR (mm/rev)
PENTA 24R100P06D 1.00 3.50 0.05 0.02 7.2 6.0 • 0.02-0.04
PENTA 24R100P15D 1.00 3.50 0.05 0.02 7.2 15.0 • 0.02-0.03
PENTA 24R150P06D 1.50 5.00 0.05 0.02 11.0 6.0 • 0.02-0.05
PENTA 24R150P15D 1.50 5.00 0.05 0.02 11.0 15.0 • 0.02-0.04
PENTA 24R200P06D 2.00 6.00 0.05 0.02 12.6 6.0 • 0.02-0.07
PENTA 24R200P15D 2.00 6.00 0.05 0.02 12.6 15.0 • 0.02-0.05
• For cutting speed recommendations and user guide, see pages 538-547
(1) Cutting depth maximum
(2) Cutting width tolerance (+/-)
(3) For grooving and parting depths relative to part diameter, see page 533
For tools, see pages: PCAD RE/LE-JHP (499) • PCADR/L (316) • PCADR/L-JHP (317) • PCHBR/L (318) • PCHPR/L (316) • PCHR/L-24 (312)
• PCHR/L-24-JHP (313) • PCHR/L-24-JHP-MC (313)
CW
RE CDX CUTDIA
PENTA 34N-C ±0.04 34
Inserts with 5 Cutting Edges
for Parting and Grooving
Hard Materials, Tough and
General Applications
4.3
Recommended
Dimensions
Machining Data
f groove
IC908
Designation CW RE CWTOL(1) RETOL(2) CDX(3) (mm/rev)
PENTA 34N150C015 1.50 0.15 0.02 0.030 8.00 • 0.03-0.07
PENTA 34N200C020 2.00 0.20 0.02 0.030 8.00 • 0.04-0.14
PENTA 34N200C100 2.00 1.00 0.02 0.050 8.00 • 0.05-0.16
PENTA 34N222C015 2.22 0.15 0.02 0.030 8.00 • 0.05-0.14
PENTA 34N230C020 2.30 0.20 0.02 0.030 8.00 • 0.05-0.14
PENTA 34N239C015 2.39 0.15 0.02 0.030 8.00 • 0.05-0.15
PENTA 34N239C120 2.39 1.20 0.02 0.050 8.00 • 0.05-0.18
PENTA 34N247C020 2.47 0.20 0.02 0.030 8.00 • 0.05-0.18
PENTA 34N250C020 2.50 0.20 0.02 0.030 8.00 • 0.05-0.18
PENTA 34N270C010 2.70 0.10 0.02 0.030 10.00 • 0.05-0.18
PENTA 34N287C020 2.87 0.20 0.02 0.030 10.00 • 0.05-0.18
PENTA 34N300C000 3.00 0.00 0.02 0.000 10.00 • 0.04-0.10
PENTA 34N300C020 3.00 0.20 0.02 0.030 10.00 • 0.06-0.22
PENTA 34N300C040 3.00 0.40 0.02 0.030 10.00 • 0.06-0.25
PENTA 34N300C150 3.00 1.50 0.02 0.050 10.00 • 0.06-0.20
PENTA 34N315C015 3.15 0.15 0.02 0.030 10.00 • 0.06-0.20
PENTA 34N318C020 3.18 0.20 0.02 0.030 10.00 • 0.06-0.22
PENTA 34N330C010 3.30 0.10 0.02 0.020 10.00 • 0.06-0.20
PENTA 34N348C020 3.48 0.20 0.02 0.030 10.00 • 0.06-0.25
PENTA 34N350C025 3.50 0.25 0.02 0.030 10.00 • 0.06-0.30
PENTA 34N398C020 3.98 0.20 0.02 0.030 10.00 • 0.06-0.30
PENTA 34N400C030 4.00 0.30 0.02 0.030 10.00 • 0.06-0.30
• For cutting speed recommendations and user guide, see pages 538-547
(1) Cutting width tolerance (+/-)
(2) Corner radius tolerance (+/-)
(3) For grooving and parting depths relative to part diameter, see page 534
For tools, see pages: PCADR/L (316) • PCADR/L 34N-RE (318) • PCADR/L-JHP (317) • PCHBR/L (318) • PCHPR/L (316) • PCHR/L-34 (315) • PCHR/L-34-JHP (315)
ØDmax as a Function of Parting / Grooving Depth (T) for PENTA 34 Inserts ØDmax(CUTDIA) Tmax ØDmax(CUTDIA)
CW±0.02 T≤5.0 T≤6.0 T≤7.0 T≤8.0 T≤8.5 T≤9.0 T≤10.0
1.50 ≤ CW ≤ 2.69 - -
N.L. 350 165 100 55 55 20
2.70 ≤ CW ≤ 4.00
CUTDIA for parting = 2 x CDX
N.L. = No Limit
534 ISCAR