Каталог Iscar обработка канавок 2022 - страница 191
Навигация
 Каталог Iscar монолитные концевые фрезы и система multi-master
 Фрезерные инструменты Iscar 2026
 Каталог Iscar сверла ружейные и для глубокого сверления 2022
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar инструмент для обработки алюминиевых колёс
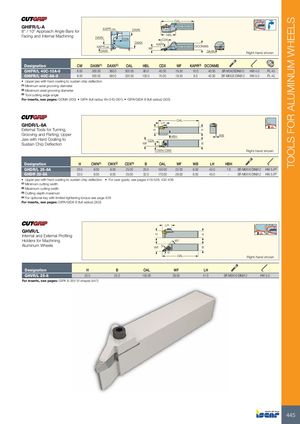
| GHIFR/L-A 8° / 10° Approach Angle Bars for Facing and Internal Machining | KAP KAPRmi DAXN DAXX | Rmin n | WF DAXX DAXN CDX | CDX HBL KAPR | OAL DAXN DCONMS | Right-hand shown |
| Designation CW | DAXN(1) | DAXX(2) | OAL HBL | CDX | WF KAPR(3) DCONMS | |
| GHIFR/L 40C-10A-6 6.00 | 300.00 | 360.0 | 300.00 80.0 | 40.00 | 19.30 10.0 40.00 SR M5X20DIN912 | HW 4.0 PL 40 |
| GHIFR/L 40C-8A-8 8.00 | 300.00 | 360.0 | 320.00 100.0 | 70.00 | 19.50 8.0 40.00 SR M6X25 DIN912 | HW 5.0 PL 40 |
- Upper jaw with hard coating to sustain chip deflection
(1) Minimum axial grooving diameter (2) Maximum axial grooving diameter (3) Tool cutting edge angle
For inserts, see pages: GDMA (300) GIPA (full radius W=3-6) (301) GIPA/GIDA 8 (full radius) (302)
| GHDR/L-8A External Tools for Turning, | OAL H LH | H | ||||||||
| Grooving and Parting; Upper J ih Hd Ci | HBH | WB | ||||||||
| aw wt ar oatng to Sustain Chip Deflection | WF CDX | B | ||||||||
| CWN-CWX | Right-hand | shown | ||||||||
| Designation | H | CWN(1) | CWX(2) | CDX(3) | B OAL WF | WB | LH HBH | |||
| GHDR/L 25-8A | 25.0 | 8.00 | 8.00 | 25.00 | 25.0 150.00 22.00 | 6.00 | 40.0 7.6 | SR M6X16 DIN912 | HW 5.0(a) | |
| GHDR 32-8A | 32.0 | 8.00 | 8.00 | 25.00 | 32.0 170.00 29.00 | 6.00 | 40.0 - | SR M6X16 DIN912 | HW 5.0(a) |
- Upper jaw with hard coating to sustain chip deflection
- For user guide, see pages 419-428, 432-436
(1) Minimum cutting width (2) Maximum cutting width (3) Cutting depth maximum (a) For optional key with limited tightening torque see page 428
For inserts, see pages: GIPA/GIDA 8 (full radius) (302)
| GHVR/L Internal and External Profiling | LH H | H | ||
| Holders for Machining | 45° | |||
| Aluminum Wheels | WF 5° 5° OAL | B | Right-hand shown | |
| Designation | H B | OAL WF | LH | |
| GHVR/L 25-8 | 25.0 25.0 | 150.00 29.00 | 41.0 | SR M6X16 DIN912 HW 5.0 |
For inserts, see pages: GIPA 8-35V (V-shape) (447)