Каталог Iscar обработка канавок 2022 - страница 15
Навигация
 Каталог Iscar монолитные концевые фрезы и система multi-master
 Фрезерные инструменты Iscar 2026
 Каталог Iscar сверла ружейные и для глубокого сверления 2022
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar инструмент для обработки алюминиевых колёс
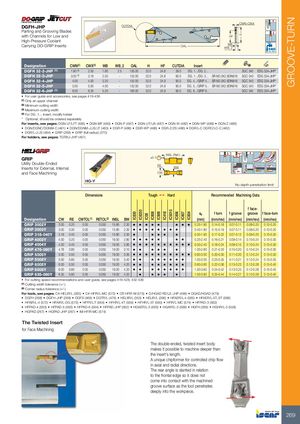
GROOVE-TURN
CWN-CWX
DGFH-JHP CUTDIA
Parting and Grooving Blades
Max. Min.
H
with Channels for Low and HF
Min. Max.
High-Pressure Coolant
WB
Carrying DO-GRIP Inserts OAL
WB_2
Bar Max
Designation CWN(2) CWX(3) WB WB_2 OAL H HF CUTDIA Insert
DGFH 32-2-JHP (1) 1.90 (4) 2.50 1.80 2.5 150.00 32.0 24.8 39.0 DG. 1.../DG. 2... SGC 340 EDG 33A-JHP*
DGFH 32-3-JHP 3.00 (4) 3.18 2.50 - 152.00 32.0 24.8 90.0 DG. 1.../DG. 3... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-4-JHP 4.00 4.00 3.20 - 152.00 32.0 24.9 90.0 DG. 4.../GRIP 4... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-5-JHP 5.00 5.00 4.00 - 152.00 32.0 24.9 90.0 DG. 5.../GRIP 5... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-6-JHP (1) 6.00 6.35 5.20 - 160.00 32.0 24.9 90.0 DG. 6.../GRIP 6... SGC 340 EDG 33A-JHP*
• For user guide and accessories, see pages 419-436
(1) Only an upper channel
(2) Minimum cutting width
(3) Maximum cutting width
(4) For DG. 1... insert, modify holder
* Optional, should be ordered separately
For inserts, see pages: DGN-LF/LFT (485) • DGN-MF (485) • DGN-P (487) • DGN-UT/UA (487) • DGN-W (482) • DGN-WP (488) • DGN-Z (486)
• DGN/DGNC/DGNM-C (481) • DGN/DGNM-J/JS/JT (483) • DGR-P (488) • DGR-WP (488) • DGR-Z/ZS (486) • DGR/L-C DGRC/LC-C (482)
• DGR/L-J/JS (484) • GRIP (269) • GRIP (full radius) (270)
For holders, see pages: TGTBU-JHP (497)
INSL (Ref.)
±0.1
GRIP
Utility Double-Ended RE
Inserts for External, Internal BW
and Face Machining CW
No depth penetration limit
Dimensions Tough 1 Hard Recommended Machining Data
f face-
IC8250
IC5010
ap f turn f groove groove f face-turn
IC830
IC808
IC908
IC418
IC806
IC807
IC804
IC08
Designation CW RE CWTOL(1) RETOL(2) INSL BW (mm) (mm/rev) (mm/rev) (mm/rev) (mm/rev)
GRIP 3002Y 3.00 0.20 0.05 0.050 15.80 2.30 • • • • • • • • 0.25-1.80 0.14-0.18 0.07-0.11 0.08-0.20 0.10-0.20
GRIP 3003Y 3.00 0.30 0.05 0.050 15.80 2.30 • • • • • • • • 0.40-1.80 0.15-0.19 0.07-0.11 0.08-0.20 0.10-0.20
GRIP 318-040Y 3.18 0.40 0.05 0.050 15.80 2.30 • • • • • 0.50-1.90 0.17-0.22 0.07-0.12 0.08-0.20 0.10-0.20
GRIP 4002Y 4.00 0.20 0.05 0.050 19.00 2.80 • • • • • • • 0.25-2.40 0.16-0.21 0.09-0.14 0.10-0.24 0.15-0.30
GRIP 4004Y 4.00 0.40 0.05 0.050 19.00 2.80 • • • • • • • • • • 0.50-2.40 0.18-0.24 0.09-0.15 0.10-0.24 0.15-0.30
GRIP 476-080Y 4.76 0.80 0.05 0.050 19.00 3.10 • • • • • • 1.00-2.80 0.21-0.33 0.10-0.20 0.10-0.24 0.15-0.30
GRIP 5005Y 5.00 0.50 0.05 0.050 19.00 3.30 • • • • • • • • • • 0.60-3.00 0.20-0.30 0.11-0.20 0.12-0.24 0.15-0.35
GRIP 5008Y 5.00 0.80 0.05 0.050 19.00 3.40 • • • • • • • • 1.00-3.00 0.23-0.35 0.11-0.21 0.12-0.24 0.15-0.35
GRIP 6005Y 6.00 0.50 0.05 0.050 19.00 4.20 • • • • • • • • 0.60-3.60 0.22-0.36 0.13-0.23 0.12-0.28 0.15-0.40
GRIP 6008Y 6.00 0.80 0.05 0.050 19.00 4.20 • • • • • • • • 1.00-3.60 0.24-0.42 0.13-0.25 0.12-0.28 0.15-0.40
GRIP 635-080Y 6.35 0.80 0.05 0.050 19.00 4.20 • • • • • 1.00-3.80 0.25-0.44 0.14-0.27 0.12-0.28 0.15-0.40
• For cutting speed recommendations and user guide, see pages 419-428, 432-436
(1) Cutting width tolerance (+/-)
(2) Corner radius tolerance (+/-)
For tools, see pages: C#-HELIR/L (265) • C#-HFIR/L-MC (573) • CR HFIR-M (575) • D/HGAD RE/LE-JHP (499) • DGAD/HGAD (479)
• DGFH (268) • DGFH-JHP (269) • DGFS (469) • DGTR/L (476) • HELIIR/L (355) • HELIR/L (266) • HFAER/L-4 (565) • HFAER/L-5T, 6T (566)
• HFAIR/L-4 (572) • HFAIR/L-DG (573) • HFFR/L-T (564) • HFHR/L-4T (559) • HFHR/L-5T (560) • HFIR/L-MC (574) • HFPAD-3 (562)
• HFPAD-4 (563) • HFPAD-5 (563) • HFPAD-6 (564) • HFPAD-JHP (562) • HGAER/L-3 (565) • HGAIR/L-3 (568) • HGFH (268) • HGHR/L-3 (558)
• HGPAD (267) • HGPAD-JHP (267) • IM-HFIR-MC (574)
The Twisted Insert
for Face Machining
The double-ended, twisted insert body
makes it possible to machine deeper than
the insert’s length.
A unique chipformer for controlled chip flow
in axial and radial directions.
The rear angle is slanted in relation
to the frontal edge so it does not
come into contact with the machined
groove surface as the tool penetrates
deeply into the workpiece.
269
CWN-CWX
DGFH-JHP CUTDIA
Parting and Grooving Blades
Max. Min.
H
with Channels for Low and HF
Min. Max.
High-Pressure Coolant
WB
Carrying DO-GRIP Inserts OAL
WB_2
Bar Max
Designation CWN(2) CWX(3) WB WB_2 OAL H HF CUTDIA Insert
DGFH 32-2-JHP (1) 1.90 (4) 2.50 1.80 2.5 150.00 32.0 24.8 39.0 DG. 1.../DG. 2... SGC 340 EDG 33A-JHP*
DGFH 32-3-JHP 3.00 (4) 3.18 2.50 - 152.00 32.0 24.8 90.0 DG. 1.../DG. 3... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-4-JHP 4.00 4.00 3.20 - 152.00 32.0 24.9 90.0 DG. 4.../GRIP 4... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-5-JHP 5.00 5.00 4.00 - 152.00 32.0 24.9 90.0 DG. 5.../GRIP 5... SR M2.0X2.5DIN916 SGC 340 EDG 33A-JHP*
DGFH 32-6-JHP (1) 6.00 6.35 5.20 - 160.00 32.0 24.9 90.0 DG. 6.../GRIP 6... SGC 340 EDG 33A-JHP*
• For user guide and accessories, see pages 419-436
(1) Only an upper channel
(2) Minimum cutting width
(3) Maximum cutting width
(4) For DG. 1... insert, modify holder
* Optional, should be ordered separately
For inserts, see pages: DGN-LF/LFT (485) • DGN-MF (485) • DGN-P (487) • DGN-UT/UA (487) • DGN-W (482) • DGN-WP (488) • DGN-Z (486)
• DGN/DGNC/DGNM-C (481) • DGN/DGNM-J/JS/JT (483) • DGR-P (488) • DGR-WP (488) • DGR-Z/ZS (486) • DGR/L-C DGRC/LC-C (482)
• DGR/L-J/JS (484) • GRIP (269) • GRIP (full radius) (270)
For holders, see pages: TGTBU-JHP (497)
INSL (Ref.)
±0.1
GRIP
Utility Double-Ended RE
Inserts for External, Internal BW
and Face Machining CW
No depth penetration limit
Dimensions Tough 1 Hard Recommended Machining Data
f face-
IC8250
IC5010
ap f turn f groove groove f face-turn
IC830
IC808
IC908
IC418
IC806
IC807
IC804
IC08
Designation CW RE CWTOL(1) RETOL(2) INSL BW (mm) (mm/rev) (mm/rev) (mm/rev) (mm/rev)
GRIP 3002Y 3.00 0.20 0.05 0.050 15.80 2.30 • • • • • • • • 0.25-1.80 0.14-0.18 0.07-0.11 0.08-0.20 0.10-0.20
GRIP 3003Y 3.00 0.30 0.05 0.050 15.80 2.30 • • • • • • • • 0.40-1.80 0.15-0.19 0.07-0.11 0.08-0.20 0.10-0.20
GRIP 318-040Y 3.18 0.40 0.05 0.050 15.80 2.30 • • • • • 0.50-1.90 0.17-0.22 0.07-0.12 0.08-0.20 0.10-0.20
GRIP 4002Y 4.00 0.20 0.05 0.050 19.00 2.80 • • • • • • • 0.25-2.40 0.16-0.21 0.09-0.14 0.10-0.24 0.15-0.30
GRIP 4004Y 4.00 0.40 0.05 0.050 19.00 2.80 • • • • • • • • • • 0.50-2.40 0.18-0.24 0.09-0.15 0.10-0.24 0.15-0.30
GRIP 476-080Y 4.76 0.80 0.05 0.050 19.00 3.10 • • • • • • 1.00-2.80 0.21-0.33 0.10-0.20 0.10-0.24 0.15-0.30
GRIP 5005Y 5.00 0.50 0.05 0.050 19.00 3.30 • • • • • • • • • • 0.60-3.00 0.20-0.30 0.11-0.20 0.12-0.24 0.15-0.35
GRIP 5008Y 5.00 0.80 0.05 0.050 19.00 3.40 • • • • • • • • 1.00-3.00 0.23-0.35 0.11-0.21 0.12-0.24 0.15-0.35
GRIP 6005Y 6.00 0.50 0.05 0.050 19.00 4.20 • • • • • • • • 0.60-3.60 0.22-0.36 0.13-0.23 0.12-0.28 0.15-0.40
GRIP 6008Y 6.00 0.80 0.05 0.050 19.00 4.20 • • • • • • • • 1.00-3.60 0.24-0.42 0.13-0.25 0.12-0.28 0.15-0.40
GRIP 635-080Y 6.35 0.80 0.05 0.050 19.00 4.20 • • • • • 1.00-3.80 0.25-0.44 0.14-0.27 0.12-0.28 0.15-0.40
• For cutting speed recommendations and user guide, see pages 419-428, 432-436
(1) Cutting width tolerance (+/-)
(2) Corner radius tolerance (+/-)
For tools, see pages: C#-HELIR/L (265) • C#-HFIR/L-MC (573) • CR HFIR-M (575) • D/HGAD RE/LE-JHP (499) • DGAD/HGAD (479)
• DGFH (268) • DGFH-JHP (269) • DGFS (469) • DGTR/L (476) • HELIIR/L (355) • HELIR/L (266) • HFAER/L-4 (565) • HFAER/L-5T, 6T (566)
• HFAIR/L-4 (572) • HFAIR/L-DG (573) • HFFR/L-T (564) • HFHR/L-4T (559) • HFHR/L-5T (560) • HFIR/L-MC (574) • HFPAD-3 (562)
• HFPAD-4 (563) • HFPAD-5 (563) • HFPAD-6 (564) • HFPAD-JHP (562) • HGAER/L-3 (565) • HGAIR/L-3 (568) • HGFH (268) • HGHR/L-3 (558)
• HGPAD (267) • HGPAD-JHP (267) • IM-HFIR-MC (574)
The Twisted Insert
for Face Machining
The double-ended, twisted insert body
makes it possible to machine deeper than
the insert’s length.
A unique chipformer for controlled chip flow
in axial and radial directions.
The rear angle is slanted in relation
to the frontal edge so it does not
come into contact with the machined
groove surface as the tool penetrates
deeply into the workpiece.
269