Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 230
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
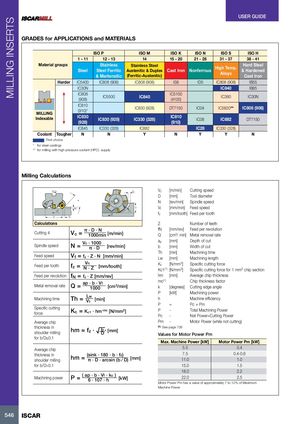
GRADES for APPLICATIONS and MATERIALS
| ISO P | ISO M | ISO K | ISO N | ISO S | ISO H | |||
| 1 - 11 | 12 - 13 | 14 | 15 - 20 | 21 - 28 | 31 - 37 | 38 - 41 | ||
| Material | groups | Steel | Stainless Steel Ferritic & Martensitic | Stainless Steel Austenitic & Duplex (Ferritic-Austenitic) | Cast Iron | Nonferrous | High Temp. Alloys | Hard Steel & Hardened Cast Iron |
| Harder | IC5400 | IC808 (908) | IC808 (908) | IS8 | ID5 | IC808 (908) | IB55 | |
| IC30N | IC840 | IB85 | ||||||
| IC808 (908) | IC5500 | IC840 | IC5100 (4100) | IC380 | IC30N | |||
| MILLING | IC810 (910) | IC830 (928) | DT7150 | IC04 | IC5820 | IC808 (908) | ||
| Indexable | IC830 (928) | IC830 (928) | IC330 (328) | IC810 (910) | IC08 | IC882 | DT7150 | |
| IC845 | IC330 (328) | IC882 | IC28 | IC330 (328) | ||||
| Coolant First c | Tougher hoice | N | N | Y | N | Y | Y | N |
* for steel castings ** for milling with high pressure coolant (HPC) supply
Milling Calculations
| D Vf N | ap fz κ b fz n Vf hm N | Vc D N Vf fz | [m/min] [mm] [rev/min] [mm/min] [mm/tooth] | Cutting speed Tool diameter Spindle speed Feed speed Feed per tooth |
| Calculations | Z | Number of teeth | ||
| Cutting 4 | Vc=π ∙ D ∙ N 1000min [m/min] | fN Q | [mm/rev] [cm3/ min] | Feed per revolution Metal removal rate |
| Spindle speed | N =Vc ∙ 1000 π ∙ D [rev/min] | ap b | [mm] [mm] | Depth of cut Width of cut |
| Feed speed | Vf=fz∙ Z ∙ N [mm/min] | Th Lw | [min] [mm] | Machining time Machining length |
| Feed per tooth | fz=Vn N ∙ Z [mm/tooth] | Kc Kc1(1 | [N/mm2] ) [N/mm2] | Specific cutting force Specific cutting force for 1 mm2chip section |
| Feed per revolution | fN=fz∙ Z [mm/rev] | hm | [mm] | Average chip thickness |
| Metal removal rate | Q =ap ∙ b ∙ Vf 1000 [cm3/min] | mc(1) k | [degrees] | Chip thickness factor Cutting edge angle |
| P | [kW] | Machining power | ||
| Machining time | Th =Lw Vf [min] | h | Machine efficiency | |
| P | = | Pc + Pm | ||
| Specific cutting force | Kc=Kc1∙ hm-mc[N/mm2] | P | - | Total Machining Power |
| Pc | - | Net Power=Cutting Power | ||
| Average chip thickness in shoulder milling for b/D≤0.1 | hm ≈ fz∙ √b D [mm] | Pm (1)Se Valu | - e page 726 es for Moto | Motor Power (while not cutting) r Power Pm |
| Ma | x. Machine | Power [kW] Motor Power Pm [kW] | ||
| Average chip | 5.5 | 0.4 | ||
| thickness in | (sink ∙ 180 ∙ b ∙ fz) | 7.5 | 0.4-0.6 | |
| shoulder milling | hm = π ∙ D ∙arcsin (b / D) [mm] | 11.0 | 1.0 | |
| for b/D>0.1 | 15.0 | 1.5 | ||
| 18.0 | 2.2 | |||
| Machining power | P =( ap ∙ b ∙ Vf ∙ kc ) 6 ∙ 107 ∙ h [kW] | 22.0 | 2.5 | |
| Motor Machi | Power Pm has ne Power | a value of approximately 7 to 12% of Maximum |