Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 203
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
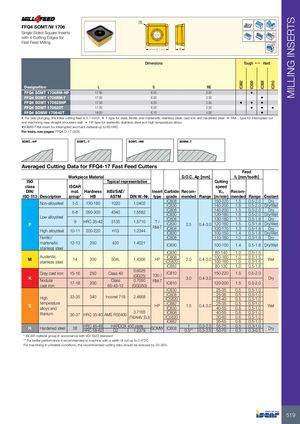
| FFQ4 SOMT/W 1706 Single-Sided Square Inserts with 4 Cutting Edges for Fast Feed Milling | RE L | S | Rd° | ||||
| Dimensions | Tough | 1 H | ard | ||||
| Designation | L | S | RE | IC882 IC830 | IC808 | IC810 | |
| FFQ4 SOMT 1706RM-HP | 17.50 | 6.00 | 2.50 | • | |||
| FFQ4 SOMT 1706RM-T | 17.50 | 6.00 | 2.50 | • | |||
| FFQ4 SOMT 170625HP | 17.50 | 6.00 | 2.50 | • • | • | ||
| FFQ4 SOMT 170625T | 17.50 | 6.00 | 2.50 | • | • | • | |
| FFQ4 SOMW 170640T | 18.00 | 6.10 | 4.00 | • |
- For side plunging, the initial cutting feed is 0.1 mm/t
- T type for steel, ferritic and martensitic stainless steel, cast iron and hardened steel
- RM-.. type for interrupted cut
and machining near straight shoulders wall HP type for austenitic stainless steel and high temperature alloys •SOMW-T flat insert for interrupted and hard material up to 60 HRC
For tools, see pages: FFQ4 D-17 (303)
| SOMT..-HP Averag | ed Cutting | SOM Data f Workpie | T..-T or FFQ4- ce Material | 17 Fast F | SOMT..-RM eed Cutte | rs | SOMW..T D.O.C. A | p [mm] | F fz [mm | eed /tooth] | |||
| ISO | Typical rep | esentstive | Cutting | ||||||||||
| class | ISCAR | speed | |||||||||||
| DIN/ | mat. | Hardness | AISI/SAE/ | Insert | Carbide | Recom- | Vc, | Recom- | |||||
| ISO 513 | Description | group | HB | ASTM | DIN W.-Nr. | type | grade | mended | Range | [m/min] | mended | Range | Coolant |
| IC808 | 150-220 | 1.5 | 0.5-2.0 | Dry | |||||||||
| Non-alloysteel | 1-5 | 130-180 | 1020 | 1.0402 | IC830 | 140-200 | 1.6 | 0.5-2.0 | Dry/Wet | ||||
| Low allosteel | 6-8 | 260-300 | 4340 | 1.6582 | IC808 IC830 | 140-200 120-180 | 1.5 1.6 | 0.5-2.0 0.5-2.0 | Dry Dry/Wet | ||||
| y | HRC | IC808 | 130-180 | 1.5 | 0.5-1.8 | Dry | |||||||
| P | 9 | 35-42 | 3135 | 1.5710 | T / | IC830 | 2.5 | 0.4-3.0 | 120-160 | 1.5 | 0.5-1.8 | Dry/Wet | |
| High alloysteel | 10-11 | 200-220 | H13 | 1.2344 | RM-T | IC808 IC830 | 120-170 100-150 | 1.3 1.4 | 0.5-1.8 0.5-1.8 | Dry Dry/Wet | |||
| Ferritic/ | IC808 | 110-160 | 1.3 | 0.5-1.8 | Dry | ||||||||
| martensitic stainless steel | 12-13 | 200 | 420 | 1.4021 | IC830 | 100-150 | 1.4 | 0.5-1.8 | Dry/Wet | ||||
| M | Austenitic stainless steel | 14 | 200 | 304L | 1.4306 | HP | IC830 IC808 IC5820 IC882 | 2.0 | 0.4-3.0 | 80-140 100-160 100-160 80-130 | 1.0 1.0 1.0 1.0 | 0.5-1.5 0.5-1.5 0.5-1.6 0.5-1.8 | Wet |
| K | Grey cast iron | 15-16 | 250 | Class 40 | 0.6025 (GG25) | T20 / | IC810 | 30 | 0430 | 150-220 | 1.5 | 0.5-2.0 | D |
| Nodular | Class | 0.7050 | RM-T | . | .-. | ry | |||||||
| cast iron | 17-18 | 200 | 65-45-12 | (GGG50) | IC810 | 120-200 | 1.5 | 0.5-2.0 | |||||
| High | 33-35 | 340 | Inconel 718 | 2.4668 | IC830 IC808 IC5820 | 25-35 25-36 25-40 | 0.5 0.5 0.5 | 0.5-1.0 0.5-1.0 0.5-1.0 | |||||
| S | temperature | HP | IC882 | 15 | 04-30 | 25-35 | 0.5 | 0.5-1.0 | Wet | ||||
| alloys and | IC830 | . | .. | 40-55 | 0.6 | 0.5-1.0 | |||||||
| titanium | 36-37 | HRC 35-40 | AMS R56400 | 3.7165 (Ti6Al4V ELI) | IC808 IC5820 | 40-55 30-60 | 0.6 0.6 | 0.5-1.0 0.5-1.0 | |||||
| IC882 | 35-55 | 0.6 | 0.5-1.0 | ||||||||||
| H | Hdd tl | 38 | HRC 45-49 | HARDOX | 450 plate | SOMW | IC808 | 1 | 0.3-2.5 | 55-75 | 0.5 | 0.3-1.0 | D |
| arene see | HRC 58-62 | D2 | 1.2379 | 0.5 | 0.3-2.5 | 50-70 | 0.3 | 0.3-0.5 | ry |
* ISCAR material group in accordance with VDI 3323 standard ** For better performance it recommended to machine with a width of cut up to 0.4*DC For machining in unstable conditions, the recommended cutting data should be reduced by 20-30%