Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 186
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
MILLING INSERTS
S
IC
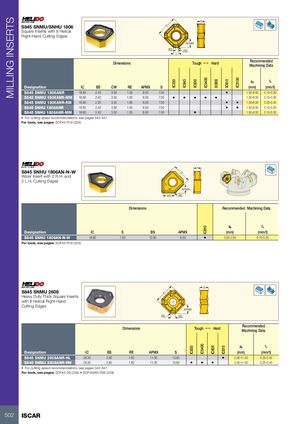
S845 SNMU/SNHU 1806
Square Inserts with 8 Helical
Right-Hand Cutting Edges
APMX
BS RE
L
Recommended
Dimensions Tough 1 Hard
Machining Data
IC5400
IC5100
ap fz
IC330
IC845
IC830
IC808
IC810
Designation IC BS CW RE APMX S (mm) (mm/t)
S845 SNMU 1806ANR 18.80 2.40 3.50 1.00 8.00 7.00 • 1.50-8.00 0.15-0.30
S845 SNMU 1806ANR-MM 18.80 2.40 3.50 1.00 8.00 7.00 • • • • • 1.50-8.00 0.15-0.30
S845 SNMU 1806ANR-RM 18.80 2.30 3.50 1.60 8.00 7.00 • • 1.50-8.00 0.20-0.40
S845 SNHU 1806ANR 18.80 2.40 3.50 1.00 8.00 7.00 • • 1.50-8.00 0.15-0.30
S845 SNHU 1806ANR-MM 18.80 2.40 3.50 1.00 8.00 7.00 • 1.50-8.00 0.15-0.30
• For cutting speed recommendations, see pages 542-547
For tools, see pages: SOF45-R18 (229)
s
S845 SNHU 1806AN-N-W IC
Wiper Insert with 2 R.H. and
2 L.H. Cutting Edges
APMX
BS RE
Dimensions Recommended Machining Data
ap fz
IC810
Designation IC S BS APMX (mm) (mm/t)
S845 SNHU 1806AN-N-W 18.80 7.00 10.00 8.00 • 0.50-2.00 0.10-0.25
For tools, see pages: SOF45-R18 (229)
S
S845 SNMU 2608 IC
Heavy Duty Thick Square Inserts
with 8 Helical Right-Hand
Cutting Edges
APMX
RE BS
Recommended
Dimensions Tough 1 Hard
Machining Data
ap fz
IC5400
IC830
IC808
IC810
Designation IC BS RE APMX S (mm) (mm/t)
S845 SNMU 2608ANR-HL 26.30 2.60 1.60 11.00 10.90 • 2.00-11.00 0.25-0.40
S845 SNMU 2608ANR-RM 26.30 2.60 1.60 11.00 10.90 • • • 2.00-11.00 0.25-0.40
• For cutting speed recommendations, see pages 542-547
For tools, see pages: SOF45-26 (228) • SOF45WG-R26 (228)
502 ISCAR
S
IC
S845 SNMU/SNHU 1806
Square Inserts with 8 Helical
Right-Hand Cutting Edges
APMX
BS RE
L
Recommended
Dimensions Tough 1 Hard
Machining Data
IC5400
IC5100
ap fz
IC330
IC845
IC830
IC808
IC810
Designation IC BS CW RE APMX S (mm) (mm/t)
S845 SNMU 1806ANR 18.80 2.40 3.50 1.00 8.00 7.00 • 1.50-8.00 0.15-0.30
S845 SNMU 1806ANR-MM 18.80 2.40 3.50 1.00 8.00 7.00 • • • • • 1.50-8.00 0.15-0.30
S845 SNMU 1806ANR-RM 18.80 2.30 3.50 1.60 8.00 7.00 • • 1.50-8.00 0.20-0.40
S845 SNHU 1806ANR 18.80 2.40 3.50 1.00 8.00 7.00 • • 1.50-8.00 0.15-0.30
S845 SNHU 1806ANR-MM 18.80 2.40 3.50 1.00 8.00 7.00 • 1.50-8.00 0.15-0.30
• For cutting speed recommendations, see pages 542-547
For tools, see pages: SOF45-R18 (229)
s
S845 SNHU 1806AN-N-W IC
Wiper Insert with 2 R.H. and
2 L.H. Cutting Edges
APMX
BS RE
Dimensions Recommended Machining Data
ap fz
IC810
Designation IC S BS APMX (mm) (mm/t)
S845 SNHU 1806AN-N-W 18.80 7.00 10.00 8.00 • 0.50-2.00 0.10-0.25
For tools, see pages: SOF45-R18 (229)
S
S845 SNMU 2608 IC
Heavy Duty Thick Square Inserts
with 8 Helical Right-Hand
Cutting Edges
APMX
RE BS
Recommended
Dimensions Tough 1 Hard
Machining Data
ap fz
IC5400
IC830
IC808
IC810
Designation IC BS RE APMX S (mm) (mm/t)
S845 SNMU 2608ANR-HL 26.30 2.60 1.60 11.00 10.90 • 2.00-11.00 0.25-0.40
S845 SNMU 2608ANR-RM 26.30 2.60 1.60 11.00 10.90 • • • 2.00-11.00 0.25-0.40
• For cutting speed recommendations, see pages 542-547
For tools, see pages: SOF45-26 (228) • SOF45WG-R26 (228)
502 ISCAR