Каталог Iscar дисковые фрезы и фрезерные пластины 2022 - страница 160
Навигация
 Каталог Iscar крепление инструмента
 Каталог Iscar инструмент для обработки отверстий
 Каталог Iscar резьбонарезные фрезы
 Каталог Iscar инструмента для сверления
 Каталог Iscar решения для глубокого сверления
MILLING INSERTS
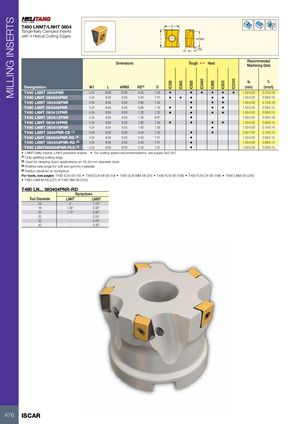
T490 LNMT/LNHT 0804 S
Tangentially Clamped Inserts
with 4 Helical Cutting Edges L APMX
RE
W1
Recommended
Dimensions Tough 1 Hard
Machining Data
ap fz
IC5400
IC5100
IC330
IC845
IC830
IC808
IC810
Designation W1 L APMX RE(4) S (mm) (mm/t)
T490 LNMT 0804PNR 4.24 8.59 8.00 0.40 7.43 • • • • • • 1.50-5.00 0.10-0.18
T490 LNHT 080404PNR 4.24 8.59 8.00 0.40 7.51 • • • • • 1.50-5.00 0.08-0.15
T490 LNMT 080408PNR 4.24 8.59 8.00 0.80 7.43 • • • 1.50-5.00 0.10-0.18
T490 LNHT 080408PNR 4.24 8.59 8.00 0.80 7.16 • • • • 1.50-5.00 0.08-0.15
T490 LNHT 080412PNR 4.24 8.59 8.00 1.20 7.32 • • • • 1.50-5.00 0.08-0.15
T490 LNMT 080412PNR 4.24 8.59 8.00 1.20 6.87 • 1.50-5.00 0.08-0.18
T490 LNHT 080416PNR 4.24 8.59 8.00 1.60 7.24 • • • • 1.50-5.00 0.08-0.15
T490 LNMT 080416PNR 4.24 8.59 8.00 1.60 7.29 • 1.50-5.00 0.10-0.18
T490 LNMT 0804PNR-CS (1) 4.24 8.59 8.00 0.40 7.43 • • 2.50-7.00 0.10-0.15
T490 LNHT 080404PNR-RD (2) 4.24 8.59 8.00 0.40 7.51 • 1.50-5.00 0.08-0.15
T490 LNMT 080404PNR-RD (2) 4.24 8.59 8.00 0.40 7.51 • 1.50-5.00 0.08-0.15
T490 LNHT080404PNR-PLS (3) 4.24 8.59 8.00 0.40 7.51 • 1.50-5.00 0.08-0.15
• LNMT-utility inserts, LNHT-precision inserts • For cutting speed recommendations, see pages 542-547
(1) Chip splitting cutting edge
(2) Used for ramping down applications on 16-40 mm diameter tools
(3) Positive rake angle for soft and gummy materials
(4) Radius obtained on workpiece
For tools, see pages: T490 ELN-08 (19) • T490 ELN-M-08 (19) • T490 ELN-MM-08 (20) • T490 FLN-08 (196) • T490 FLN-C#-08 (196) • T490 LNM-08 (236)
• T490 LNM-M-08 (237) • T490 SM-08 (243)
T490 LN... 080404PNR-RD
Rampdown
Tool Diameter LNHT LNMT
16 2° 1.10°
18 1.85° 0.95°
20 1.70° 0.80°
25 - 0.55°
32 - 0.40°
40 - 0.30°
476 ISCAR