Каталог Iscar инструмента для сверления - страница 30
Навигация
 Токарные инструменты Iscar (часть 2) 2026
 Каталог Iscar монолитные фрезы 2022
 Каталог Iscar инструмент для нарезания резьбы
 Каталог Iscar высокоточные развертки и метчики 2022
 Каталог Iscar крепление инструмента
 Каталог Iscar резьбонарезные фрезы
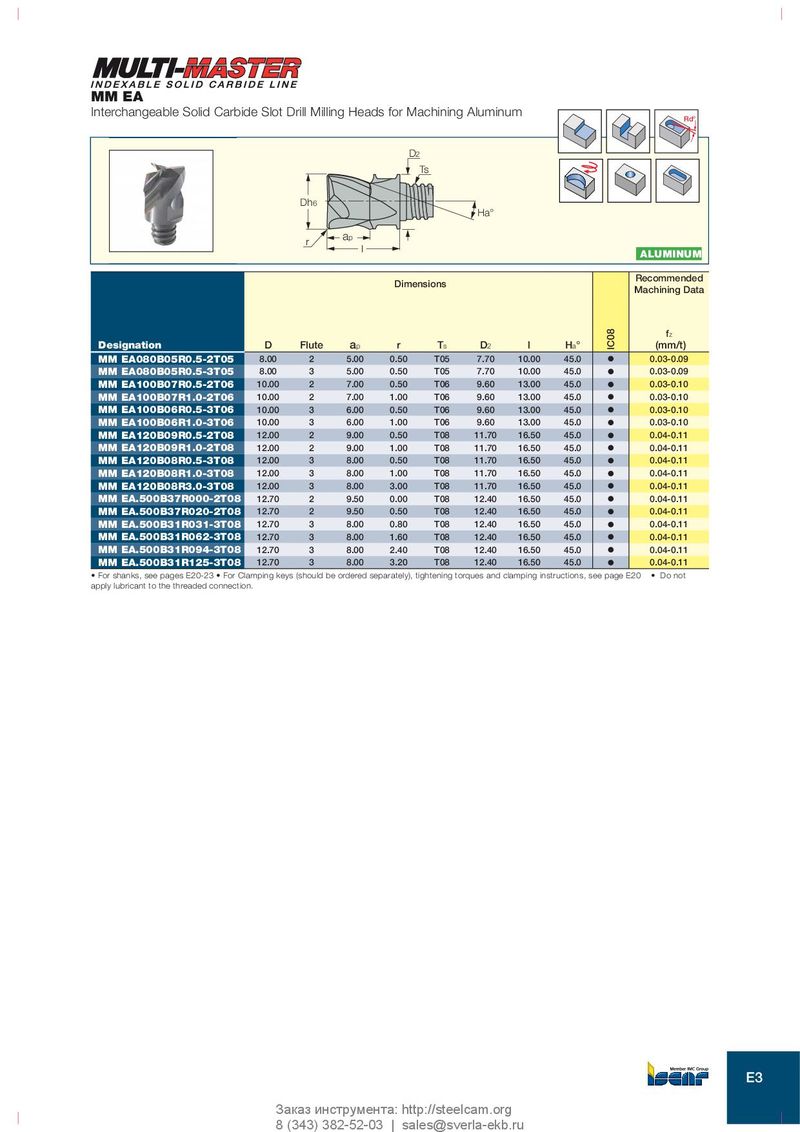
MM EA
Interchangeable Solid Carbide Slot Drill Milling Heads for Machining Aluminum Rd°
D2
Ts
Dh6
Ha°
r
ap
l
ALUMINUM
Recommended
Dimensions
Machining Data
IC08
fz
Designation D Flute ap r Ts D2 l Ha° (mm/t)
MM EA080B05R0.5-2T05 8.00 2 5.00 0.50 T05 7.70 10.00 45.0 O 0.03-0.09
MM EA080B05R0.5-3T05 8.00 3 5.00 0.50 T05 7.70 10.00 45.0 O 0.03-0.09
MM EA100B07R0.5-2T06 10.00 2 7.00 0.50 T06 9.60 13.00 45.0 O 0.03-0.10
MM EA100B07R1.0-2T06 10.00 2 7.00 1.00 T06 9.60 13.00 45.0 O 0.03-0.10
MM EA100B06R0.5-3T06 10.00 3 6.00 0.50 T06 9.60 13.00 45.0 O 0.03-0.10
MM EA100B06R1.0-3T06 10.00 3 6.00 1.00 T06 9.60 13.00 45.0 O 0.03-0.10
MM EA120B09R0.5-2T08 12.00 2 9.00 0.50 T08 11.70 16.50 45.0 O 0.04-0.11
MM EA120B09R1.0-2T08 12.00 2 9.00 1.00 T08 11.70 16.50 45.0 O 0.04-0.11
MM EA120B08R0.5-3T08 12.00 3 8.00 0.50 T08 11.70 16.50 45.0 O 0.04-0.11
MM EA120B08R1.0-3T08 12.00 3 8.00 1.00 T08 11.70 16.50 45.0 O 0.04-0.11
MM EA120B08R3.0-3T08 12.00 3 8.00 3.00 T08 11.70 16.50 45.0 O 0.04-0.11
MM EA.500B37R000-2T08 12.70 2 9.50 0.00 T08 12.40 16.50 45.0 O 0.04-0.11
MM EA.500B37R020-2T08 12.70 2 9.50 0.50 T08 12.40 16.50 45.0 O 0.04-0.11
MM EA.500B31R031-3T08 12.70 3 8.00 0.80 T08 12.40 16.50 45.0 O 0.04-0.11
MM EA.500B31R062-3T08 12.70 3 8.00 1.60 T08 12.40 16.50 45.0 O 0.04-0.11
MM EA.500B31R094-3T08 12.70 3 8.00 2.40 T08 12.40 16.50 45.0 O 0.04-0.11
MM EA.500B31R125-3T08 12.70 3 8.00 3.20 T08 12.40 16.50 45.0 O 0.04-0.11
• For shanks, see pages E20-23 • For Clamping keys (should be ordered separately), tightening torques and clamping instructions, see page E20 • Do not
apply lubricant to the threaded connection.
E3
Заказ инструмента: http://steelcam.org
8 (343) 382-52-03 | sales@sverla-ekb.ru