Инструменты для обработки отверстий Iscar 2026 - страница 217
Навигация
 Каталог Iscar отрезка 2022
 Каталог Iscar крепление инструмента
 Токарные инструменты Iscar (часть 2) 2026
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
Цельнокарбидные сверла
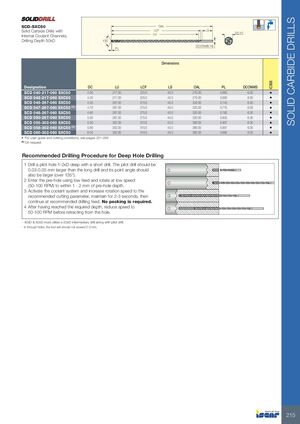
SCD-SXC50
Цельнокарбидные сверла с внутренними каналами подачи охлаждающей жидкости, глубина сверления 50xD
Размеры
| Обозначение | DC | LU | LCF | LS | OAL | PL | DCONMS | IC908 |
|---|---|---|---|---|---|---|---|---|
| SCD 040-217-060 SXC50 | 4.00 | 217.00 | 225.0 | 40.0 | 270.00 | 0.660 | 6.00 | • |
| SCD 042-217-060 SXC50 | 4.20 | 217.00 | 225.0 | 40.0 | 270.00 | 0.693 | 6.00 | • |
| SCD 045-267-060 SXC50 | 4.50 | 267.00 | 275.0 | 40.0 | 320.00 | 0.743 | 6.00 | • |
| SCD 047-267-060 SXC50 (1) | 4.70 | 267.00 | 275.0 | 40.0 | 320.00 | 0.775 | 6.00 | • |
| SCD 048-267-060 SXC50 | 4.80 | 267.00 | 275.0 | 40.0 | 320.00 | 0.792 | 6.00 | • |
| SCD 050-267-060 SXC50 | 5.00 | 267.00 | 275.0 | 40.0 | 320.00 | 0.825 | 6.00 | • |
| SCD 055-302-060 SXC50 | 5.50 | 302.00 | 310.0 | 45.0 | 360.00 | 0.907 | 6.00 | • |
| SCD 058-302-060 SXC50 (1) | 5.80 | 302.00 | 310.0 | 45.0 | 360.00 | 0.957 | 6.00 | • |
| SCD 060-302-060 SXC50 | 6.00 | 302.00 | 310.0 | 45.0 | 360.00 | 0.990 | 6.00 | • |
• Дополнительную информацию и условия резания см. на стр. 221–226
(1) По запросу
Рекомендуемая процедура сверления при глубоком сверлении
- Просверлить направляющее отверстие глубиной 1–2xD коротким сверлом. Диаметр направляющего сверла должен быть на 0.03–0.05 мм больше основного сверла, а угол при вершине также должен быть больше (более 135°).
- Войти в предварительное отверстие с низкой подачей и вращать с низкой скоростью (50–100 об/мин) на расстояние 1–2 мм до глубины предварительного отверстия.
- Активировать систему подачи охлаждающей жидкости и увеличить скорость вращения до рекомендуемого режима резания, поддерживать в течение 2–3 секунд, затем продолжить с рекомендуемой подачей сверления. Прерывистое сверление не требуется.
- После достижения требуемой глубины снизить скорость до 50–100 об/мин перед выводом из отверстия.
- Глубины 40xD и 50xD необходимо выполнять с использованием промежуточного сверла 20xD вместе с направляющим сверлом.
- При глубоком сверлении сквозных отверстий выход инструмента не должен превышать 2–3 мм.