Инструменты для обработки отверстий Iscar 2026 - страница 161
Навигация
 Каталог Iscar отрезка 2022
 Каталог Iscar крепление инструмента
 Токарные инструменты Iscar (часть 2) 2026
 Каталог Iscar токарные державки ISO 2022
 Каталог Iscar расточные системы 2022
 Каталог Iscar высокоточные развертки и метчики 2022
Инструкция пользователя
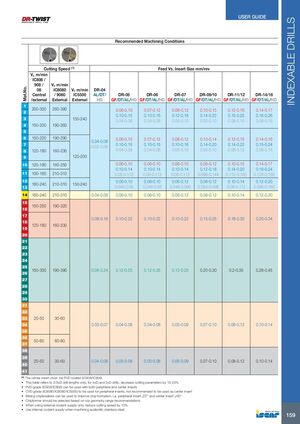
Сверла с индексируемыми пластинами
Рекомендуемые условия обработки
| Мат.№ | Скорость резания Vc м/мин | DR-04 AL/DT/HD | DR-05 GF/DT/AL/HD | DR-06 GF/DT/AL/HD | DR-07 GF/DT/AL/HD | DR-09/10 GF/DT/AL/HD | DR-11/12 GF/DT/AL/HD | DR-14/16 GF/DT/AL/HD | ||
|---|---|---|---|---|---|---|---|---|---|---|
| IC808/908/08 Центральная/внешняя | IC8080/9080 Внешняя | IC5500 Внешняя | Подача vs размер пластины мм/об | |||||||
| 1 | 200–300 | 260–390 | 0.06–0.10 | 0.07–0.12 | 0.08–0.12 | 0.10–0.15 | 0.12–0.16 | 0.14–0.17 | ||
| 2 | 0.10–0.15 | 0.10–0.16 | 0.12–0.18 | 0.14–0.22 | 0.15–0.25 | 0.16–0.26 | ||||
| 3 | 150–240 | 0.04–0.08 | 0.04–0.08 | 0.05–0.10 | 0.05–0.10 | 0.08–0.15 | 0.08–0.15 | |||
| 4 | 150–200 | 190–260 | ||||||||
| 5 | ||||||||||
| 6 | 150–220 | 190–290 | 0.04–0.08 | 0.06–0.10 | 0.07–0.12 | 0.08–0.12 | 0.10–0.14 | 0.12–0.15 | 0.14–0.16 | |
| 7 | 0.02–0.06 | 0.10–0.15 | 0.10–0.15 | 0.10–0.16 | 0.14–0.20 | 0.14–0.22 | 0.15–0.24 | |||
| 8 | 120–180 | 160–230 | 0.04–0.08 | 0.04–0.08 | 0.05–0.10 | 0.05–0.10 | 0.08–0.15 | 0.08–0.15 | ||
| 9 | 120–200 | |||||||||
| 10 | 120–190 | 160–250 | 0.06–0.10 0.10–0.14 | 0.06–0.10 0.10–0.14 | 0.06–0.10 0.10–0.14 | 0.08–0.12 0.12–0.18 | 0.10–0.15 0.14–0.20 | 0.14–0.17 0.16–0.24 | ||
| 11 | 100–160 | 210–310 | 0.08–0.112 | 0.08–0.112 | 0.08–0.112 | 0.096–0.144 | 0.112–0.160 | 0.128–0.192 | ||
| 12 | 0.06–0.10 | 0.06–0.10 | 0.06–0.12 | 0.08–0.12 | 0.10–0.14 | 0.12–0.20 | ||||
| 13 | 160–240 | 210–310 | 150–240 | 0.048–0.08 | 0.048–0.08 | 0.048–0.096 | 0.064–0.096 | 0.08–0.112 | 0.096–0.160 | |
| 14 | 160–240 | 210–310 | 0.04–0.08 | 0.06–0.10 | 0.06–0.10 | 0.06–0.12 | 0.08–0.12 | 0.10–0.14 | 0.12–0.20 | |
| 15 | 150–250 | 190–320 | ||||||||
| 16 | ||||||||||
| 17 | 0.08–0.16 | 0.10–0.22 | 0.10–0.22 | 0.10–0.22 | 0.15–0.25 | 0.18–0.30 | 0.20–0.34 | |||
| 18 | 120–180 | 160–230 | ||||||||
| 19 | ||||||||||
| 20 | ||||||||||
| 21 | ||||||||||
| 22 | ||||||||||
| 23 | ||||||||||
| 24 | ||||||||||
| 25 | 150–300 | 190–390 | 0.08–0.24 | 0.12–0.25 | 0.12–0.25 | 0.12–0.25 | 0.20–0.30 | 0.2–0.35 | 0.28–0.45 | |
| 26 | ||||||||||
| 27 | ||||||||||
| 28 | ||||||||||
| 29 | ||||||||||
| 30 | ||||||||||
| 31 | ||||||||||
| 32 | ||||||||||
| 33 | 20–50 | 30–60 | 0.03–0.07 | 0.04–0.08 | 0.04–0.08 | 0.05–0.09 | 0.07–0.10 | 0.08–0.12 | ||
| 34 | 0.10–0.14 | |||||||||
| 35 | ||||||||||
| 36 | 50–60 | 60–80 | ||||||||
| 37 | ||||||||||
| 38 | ||||||||||
| 39 | 20–50 | 30–60 | 0.04–0.08 | 0.05–0.08 | 0.05–0.08 | 0.06–0.09 | 0.07–0.10 | 0.08–0.12 | ||
| 40 | 0.10–0.14 | |||||||||
| 41 | ||||||||||
- (1) Центральная пластина должна быть покрыта PVD (IC908/IC808)
- Данная таблица соответствует сверлам длиной только 2/3xD. Для сверл 4xD и 5xD параметры резания уменьшите на 15–25%.
- Марка PVD (IC908/IC808) может использоваться как для периферийных, так и для центральных пластин.
- Марка CVD (IC9080/IC8080/IC5500) предназначена для периферийных пластин, не рекомендуется для центральной пластины.
- Комбинированные скребки могут использоваться для улучшения формирования стружки, например периферийная пластина «DT» и центральная пластина «HD».
- Скребок должен выбираться на основе наших рекомендаций по диапазону геометрии.
- При использовании только внешней подачи СОЖ уменьшите скорость резания на 10%.
- Используйте внутреннюю подачу СОЖ при обработке аустенитной нержавеющей стали.