Режущие и зажимные инструменты Hoffmann Group 2026 - страница 859
Навигация
 Каталог Hoffmann Group ручной и измерительный инструмент
 Каталог Hoffmann Group режущий и вспомогательный инструмент
 Производственная мебель и системы хранения Hoffmann Group 2026
 Каталог Hoffmann Group токарный инструмент
 Каталог Hoffmann Group запасные части, оснастка и СИЗ
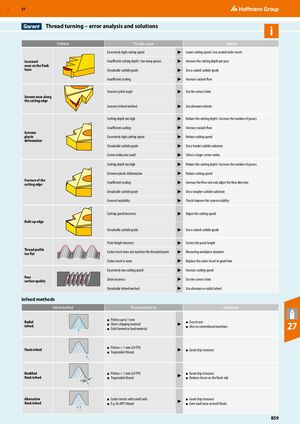
Нарезание резьбы – анализ ошибок и решения
| Проблема | Возможная причина | Решение |
|---|---|---|
| Повышенный износ задних поверхностей | Чрезмерно высокая скорость резания Недостаточная глубина резания / слишком много проходов Неподходящая марка твердого сплава Недостаточное охлаждение | Снизить скорость резания / использовать покрытую резцовую пластину Увеличить глубину резания за проход Использовать покрытую марку твердого сплава Увеличить подачу охладителя |
| Неравномерный износ по режущей кромке | Неправильный угол наклона Неправильный метод подачи | Использовать правильную шайбу Использовать альтернативные методы подачи |
| Сильная пластическая деформация | Глубина резания слишком велика Недостаточное охлаждение Чрезмерно высокая скорость резания Неподходящая марка твердого сплава Радиус при вершине слишком мал | Снизить глубину резания / увеличить число проходов Увеличить подачу охладителя Снизить скорость резания Использовать более твёрдый субстрат твердого сплава Выбрать больший радиус при вершине |
| Разрушение режущей кромки | Глубина резания слишком велика Сильная пластическая деформация Недостаточное охлаждение Неподходящая марка твердого сплава Общая нестабильность системы | Снизить глубину резания / увеличить число проходов Снизить скорость резания Увеличить расход охладителя и отрегулировать направление подачи Использовать более вязкий субстрат твердого сплава Проверить/улучшить стабильность системы |
| Нарост на режущей кромке | Неправильная скорость резания Неподходящая марка твердого сплава | Отрегулировать скорость резания Использовать покрытую марку твердого сплава |
| Профиль резьбы слишком плоский | Неправильная высота точки Резцовая пластина не обрабатывает острие резьбы Резцовая пластина изношена | Откорректировать высоту точки Измерить диаметр детали Своевременно заменить резцовую пластину |
| Плохое качество поверхности | Чрезмерно низкая скорость резания Неправильная шайба Неподходящий метод подачи | Увеличить скорость резания Использовать правильную шайбу Использовать альтернативный или радиальный метод подачи |
Методы подачи
| Метод подачи | Рекомендуется для | Преимущества |
|---|---|---|
| Радиальная подача | Шаги до 1 мм Материалы с короткой стружкой Холоднодеформированный или твёрдый материал | Просто в использовании Также на обычных станках |
| Подача по флангу | Шаги > 1 мм (24 TPI) Трапецеидальная резьба | Хорошее удаление стружки |
| Модифицированная подача по флангу | Шаги > 1 мм (24 TPI) Трапецеидальная резьба | Хорошее удаление стружки Снижает нагрузку на задний фланг |
| Альтернативная подача по флангу | Резцовые пластины с малыми радиусами Напр. для резьбы NPT | Хорошее удаление стружки Равномерная нагрузка/износ на обоих флангах |