Каталог Guhring инструментальная оснастка - страница 28
Навигация
 Каталог Guhring резьбонарезной инструмент 2010
 Каталог Guhring высокопроизводительные концевые фрезы с неравномерным шагом спирали RF 100
 Каталог Guhring программа метчиков высочайшего качества PowerTap
 Каталог Guhring инструмент PKD CBN
 Каталог Guhring программа фрез высочайшего качества PowerMill
 Каталог Guhring сверла со сменными пластинами
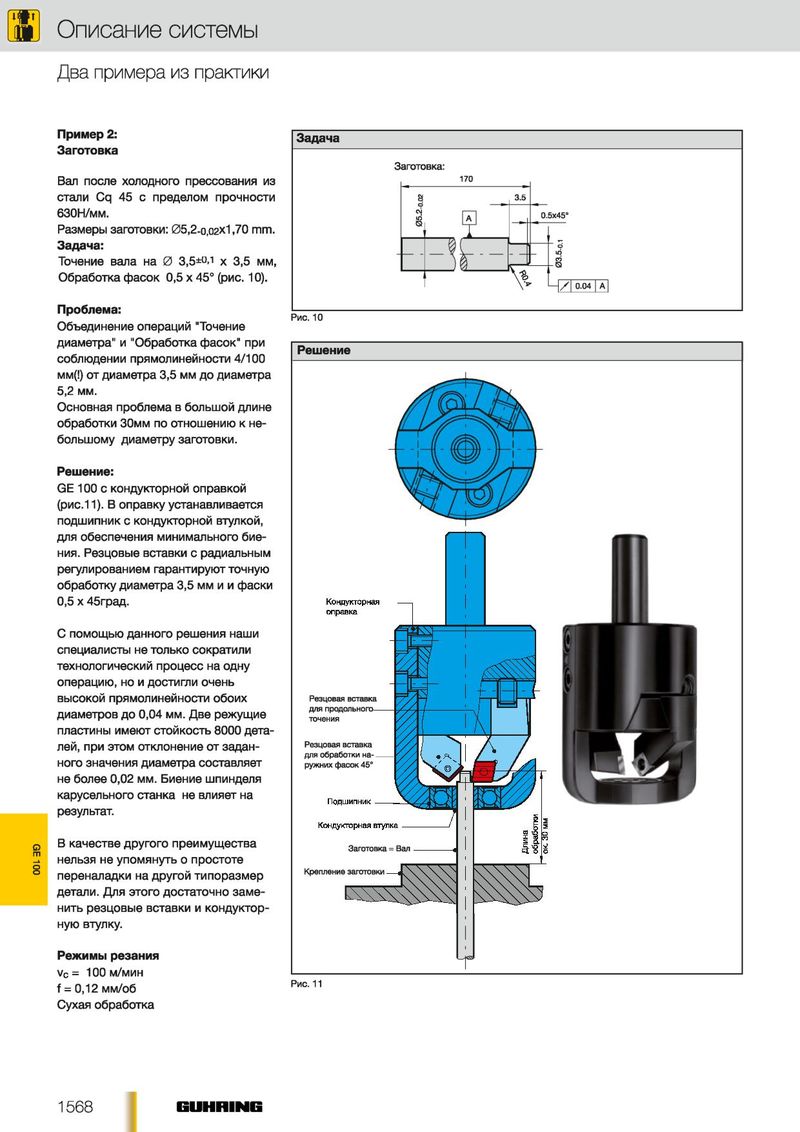
Два примера из практики
Пример 2: Задача Заготовка 3аготовка: Вал после холодного прессования из 170
стали Cq 45 с пределом прочности 3 3.5
о бЗОН/мм. CVJ ю 0.5x45° Размеры заготовки: 05,2-0,02x1,70 mm.
Задача: Точение вала на 0 З.б*0-1 х 3,5 мм, —
V ' -
Обработка фасок 0,5 х 45° (рис. 10). —И 0.04 I А I Проблема: Рис. 10
Объединение операций "Точение диаметра" и "Обработка фасок" при Решение соблюдении прямолинейности 4/100 мм(!) от диаметра 3,5 мм до диаметра 5,2 мм. Основная проблема в большой длине обработки 30мм по отношению к не большому диаметру заготовки.
Решение: GE 100 с кондукторной оправкой (рис.11). В оправку устанавливается подшипник с кондукторной втулкой, для обеспечения минимального бие ния. Резцовые вставки с радиальным регулированием гарантируют точную обработку диаметра 3,5 мм и и фаски 0,5 х 45град.
С помощью данного решения наши специалисты не только сократили технологический процесс на одну операцию, но и достигли очень
| высокой прямолинейности обоих | Резцовая вставка |
| диаметров до 0,04 мм. Две режущие | для продолЬН О ГО - |
| точения | |
| пластины имеют стойкость 8000 дета | |
| лей, при этом отклонение от задан | Резцовая вставка |
для обработки на- ного значения диаметра составляет ружних фасок 45' не более 0,02 мм. Биение шпинделя
карусельного станка не влияет на результат.
В качестве другого преимущества Заготовка = Вал нельзя не упомянуть о простоте
переналадки на другой типоразмер Крепление заготовки
детали. Для этого достаточно заме нить резцовые вставки и кондуктор ную втулку.
Режимы резания _pssP vc = 100 м/мин f = 0,12 мм/об РИС. 11 Сухая обработка