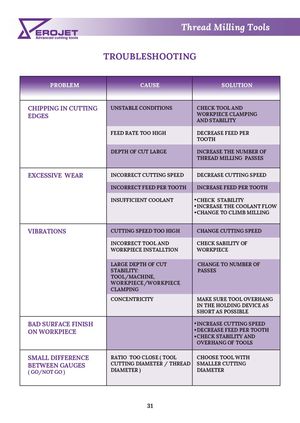
| PROBLEM | CAUSE | SOLUTION |
| CHIPPING IN CUTTING EDGES | UNSTABLE CONDITIONS | CHECK TOOL AND WORKPIECE CLAMPING AND STABILITY |
| FEED RATE TOO HIGH | DECREASE FEED PER TOOTH |
| DEPTH OF CUT LARGE | INCREASE THE NUMBER OF THREAD MILLING PASSES |
| EXCESSIVE WEAR | INCORRECT CUTTING SPEED | DECREASE CUTTING SPEED |
| INCORRECT FEED PER TOOTH | INCREASE FEED PER TOOTH |
| INSUFFICIENT COOLANT | CHECK STABILITY INCREASE THE COOLANT FLOW CHANGE TO CLIMB MILLING |
| VIBRATIONS | CUTTING SPEED TOO HIGH | CHANGE CUTTING SPEED |
| INCORRECT TOOL AND WORKPIECE INSTALLTION | CHECK SABILITY OF WORKPIECE |
| LARGE DEPTH OF CUT STABILITY: TOOL/MACHINE, WORKPIECE/WORKPIECE CLAMPING | CHANGE TO NUMBER OF PASSES |
| CONCENTRICITY | MAKE SURE TOOL OVERHANG IN THE HOLDING DEVICE AS SHORT AS POSSIBLE |
| BAD SURFACE FINISH ON WORKPIECE | | INCREASE CUTTING SPEED DECREASE FEED PER TOOTH CHECK STABILITY AND OVERHANG OF TOOLS |
| SMALL DIFFERENCE BETWEEN GAUGES ( GO/NOT GO ) | RATIO TOO CLOSE ( TOOL CUTTING DIAMETER / THREAD DIAMETER ) | CHOOSE TOOL WITH SMALLER CUTTING DIAMETER |
 Каталог Erojet резьбонарезные пластины и державки