Общий каталог Dormer Pramet 2017 - страница 854
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
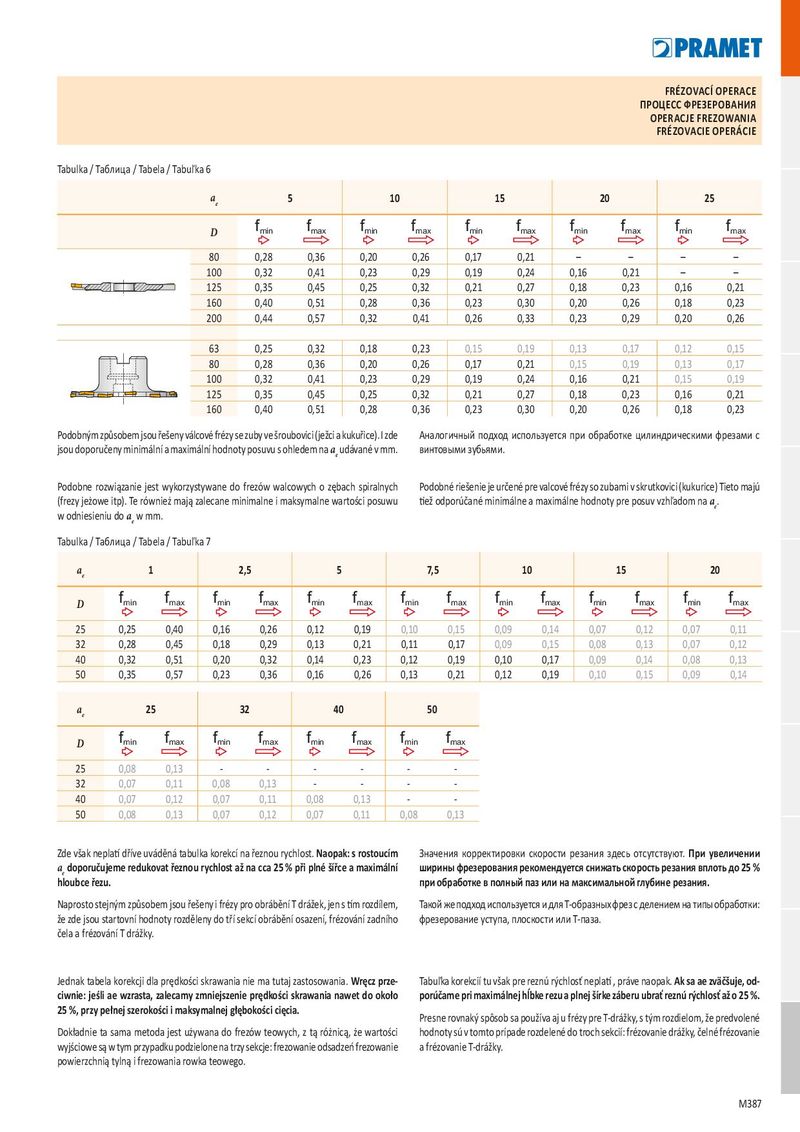
ПРОЦЕСС ФРЕЗЕРОВАНИЯ OPERACJE FREZOWANIA FRÉZOVACIE OPERÁCIE Tabulka / Таблица / Tabela / Tabuľka 6
| ae | 5 | 1 | 0 | 1 | 5 | 2 | 0 | 2 | 5 | |
| D | fmin | fmax | fmin | fmax | fmin | fmax | fmin | fmax | fmin | fmax |
| 80 | 0,28 | 0,36 | 0,20 | 0,26 | 0,17 | 0,21 | – | – | – | – |
| 100 | 0,32 | 0,41 | 0,23 | 0,29 | 0,19 | 0,24 | 0,16 | 0,21 | – | – |
| 125 | 0,35 | 0,45 | 0,25 | 0,32 | 0,21 | 0,27 | 0,18 | 0,23 | 0,16 | 0,21 |
| 160 | 0,40 | 0,51 | 0,28 | 0,36 | 0,23 | 0,30 | 0,20 | 0,26 | 0,18 | 0,23 |
| 200 | 0,44 | 0,57 | 0,32 | 0,41 | 0,26 | 0,33 | 0,23 | 0,29 | 0,20 | 0,26 |
| 63 | 0,25 | 0,32 | 0,18 | 0,23 | 0,15 | 0,19 | 0,13 | 0,17 | 0,12 | 0,15 |
| 80 | 0,28 | 0,36 | 0,20 | 0,26 | 0,17 | 0,21 | 0,15 | 0,19 | 0,13 | 0,17 |
| 100 | 0,32 | 0,41 | 0,23 | 0,29 | 0,19 | 0,24 | 0,16 | 0,21 | 0,15 | 0,19 |
| 125 | 0,35 | 0,45 | 0,25 | 0,32 | 0,21 | 0,27 | 0,18 | 0,23 | 0,16 | 0,21 |
| 160 | 0,40 | 0,51 | 0,28 | 0,36 | 0,23 | 0,30 | 0,20 | 0,26 | 0,18 | 0,23 |
| Podobným způsobem jsou řešeny válcové frézy se zuby ve šroubovici (ježci a kukuřice). I zde | Аналогичный подход используется при обработке цилиндрическими фрезами с |
| jsou doporučeny minimální a maximální hodnoty posuvu s ohledem na a udávané v mm. | винтовыми зубьями. |
| e | |
| Podobne rozwiązanie jest wykorzystywane do frezów walcowych o zębach spiralnych | Podobné riešenie je určené pre valcové frézy so zubami v skrutkovici (kukurice) Tieto majú |
| (frezy jeżowe itp). Te również mają zalecane minimalne i maksymalne wartości posuwu | tiež odporúčané minimálne a maximálne hodnoty pre posuv vzhľadom na a . |
| w odniesieniu do a w mm. | e |
e Tabulka / Таблица / Tabela / Tabuľka 7
| ae | 1 | 2 | ,5 | 5 | 7, | 5 | 1 | 0 | 1 | 5 | 2 | 0 | ||
| D | fmin | fmax | fmin | fmax | fmin | fmax | fmin | fmax | fmin | fmax | fmin | fmax | fmin | fmax |
| 25 | 0,25 | 0,40 | 0,16 | 0,26 | 0,12 | 0,19 | 0,10 | 0,15 | 0,09 | 0,14 | 0,07 | 0,12 | 0,07 | 0,11 |
| 32 | 0,28 | 0,45 | 0,18 | 0,29 | 0,13 | 0,21 | 0,11 | 0,17 | 0,09 | 0,15 | 0,08 | 0,13 | 0,07 | 0,12 |
| 40 | 0,32 | 0,51 | 0,20 | 0,32 | 0,14 | 0,23 | 0,12 | 0,19 | 0,10 | 0,17 | 0,09 | 0,14 | 0,08 | 0,13 |
| 50 | 0,35 | 0,57 | 0,23 | 0,36 | 0,16 | 0,26 | 0,13 | 0,21 | 0,12 | 0,19 | 0,10 | 0,15 | 0,09 | 0,14 |
| ae | 2 | 5 | 3 | 2 | 4 | 0 | 5 | 0 | ||||||
| D | fmin | fmax | fmin | fmax | fmin | fmax | fmin | fmax | ||||||
| 25 | 0,08 | 0,13 | - | - | - | - | - | - | ||||||
| 32 | 0,07 | 0,11 | 0,08 | 0,13 | - | - | - | - | ||||||
| 40 | 0,07 | 0,12 | 0,07 | 0,11 | 0,08 | 0,13 | - | - | ||||||
| 50 | 0,08 | 0,13 | 0,07 | 0,12 | 0,07 | 0,11 | 0,08 | 0,13 |
| Zde však neplatí dříve uváděná tabulka korekcí na řeznou rychlost. Naopak: s rostoucím | Значения корректировки скорости резания здесь отсутствуют. При увеличении |
| a doporučujeme redukovat řeznou rychlost až na cca 25 % při plné šířce a maximální | ширины фрезерования рекомендуется снижать скорость резания вплоть до 25 % |
| hloubce řezu.e | при обработке в полный паз или на максимальной глубине резания. |
| Naprosto stejným způsobem jsou řešeny i frézy pro obrábění T drážek, jen s tím rozdílem, | Такой же подход используется и для Т-образных фрез с делением на типы обработки: |
| že zde jsou startovní hodnoty rozděleny do tří sekcí obrábění osazení, frézování zadního | фрезерование уступа, плоскости или Т-паза. |
| čela a frézování T drážky. | |
| Jednak tabela korekcji dla prędkości skrawania nie ma tutaj zastosowania. Wręcz prze- | Tabuľka korekcií tu však pre reznú rýchlosť neplatí , práve naopak. Ak sa ae zväčšuje, od- |
| ciwnie: jeśli ae wzrasta, zalecamy zmniejszenie prędkości skrawania nawet do około | porúčame pri maximálnej hĺbke rezu a plnej šírke záberu ubrať reznú rýchlosť až o 25 %. |
| 25 %, przy pełnej szerokości i maksymalnej głębokości cięcia. | |
| Presne rovnaký spôsob sa používa aj u frézy pre T-drážky, s tým rozdielom, že predvolené | |
| Dokładnie ta sama metoda jest używana do frezów teowych, z tą różnicą, że wartości | hodnoty sú v tomto prípade rozdelené do troch sekcií: frézovanie drážky, čelné frézovanie |
| wyjściowe są w tym przypadku podzielone na trzy sekcje: frezowanie odsadzeń frezowanie | a frézovanie T-drážky. |
powierzchnią tylną i frezowania rowka teowego.