Общий каталог Dormer Pramet 2017 - страница 851
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
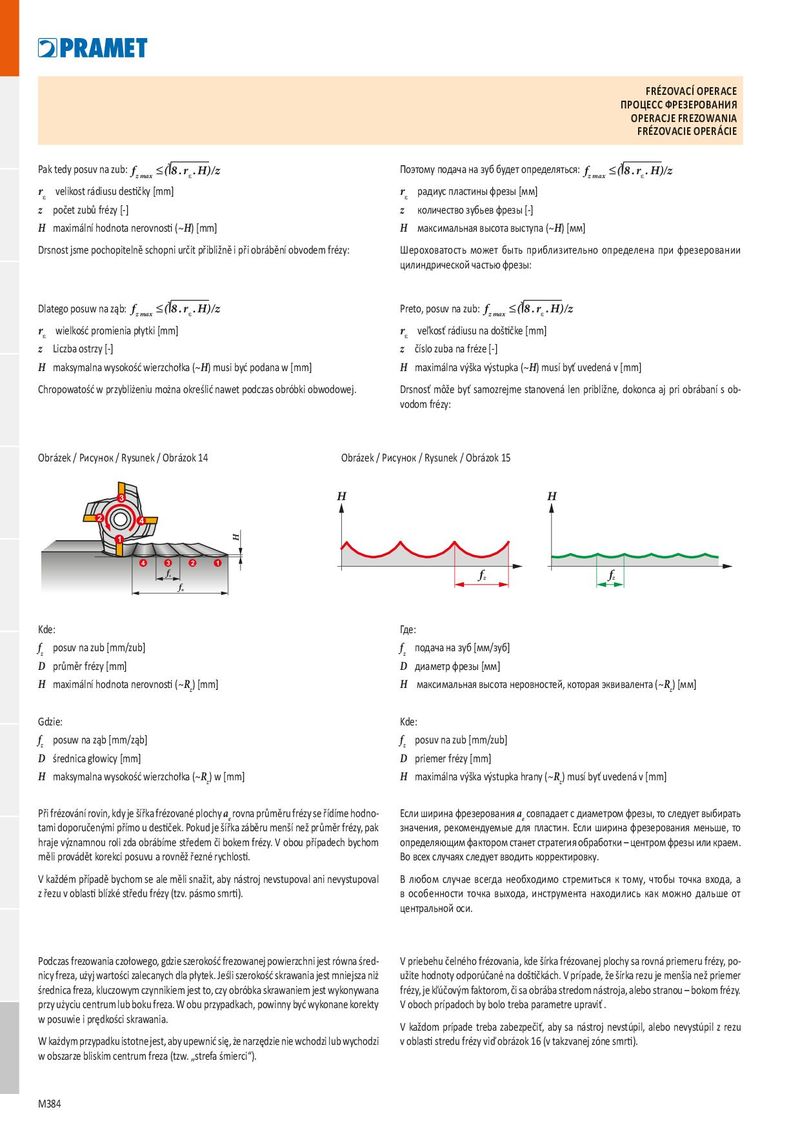
ПРОЦЕСС ФРЕЗЕРОВАНИЯ OPERACJE FREZOWANIA FRÉZOVACIE OPERÁCIE
Pak tedy posuv na zub: f ≤( 8 . r . H)/z Поэтому подача на зуб будет определяться: f ≤( 8 . r . H)/z
| e z max e z max | |
| r velikost rádiusu destičky [mm] | r радиус пластины фрезы [мм] |
| e | e |
| z počet zubů frézy [-] | z количество зубьев фрезы [-] |
| H maximální hodnota nerovnosti (~H) [mm] | H максимальная высота выступа (~H) [мм] |
| Drsnost jsme pochopitelně schopni určit přibližně i při obrábění obvodem frézy: | Шероховатость может быть приблизительно определена при фрезеровании |
| цилиндрической частью фрезы: |
Dlatego posuw na ząb: f ≤( 8 . r . H)/z Preto, posuv na zub: f ≤( 8 . r . H)/z
| e z max e z max | |
| r wielkość promienia płytki [mm] | r veľkosť rádiusu na doštičke [mm] |
| e | e |
| z Liczba ostrzy [-] | z číslo zuba na fréze [-] |
| H maksymalna wysokość wierzchołka (~H) musi być podana w [mm] | H maximálna výška výstupka (~H) musí byť uvedená v [mm] |
| Chropowatość w przybliżeniu można określić nawet podczas obróbki obwodowej. | Drsnosť môže byť samozrejme stanovená len približne, dokonca aj pri obrábaní s ob- |
vodom frézy:
Obrázek / Рисунок / Rysunek / Obrázok 14 Obrázek / Рисунок / Rysunek / Obrázok 15 H H 3 2 4 1
| f f 1 2 3 4 | |
| f | |
| z z z | |
| f | |
| n | |
| Kde: | Где: |
| f posuv na zub [mm/zub] | f подача на зуб [мм/зуб] |
| z | z |
| D průměr frézy [mm] | D диаметр фрезы [мм] |
| H maximální hodnota nerovnosti (~R ) [mm] | H максимальная высота неровностей, которая эквивалента (~R ) [мм] |
| z z | |
| Gdzie: | Kde: |
| f posuw na ząb [mm/ząb] | f posuv na zub [mm/zub] |
| z | z |
| D średnica głowicy [mm] | D priemer frézy [mm] |
| H maksymalna wysokość wierzchołka (~R ) w [mm] | H maximálna výška výstupka hrany (~R ) musí byť uvedená v [mm] |
| z z | |
| Při frézování rovin, kdy je šířka frézované plochy a rovna průměru frézy se řídíme hodno- | Если ширина фрезерования a совпадает с диаметром фрезы, то следует выбирать |
| tami doporučenými přímo u destiček. Pokud je šířka záběru menší než průměr frézy, pak e | значения, рекомендуемые для пластин. Если ширина фрезерования меньше, то e |
| hraje významnou roli zda obrábíme středem či bokem frézy. V obou případech bychom | определяющим фактором станет стратегия обработки – центром фрезы или краем. |
| měli provádět korekci posuvu a rovněž řezné rychlosti. | Во всех случаях следует вводить корректировку. |
| V každém případě bychom se ale měli snažit, aby nástroj nevstupoval ani nevystupoval | В любом случае всегда необходимо стремиться к тому, чтобы точка входа, а |
| z řezu v oblasti blízké středu frézy (tzv. pásmo smrti). | в особенности точка выхода, инструмента находились как можно дальше от |
| центральной оси. | |
| Podczas frezowania czołowego, gdzie szerokość frezowanej powierzchni jest równa śred- | V priebehu čelného frézovania, kde šírka frézovanej plochy sa rovná priemeru frézy, po- |
| nicy freza, użyj wartości zalecanych dla płytek. Jeśli szerokość skrawania jest mniejsza niż | užite hodnoty odporúčané na doštičkách. V prípade, že šírka rezu je menšia než priemer |
| średnica freza, kluczowym czynnikiem jest to, czy obróbka skrawaniem jest wykonywana | frézy, je kľúčovým faktorom, či sa obrába stredom nástroja, alebo stranou – bokom frézy. |
| przy użyciu centrum lub boku freza. W obu przypadkach, powinny być wykonane korekty | V oboch prípadoch by bolo treba parametre upraviť . |
| w posuwie i prędkości skrawania. | |
| V každom prípade treba zabezpečiť, aby sa nástroj nevstúpil, alebo nevystúpil z rezu | |
| W każdym przypadku istotne jest, aby upewnić się, że narzędzie nie wchodzi lub wychodzi | v oblasti stredu frézy viď obrázok 16 (v takzvanej zóne smrti). |
w obszarze bliskim centrum freza (tzw. „strefa śmierci“).