Общий каталог Dormer Pramet 2017 - страница 813
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
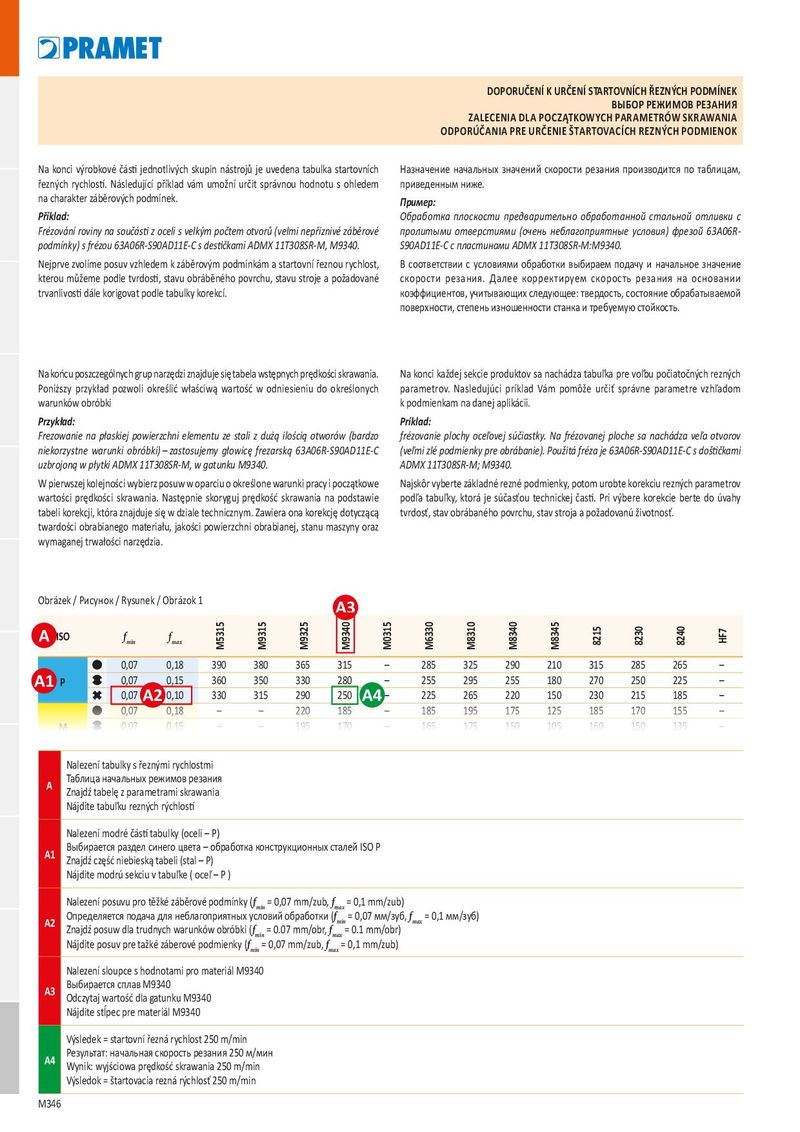
ВЫБОР РЕЖИМОВ РЕЗАНИЯ ZALECENIA DLA POCZĄTKOWYCH PARAMETRÓW SKRAWANIA ODPORÚČANIA PRE URČENIE ŠTARTOVACÍCH REZNÝCH PODMIENOK
| Na konci výrobkové části jednotlivých skupin nástrojů je uvedena tabulka startovních | Назначение начальных значений скорости резания производится по таблицам, |
| řezných rychlostí. Následující příklad vám umožní určit správnou hodnotu s ohledem | приведенным ниже. |
| na charakter záběrových podmínek. | Пример: |
| Příklad: | Обработка плоскости предварительно обработанной стальной отливки с |
| Frézování roviny na součásti z oceli s velkým počtem otvorů (velmi nepříznivé záběrové | пролитыми отверстиями (очень неблагоприятные условия) фрезой 63A06R- |
| podmínky) s frézou 63A06R-S90AD11E-C s destičkami ADMX 11T308SR-M, M9340. | S90AD11E-C с пластинами ADMX 11T308SR-M:M9340. |
| Nejprve zvolíme posuv vzhledem k záběrovým podmínkám a startovní řeznou rychlost, | В соответствии с условиями обработки выбираем подачу и начальное значение |
| kterou můžeme podle tvrdosti, stavu obráběného povrchu, stavu stroje a požadované | скорости резания. Далее корректируем скорость резания на основании |
| trvanlivosti dále korigovat podle tabulky korekcí. | коэффициентов, учитывающих следующее: твердость, состояние обрабатываемой |
поверхности, степень изношенности станка и требуемую стойкость.
| Na końcu poszczególnych grup narzędzi znajduje się tabela wstępnych prędkości skrawania. | Na konci každej sekcie produktov sa nachádza tabuľka pre voľbu počiatočných rezných |
| Poniższy przykład pozwoli określić właściwą wartość w odniesieniu do określonych | parametrov. Nasledujúci príklad Vám pomôže určiť správne parametre vzhľadom |
| warunków obróbki | k podmienkam na danej aplikácii. |
| Przykład: | Príklad: |
| Frezowanie na płaskiej powierzchni elementu ze stali z dużą ilością otworów (bardzo | frézovanie plochy oceľovej súčiastky. Na frézovanej ploche sa nachádza veľa otvorov |
| niekorzystne warunki obróbki) – zastosujemy głowicę frezarską 63A06R-S90AD11E-C | (veľmi zlé podmienky pre obrábanie). Použitá fréza je 63A06R-S90AD11E-C s doštičkami |
| uzbrojoną w płytki ADMX 11T308SR-M, w gatunku M9340. | ADMX 11T308SR-M; M9340. |
| W pierwszej kolejności wybierz posuw w oparciu o określone warunki pracy i początkowe | Najskôr vyberte základné rezné podmienky, potom urobte korekciu rezných parametrov |
| wartości prędkości skrawania. Następnie skoryguj prędkość skrawania na podstawie | podľa tabuľky, ktorá je súčasťou technickej časti. Pri výbere korekcie berte do úvahy |
| tabeli korekcji, która znajduje się w dziale technicznym. Zawiera ona korekcję dotyczącą | tvrdosť, stav obrábaného povrchu, stav stroja a požadovanú životnosť. |
twardości obrabianego materiału, jakości powierzchni obrabianej, stanu maszyny oraz wymaganej trwałości narzędzia.
| у y | A3 | |||||||||
| IS A | O fmin fmax M5315 M9315 | M9325 | M9340 M0315 M6330 | M8310 | M8340 | M8345 | 8215 | 8230 | 8240 | HF7 |
| 0,07 0,18 390 380 | 365 | 315 – 285 | 325 | 290 | 210 | 315 | 285 | 265 | – | |
| A1 | P 0,07 0,15 360 350 | 330 | 280 – 255 | 295 | 255 | 180 | 270 | 250 | 225 | – |
| 0,07 0,10 330 315 A2 | 290 | 250 – 225 A4 | 265 | 220 | 150 | 230 | 215 | 185 | – | |
| M 0,07 0,18 – – 0,07 0,15 – – 007 010 – – | 220 195 175 | 185 – 185 170 – 165 145 – 140 | 195 175 155 | 175 150 130 | 125 105 90 | 185 160 135 | 170 150 130 | 155 135 110 | – – – | |
| A | , , Nalezení tabulky s řeznými rychlostmi Таблица начальных режимов резания Znajdź tabelę z parametrami skrawania Nájdite tabuľku rezných rýchlostí | |||||||||
| A1 | Nalezení modré části tabulky (oceli – P) Выбирается раздел синего цвета – обработка констру Znajdź część niebieską tabeli (stal – P) Nájdite modrú sekciu v tabuľke ( oceľ – P ) | кционны | х сталей ISO P | |||||||
| A2 | Nalezení posuvu pro těžké záběrové podmínky (fmin= 0,0 Определяется подача для неблагоприятных условий Znajdź posuw dla trudnych warunków obróbki (fmin= 0.0 Nájdite posuv pre tažké záberové podmienky (fmin= 0,07 | 7 mm/zu обработ 7 mm/ob mm/zub | b,fmax= 0,1 mm/zub) ки (fmin= 0,07 мм/зуб,fmax= 0,1 r,fmax= 0.1 mm/obr) ,fmax= 0,1 mm/zub) | мм/зуб) | ||||||
| A3 A4 | Nalezení sloupce s hodnotami pro materiál M9340 Выбирается сплав M9340 Odczytaj wartość dla gatunku M9340 Nájdite stĺpec pre materiál M9340 Výsledek = startovní řezná rychlost 250 m/min Результат: начальная скорость резания 250 м/мин Wynik: wyjściowa prędkość skrawania 250 m/min Výsledok = štartovacia rezná rýchlosť 250 m/min |