Каталог Dormer Pramet обработка отверстий 2021 - 2022 - страница 255
Навигация
 Общий каталог Dormer Pramet 2018
 Каталог Dormer Pramet обработка резьбы 2021 - 2022
 Общий каталог Dormer Pramet 2017
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Брошюра Dormer Pramet новинки 2021
- Содержание
- Алфавитный указатель
- WMG & ISO 13399
- Монолитные сверла
- Сверла из твердого сплава
- 1XD
- R122
- R123
- R125
- R200
- R6011
- 3XD
- R120
- R457
- R458
- R467
- R520
- R7131
- 4XD
- R100
- R510
- 5XD
- R453
- R454
- R463
- 8XD
- R459
- Подача
- Сверла из быстрорежущей стали
- 1XD
- A119
- A122
- A123
- A200
- A201
- A205
- A206
- A210
- A225
- A237
- A238
- A242
- A266
- A723
- 3XD
- A022
- A117
- A120
- A124
- A412
- A413
- A520
- A620
- A720
- A920
- A921
- 4XD
- A002
- A002S
- A100
- A101
- A108
- A130
- A147
- A160
- A166
- A170
- A243
- A244
- A400
- A402
- A405
- A510
- A530
- A730
- A777
- 5XD
- A553
- 6XD
- A110
- A350
- A900
- A901
- 10XD
- A125
- A345
- A940
- A941
- 15XD
- A951
- A976
- 20XD
- A952
- A977
- 25XD
- A978
- Наборы и прочее
- A080
- A087
- A088
- A089
- A094
- A095
- A099
- A099 Drillboy
- A188
- A190
- A191
- A1914
- A199
- A295
- A296
- M150
- M151
- M152
- Подача
- Техническая информация
- Развертки
- Развертки HM
- B400
- B411
- B441
- B442
- B481
- Развертки HSS
- H7
- B100
- B101
- B157
- B161
- B170
- B180
- B901
- Конические
- B301
- B903
- B952
- B953
- B954
- Прочие
- B121
- B122
- B334
- B335
- B955
- B956
- B957
- Подача
- Техническая информация
- Зенковки
- 20°
- G314
- 60°
- G135
- G137
- G335
- 82°
- G154
- 90°
- G106
- G107
- G129
- G132
- G136
- G138
- G142
- G149
- G236
- G338
- G400
- G506
- G560
- G570
- G600
- 100°
- G171
- 180°
- G125
- Подача
- СОЖ
- Сверла HYDRA
- Совместимость
- H851
- H853
- H855
- H858
- H8512
- H860
- H861
- R950
- R960
- R970
- Подача
- Техническая информация
- Сверла с пластинами
- 802D
- 803D
- 804D
- 805D
- EP
- SCET
- XPET
- Подача
- Техническая информация
- Расточные системы
- Черновые головки
- D75
- D75-C
- D75-BB
- D90
- D90-C
- D90-BB
- Чистовые головки
- F75
- F75-C
- F75-BB
- F90
- F90-C
- F90-BB
- MB-H
- Комплектующие
- ISO BARS
- ISO BARS A042
- CART-BS-SPC
- CART-BS-STD
- CHAM-BS
- Пластины
- CCGT
- CCGW CBN
- CCMT
- CCMW
- CNGA CBN
- CNGG
- CNMA
- CNMG
- DCMT
- DCMW
- DCMW PCD
- EPGX
- EPMT
- TCGT
- TCMT
- TCMW
- Оправки и переходники
- 69871-BS
- BT-BS
- HSK-BS
- 2080-BS
- MOR-BS
- WEL-BS
- EXT-BS
- RED-BS
- LA-BS
- Наборы
- Техническая информация
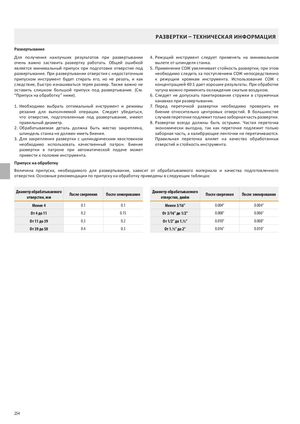
Р Для получения наилучших результатов при развертывании 4. Режущий инструмент следует применять на минимальном очень важно заставить развертку работать. Общей ошибкой вылете от шпинделя станка.
| является минимальный припуск при подготовке отверстия под | 5. Применение СО увеличивает стойкость развертки, при этом | ||
| развертывание. При развертывании отверстия с недостаточным | необходимо следить за поступлением СО непосредственно | ||
| припуском инструмент будет стирать его, но не резать, и как | к режущим кромкам инструмента. спользование СО с | ||
| следствие, быстро изнашиваться теряя размер. Также важно не | концентрацией 40:1 дает хорошие результаты. При обработке | ||
| оставить слишком большой припуск под развертывание. (См. | чугуна можно применить охлаждение сжатым воздухом. | ||
| “Припуск на обработку ниже). | 6. Следует не допускать пакетирования стружки в стружечных | ||
| канавках при развертывании. | |||
| 1. Необходимо выбрать оптимальный инструмент и режимы | 7. Перед переточкой развертки необходимо проверить ее | ||
| резания для выполняемой операции. Следует убедиться, | биение относительно центровых отверстий. В большинстве | ||
| что отверстия, подготовленные под развертывание, имеют | случаев переточке подлежит только заборная часть развертки. | ||
| правильный диаметр. | 8. Развертки всегда должны быть острыми. астая переточка | ||
| 2. Обрабатываемая деталь должна быть жестко закреплена, | экономически выгодна, так как переточке подлежит только | ||
| шпиндель станка не должен иметь биения. | заборная часть, а калибрующие ленточки не перетачиваются. | ||
| 3. Для закрепления развертки с цилиндрическим хвостовиком | Правильная переточка влияет на качество обработанных | ||
| необходимо использовать качественный патрон. иение | отверстий и стойкость инструмента. |
развертки в патроне при автоматической подаче может привести к поломке инструмента. П Величина припуска, необходимого для развертывания, зависит от обрабатываемого материала и качества подготовленного
отверстия. Основные рекомендации по припуску на обработку приведены в следующих таблицах:
| Диаметр обрабатываемого отверстия, мм | После сверления | После зенкерования |
| Менее 4 | 0.1 | 0.1 |
| От 4 до 11 | 0.2 | 0.15 |
| От 11 до 39 | 0.3 | 0.2 |
| От 39 до 50 | 0.4 | 0.3 |
| Диаметр обрабатываемого отверстия, дюйм | После сверления | После зенкерования |
| Менее 3/16” | 0.004“ | 0.004“ |
| От 3/16” до 1/2” | 0.008“ | 0.006“ |
| От 1/2” до 1.½” | 0.010“ | 0.008“ |
| От 1.½” до 2” | 0.016“ | 0.010“ |