Общий каталог Dijet 2018 - страница 81
Навигация
 Общий каталог Dijet 2012 на русском
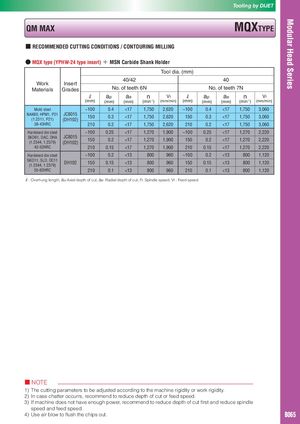
■ RECOMMENDED CUTTING CONDITIONS / CONTOURING MILLING
- MQX type (YPHW-24 type insert) + MSN Carbide Shank Holder
| Tool dia | .(mm) | ||||||||||
| Work | Insert | 40/42 | 40 | ||||||||
| Materials | Grades | No. | of teeth | 6N | No. | of teeth | 7N | ||||
| ℓ (mm) | ap (mm) | ae (mm) | n (min-1) | Vf (mm/min) | ℓ (mm) | ap (mm) | ae (mm) | n (min-1) | Vf (mm/min) | ||
| Mold steel | ~100 | 0.4 | 1,750 | 2,620 | ~100 | 0.4 | 1,750 | 3,060 | |||
| NAK80, HPM1, P21 (1.2311, P21) | JC8015 (DH102) | 150 | 0.3 | 1,750 | 2,620 | 150 | 0.3 | 1,750 | 3,060 | ||
| 38-43HRC | 210 | 0.2 | 1,750 | 2,620 | 210 | 0.2 | 1,750 | 3,060 | |||
| Hardened die steel | ~100 | 0.25 | 1,270 | 1,900 | ~100 | 0.25 | 1,270 | 2,220 | |||
| SKD61, DAC, DHA (1.2344, 1.2379) | JC8015 (DH102) | 150 | 0.2 | 1,270 | 1,900 | 150 | 0.2 | 1,270 | 2,220 | ||
| 42-52HRC | 210 | 0.15 | 1,270 | 1,900 | 210 | 0.15 | 1,270 | 2,220 | |||
| Hardened die steel | ~100 | 0.2 | 800 | 960 | ~100 | 0.2 | 800 | 1,120 | |||
| SKD11, SLD, DC11 (1.2344, 1.2379) | DH102 | 150 | 0.15 | 800 | 960 | 150 | 0.15 | 800 | 1,120 | ||
| 55-62HRC | 210 | 0.1 | 800 | 960 | 210 | 0.1 | 800 | 1,120 |
ℓ: Overhung length, ap:Axial depth of cut, ae: Radial depth of cut, n: Spindle speed, V f : Feed speed