Общий каталог Dijet 2012 на русском - страница 293
Навигация
 Общий каталог Dijet 2018
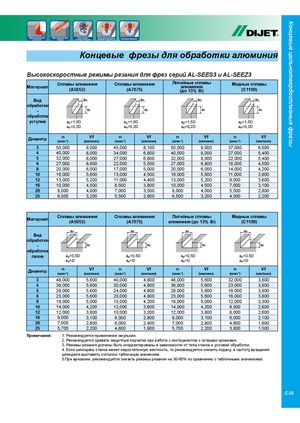
Концевые фрезы для обработки алюминия
Высокоскоростные режимы резания для фрез серий AL-SEES3 и AL-SEEZ3
| Материал | Сплавы а (A50 | люминия 52) | Сплавы а (A70 | люминия 75) | Литейны алюм (до 13 | е сплавы иния % Si) | Медные (C1 | сплавы 100) |
| Вид обработки - обработка | ae ap | ae ap | ae ap | ae ap | ||||
| уступов | ap=1,5 ae=0,2 | D D | ap=1,5 ae=0,2 | D D | ap=1,5 ae=0,2 | D D | ap=1,5 ae=0,2 | D D |
| Диаметр | n (мин-1) | Vf (мм/мин) | n (мин-1) | Vf (мм/мин) | n (мин-1) | Vf (мм/мин) | n (мин-1) | Vf (мм/мин) |
| 3 | 50,000 | 9,000 | 45,000 | 8,100 | 50,000 | 9,000 | 37,000 | 6,600 |
| 4 | 40,000 | 8,000 | 34,000 | 6,800 | 40,000 | 8,000 | 27,000 | 5,400 |
| 5 | 32,000 | 8,000 | 27,000 | 6,800 | 32,000 | 8,000 | 22,000 | 5,400 |
| 6 | 27,000 | 6,800 | 22,000 | 5,500 | 27,000 | 6,800 | 18,000 | 4,500 |
| 8 | 20,000 | 6,000 | 17,000 | 5,000 | 20,000 | 6,000 | 14,000 | 4,200 |
| 10 | 16,000 | 5,600 | 13,000 | 4,500 | 16,000 | 5,600 | 11,000 | 3,900 |
| 12 | 13,000 | 5,200 | 11,000 | 4,400 | 13,000 | 5,200 | 9,000 | 3,600 |
| 16 | 10,000 | 4,500 | 8,500 | 3,800 | 10,000 | 4,500 | 7,000 | 3,100 |
| 20 | 8,000 | 4,000 | 7,000 | 3,500 | 8,000 | 4,000 | 5,500 | 2,800 |
| 25 | 6,500 | 3,200 | 5,500 | 2,800 | 6,500 | 3,200 | 4,500 | 2,200 |
| Материал | Сплавы ал (A505 | юминия 2) | Сплавы ал (A707 | юминия 5) | Литейные алюминия(д | сплавы о 13% Si) | Медные (C11 | сплавы 00) |
| Вид обработки - обработка | ae | ap | ae | ap | ae | ap | ae | ap |
| пазов | ap=0,5D ae=D | ap=0,5 ae=D | D | ap=0,5D ae=D | ap=0,5 ae=D | D | ||
| Диаметр | n (мин-1) | Vf (мм/мин) | n (мин-1) | Vf (мм/мин) | n (мин-1) | Vf (мм/мин) | n (мин-1) | Vf (мм/мин) |
| 3 | 48,000 | 5,600 | 40,000 | 4,800 | 48,000 | 5,600 | 32,000 | 3,800 |
| 4 | 36,000 | 5,600 | 30,000 | 4,800 | 36,000 | 5,600 | 23,000 | 3,800 |
| 5 | 28,000 | 5,600 | 24,000 | 4,800 | 28,000 | 5,600 | 19,000 | 3,800 |
| 6 | 23,000 | 5,600 | 20,000 | 4,800 | 23,000 | 5,600 | 16,000 | 3,800 |
| 8 | 18,000 | 5,000 | 15,000 | 4,200 | 18,000 | 5,000 | 12,000 | 3,300 |
| 10 | 14,000 | 4,200 | 12,000 | 3,600 | 14,000 | 4,200 | 9,500 | 2,800 |
| 12 | 12,000 | 3,800 | 10,000 | 3,200 | 12,000 | 3,800 | 8,000 | 2,600 |
| 16 | 9,000 | 3,100 | 8,000 | 2,800 | 9,000 | 3,100 | 6,000 | 2,100 |
| 20 | 7,000 | 2,800 | 6,000 | 2,400 | 7,000 | 2,800 | 4,800 | 1,900 |
| 25 | 5,700 | 2,200 | 4,800 | 1,900 | 5,700 | 2,200 | 3,800 | 1,500 |
Примечание: 1. Рекомендуется применение эмульсии. 2. Рекомендуется одевать защитные перчатки при работе с инструментом с острыми кромками. 3. Режимы резания должны быть скорректированы в зависимости от типа станка и условий обработки. 4. Если шпиндель станка имеет недостаточную жесткость, то рекомендуется снизить подачу, а частоту вращения шпинделя выставить согласно табличным значениям. 5.При врезании, рекомендуется снизить режимы резания на 30-60% по сравнению с табличными значениями.