Общий каталог Ingersoll 2011 - страница 683
Навигация
 Общий каталог Ingersoll 2016 - 2017
 Общий каталог Ingersoll 2014
 Каталог Ingersoll инструмент для нарезания резьбы
 Общий каталог Ingersoll 2013 - 2014
 Каталог Ingersoll новинки 2021
- 0003 Table of Contents
- 0006 End Mills
- 0064 Long Edge
- 0104 0Deg Face Mills
- 0160 Face Mills
- 0202 Slotters
- 0218 Form Mills
- 0236 Profile Mills
- 0302 Milling Tech
- 0384 Solid Carbide
- 0448 Solid Carbide Tech
- 0474 Holemaking & Thread Milling
- 0666 Holemaking & Thread Milling Tech
- 0720 Innofit Top On Toolholders
- 0738 HSK Toolholders
- 0774 CAT Toolholders
- 0796 BT Toolholders
- 0816 Adaptions Accessories
- 0872 Turning Inserts
- 1024 Turning Holders
- 1144 Turning Tech
- 1174 Threading Inserts
- 1242 Threading Holders
- 1256 Threading Tech
- 1268 T-Clamp
- 1344 T-Clamp Tech
- 1376 T-CAP
- 1388 T-CAP Tech
- 1394 Product_Index
СОВЕТЫ ПО ПОВЫШЕНИЮ ПРОИЗВОДИТЕЛЬНОСТИ
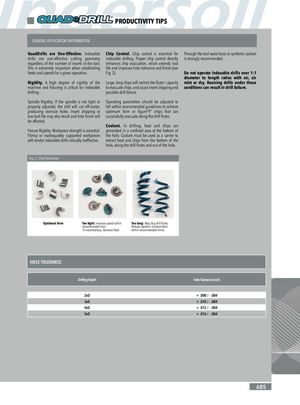
ОБЩАЯ ИНФОРМАЦИЯ ПО ПРИМЕНЕНИЮ
QuadDrills имеют одинаковую эффективность. Режущие головки с индексируемыми пластинами обладают одинаковой режущей геометрией независимо от количества пластин в инструменте. Это критически важно при определении подачи и скорости для конкретной операции.
Жесткость. Высокая степень жесткости станка и приспособления критична для сверления с индексируемыми пластинами.
Жесткость шпинделя. Если шпиндель не натянут или неправильно отрегулирован, сверло будет резать не по центру, производя отверстия увеличенного размера. Может также произойти скол пластины или снижение стойкости инструмента, и качество отверстия будет нарушено.
Жесткость приспособления. Прочность заготовки критична. Хрупкие или неадекватно поддерживаемые заготовки сделают индексируемые сверла практически неэффективными.
Управление стружкой. Управление стружкой критично для сверления с индексируемыми пластинами. Правильное управление стружкой непосредственно улучшает отвод стружки, что увеличивает стойкость инструмента и улучшает точность и чистоту отверстия.
Крупная длинная стружка ограничивает способность канавок отводить стружку и может привести к сколу пластины и отказу сверла. Параметры резания должны быть отрегулированы в соответствии с рекомендуемыми пределами для достижения оптимальной формы или «9-образной» стружки, которая может успешно отводиться вдоль канавок сверла.
Охлаждающая жидкость. При сверлении тепло и стружка генерируются в замкнутом пространстве в нижней части отверстия. Охлаждающую жидкость необходимо использовать как носитель для извлечения тепла и стружки из нижней части отверстия, вдоль канавок сверла и из отверстия. Через инструмент рекомендуется использование водных или синтетических охлаждающих жидкостей.
Не работайте индексируемыми сверлами с соотношением диаметра к длине более 1:1 воздухом, воздушно-масляной смесью или всухую. Работа сверл в этих условиях может привести к отказу сверла.
ДОПУСК НА ОТВЕРСТИЕ
| Глубина сверления | Допуск на отверстие (дюйм) |
|---|---|
| 2xD | + .008 / - .004 |
| 3xD | + .010 / - .004 |
| 4xD | + .012 / - .004 |
| 5xD | + .016 / - .004 |
Рис. 2: Образование стружки
Оптимальная форма — Слишком плотная: увеличьте скорость в рекомендуемых пределах. Если результат неудовлетворительный, уменьшите подачу. — Слишком длинная: может забить канавки сверла. Уменьшите скорость или увеличьте подачу в рекомендуемых пределах.