Общий каталог Ingersoll 2011 - страница 1362
Навигация
 Общий каталог Ingersoll 2016 - 2017
 Общий каталог Ingersoll 2014
 Каталог Ingersoll инструмент для нарезания резьбы
 Общий каталог Ingersoll 2013 - 2014
 Каталог Ingersoll новинки 2021
- 0003 Table of Contents
- 0006 End Mills
- 0064 Long Edge
- 0104 0Deg Face Mills
- 0160 Face Mills
- 0202 Slotters
- 0218 Form Mills
- 0236 Profile Mills
- 0302 Milling Tech
- 0384 Solid Carbide
- 0448 Solid Carbide Tech
- 0474 Holemaking & Thread Milling
- 0666 Holemaking & Thread Milling Tech
- 0720 Innofit Top On Toolholders
- 0738 HSK Toolholders
- 0774 CAT Toolholders
- 0796 BT Toolholders
- 0816 Adaptions Accessories
- 0872 Turning Inserts
- 1024 Turning Holders
- 1144 Turning Tech
- 1174 Threading Inserts
- 1242 Threading Holders
- 1256 Threading Tech
- 1268 T-Clamp
- 1344 T-Clamp Tech
- 1376 T-CAP
- 1388 T-CAP Tech
- 1394 Product_Index
Общая техническая информация
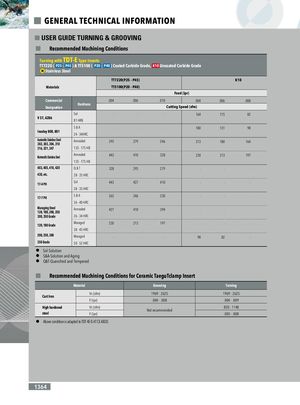
Справочное руководство — токарная обработка и нарезание канавок
Рекомендуемые условия обработки
Токарная обработка с TDT-E типом пластин TT7220 (P25–P45) и TT5100 (P20–P40) твёрдый сплав с покрытием, K10 твёрдый сплав без покрытия
Нержавеющая сталь М
| Коммерческое обозначение | Состояние | Твёрдость | TT7220 (P25–P45) / TT5100 (P20–P40) | K10 | ||||
|---|---|---|---|---|---|---|---|---|
| Подача (дюйм/оборот) | Подача (дюйм/оборот) | |||||||
| .004 | .006 | .010 | .004 | .006 | .008 | |||
| Скорость резания (футов/мин) | ||||||||
| V57, A286 | Закалённая на раствор | 81 HRB | — | — | — | 164 | 115 | 82 |
| Incoloy 800, 801 | Закалённая на раствор | 24–34 HRC | — | — | — | 180 | 131 | 98 |
| Аустенитная нержавеющая сталь 302, 303, 304, 310, 316, 321, 347 | Отожженная | 135–175 HB | 295 | 279 | 246 | 213 | 180 | 164 |
| Отожженная | 135–175 HB | 443 | 410 | 328 | 230 | 213 | 197 | |
| Мартенситная нержавеющая сталь 403, 405, 410, 420, 430 и пр. | Закалённая и отпущенная | 28–35 HRC | 328 | 295 | 279 | — | — | — |
| Закалённая на раствор | 443 | 427 | 410 | — | — | — | ||
| 17-4 PH | 28–35 HRC | |||||||
| Закалённая на раствор и старённая | 262 | 246 | 230 | — | — | — | ||
| 17-7 PH | 36–40 HRC | |||||||
| Мараженная сталь 120, 180, 200, 250, 300, 350 класс | Отожженная | 26–34 HRC | 427 | 410 | 394 | — | — | — |
| Мараженная 120, 180 класс | 38–45 HRC | 230 | 213 | 197 | — | — | — | |
| Мараженная 200, 250, 300, 350 класс | 50–52 HRC | — | — | — | 98 | 82 | — | |
Примечания:
- Закалённая на раствор (Sol)
- Закалённая на раствор и старённая (S&A)
- Закалённая и отпущенная (Q&T)
Рекомендуемые условия обработки керамической пластины TaeguTclamp
| Материал | Нарезание канавок | Токарная обработка | ||
|---|---|---|---|---|
| Vc (футов/мин) | F (дюйм/оборот) | Vc (футов/мин) | F (дюйм/оборот) | |
| Чугун высокой твёрдости | 1969–2625 | .004–.008 | 1969–2625 | .004–.009 |
| Высокопрочная сталь | Не рекомендуется | 820–1148 | .003–.008 | |
• Вышеуказанные условия адаптированы к TDT 4E-0.4T CE AB30.