Каталог ZCC-CT фрезы монолитные - страница 276
Навигация
 Каталог ZCC-CT оснастка
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT сверла со сменными пластинами
 Каталог ZCC-CT токарная обработка
 Каталог ZCC-CT сверла монолитные
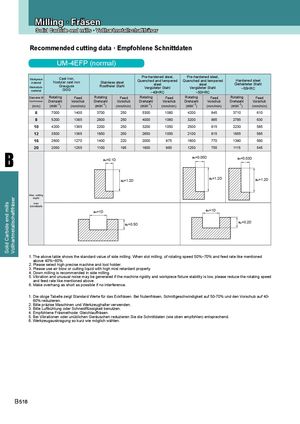
Recommended cutting data · Empfohlene Schnittdaten
UM-4EFP (normal)
| Workpiece material Werkstück- material | Cast Nodular Grau GG | iron, cast iron guss G | Stainles Rostfreie | s steel r Stahl | Pre-harde Quenched a ste ~40 Vergütet | ned steel, nd tempered el HRC er Stahl | Pre-harden Quenched an stee ~50H Vergütete | ed steel, d tempered l RC r Stahl | Hardened ~55H Gehärtete | steel RC r Stahl |
| Diameter Ø (mm) Durchmesser | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub |
| 6 | 7000 | 1400 | 3700 | 250 | 5300 | 1080 | 4200 | 845 | 3710 | 610 |
| 8 | 5200 | 1385 | 2800 | 250 | 4000 | 1060 | 3200 | 865 | 2785 | 630 |
| 10 | 4200 | 1365 | 2200 | 250 | 3200 | 1050 | 2500 | 815 | 2230 | 585 |
| 12 | 3500 | 1365 | 1850 | 250 | 2650 | 1050 | 2100 | 815 | 1855 | 585 |
| 16 | 2600 | 1270 | 1400 | 220 | 2000 | 975 | 1600 | 770 | 1390 | 560 |
| 20 | 2050 | 1255 | 1100 | 195 | 1600 | 965 | 1250 | 755 | 1115 | 545 |
| ae=0.1 | D | ae=0.05 | D | ae=0.03D | ||||||
| Max. cutting depth | ap=1.2D | ap=1.2D | ap=1.2D | |||||||
| max Schnitttiefe | ae=1D | ae=1D | ||||||||
| ap=0.5D | ap=0.2D |
1. The above table shows the standard value of side milling. When slot milling, of rotating speed 50%~70% and feed rate like mentioned above 40%~60%. 2. Please select high precise machine and tool holder. 3. Please use air blow or cutting liquid with high mist retardant property. 4. Down milling is recommended in side milling. 5. Vibration and unusual noise may be generated if the machine rigidity and workpiece fixture stability is low, please reduce the rotating speed and feed rate like mentioned above. 6. Make overhang as short as possible if no interference. 1. Die obige Tabelle zeigt Standard Werte für das Eckfräsen. Bei Nutenfräsen, Schnittgeschwindigkeit auf 50-70% und den Vorschub auf 40- 60% reduzieren. 2. Bitte präzise Maschinen und Werkzeughalter verwenden. 3. Bitte Luftkühlung oder Schneidflüssigkeit benutzen. 4. Empfohlene Fräsmethode: Gleichlauffräsen. 5. Bei Vibrationen oder unüblichen Geräuschen reduzieren Sie die Schnittdaten (wie oben empfohlen) entsprechend. 6. Werkzeugauskragung so kurz wie möglich wählen.