Общий каталог Yamawa 2021 - страница 16
Навигация
 Обший каталог Yamawa 2016 - 2017
 Краткое руководство Yamawa по каталогам
 Общий каталог Yamawa 2022 - 2023
 Каталоги Yamawa твердосплавные метчики для закаленной стали
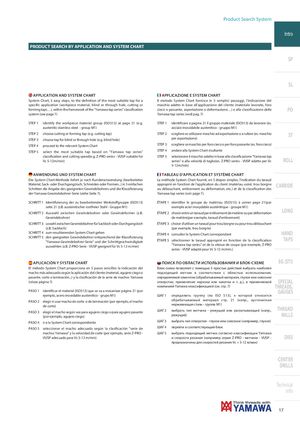
PRODUCT SEARCH BY APPLICATION AND SYSTEM CHART
SP
SL
APPLICATION AND SYSTEM CHART APPLICAZIONE E SYSTEM CHART
System Chart, 5 easy steps, to the defi nition of the most suitable tap for a Il metodo System Chart fornisce in 5 semplici passaggi, l'indicazione del specifi c application (workpiece material, blind or through hole, cutting or maschio adatto in base all'applicazione del cliente (materiale lavorato, foro
| forming taps…), within the framework of the "Yamawa tap series" classifi cation | cieco o passante, asportazione o deformazione…) e alla classifi cazione delle | PO | |
| system (see page 7) | Yamawa tap series (vedi pag. 7) | ||
| STEP 1 | identify the workpiece material group (ISO513) at page 21 (e.g. | STEP 1 | identifi care a pagina 21 il gruppo materiale (ISO513) da lavorare (es. |
| austenitic stainless steel - group M1) | acciaio inossidabile austenitico - gruppo M1) | ||
| STEP 2 | choose cutting or forming tap (e.g. cutting tap) | STEP 2 | ST scegliere se utilizzare maschio ad asportazione o a rullare (es. maschio |
| STEP 3 | choose tap for blind or through hole (e.g. blind hole) | per asportazione) | |
| STEP 4 proceed to the relevant System Chart | STEP 3 | scegliere se maschio per foro cieco o per foro passante (es. foro cieco) | |
| STEP 5 | select the most suitable tap based on "Yamawa tap series" | STEP 4 andare alla System Chart risultante | |
| classifi cation and cutting speed(e.g. Z-PRO series - VUSP suitable for | STEP 5 | selezionare il maschio adatto in base alla classifi cazione "Yamawa tap | |
| Vc 5-12m/min) | ROLL series" e alla velocità di taglio(es. Z-PRO series - VUSP adatto per Vc | ||
| 5-12m/min) | |||
| ANWENDUNG UND SYSTEM CHART | TABLEAU D'APPLICATION ET SYSTÈME CHART | ||
| Die System Chart-Methode liefert je nach Kundenanwendung (bearbeitetes | La méthode System Chart fournit, en 5 étapes simples, l'indication du taraud | ||
| Material, Sack- oder Durchgangsloch, Schneiden oder Formen...) in 5 einfachen | approprié en fonction de l'application du client (matériau usiné, trou borgne | CARBIDE |
Schritten die Angabe des geeigneten Gewindebohrers und die Klassifi zierung ou débouchant, enlèvement ou déformation, etc.) et de la classifi cation des der Yamawa Gewindebohrer-Serie (siehe Seite 7). Yamawa tap series (voir page 7). SCHRITT 1 Identifi zierung der zu bearbeitenden Werkstoff gruppe (ISO513) ÉTAPE 1 identifi er le groupe du matériau (ISO513) à usiner page 21(par seite 21 (z.B. austenitischer rostfreier Stahl - Gruppe M1) exemple acier inoxydable austénitique - groupe M1)
LONG
SCHRITT 2 Auswahl zwischen Gewindebohrer oder Gewindeformer (z.B. ÉTAPE 2 choisir entre un taraud par enlèvement de matière ou par déformation Gewindebohrer) de matière(par exemple, taraud d'enlèvement) SCHRITT 3 uswahl zwischen Gewindebohrer für Sackloch oder Durchgangsloch ÉTAPE 3 choisir d'utiliser un taraud pour trou borgne ou pour trou débouchant (z.B. Sackloch) (par exemple, trou borgne) SCHRITT 4 zum resultierenden System Chart gehen HAND ÉTAPE 4 consulter le System Chart correspondant SCHRITT 5 den geeigneten Gewindebohrer entsprechend der Klassifi zierung TAPS "Yamawa-Gewindebohrer-Serie" und der Schnittgeschwindigkeit ÉTAPE 5 sélectionner le taraud approprié en fonction de la classifi cation "Yamawa tap series" et de la vitesse de coupe (par exemple, Z-PRO auswählen (z.B. Z-PRO-Serie - VUSP geeignet für Vc 5-12 m/min) series - VUSP adapté pour Vc 5-12 m/min.)
EG (STI)
APLICACIÓN Y SYSTEM CHART ПОИСК ПО ОБЛАСТИ ИСПОЛЬЗОВАНИЯ И БЛОК-СХЕМЕ
El método System Chart proporciona en 5 pasos sencillos la indicación del Блок-схема позволяет с помощью 5 простых действий выбрать наиболее macho más adecuado según la aplicación del cliente (material, agujero ciego o подходящий метчик в соответствии с областью использования, pasante, corte o laminación...) y la clasifi cación de la serie de machos Yamawa определяемой клиентом (обрабатываемый материал, глухое или сквозное
| (véase página 7) | отверстие, применение нарезки или накатки и т. д.), и применяемой | SPECIAL |
| компанией Yamawa классификацией (см. стр. 7) | THREADS, | |
| PASO 1 identifi car el material (ISO513) que se va a mecanizar página 21 (por | GAUGES |
| ejemplo, acero inoxidable austenítico - grupo M1) | ШАГ 1 | определить группу (по ISO 513), к которой относится | |
| обрабатываемый материал стр. 21 (напр., аустенитная | |||
| PASO 2 elegir si usar macho de corte o de laminación (por ejemplo, el macho | |||
| de corte) | нержавеющая сталь - группа M1) | ||
| THREAD | |||
| PASO 3 elegir el macho según sea para agujero ciego o para agujero pasante | ШАГ 2 | выбрать тип метчика - режущий или раскатывающий (напр., |
режущий) MILLS (por ejemplo, agujero ciego) ШАГ 3 выбрать тип отверстия - глухое или сквозное (например, глухое) PASO 4 ir a la System Chart correspondiente
ШАГ 4 перейти в соответствующий блок PASO 5 seleccionar el macho adecuado según la clasifi cación "serie de
| machos Yamawa" y la velocidad de corte (por ejemplo, serie Z-PRO - | ШАГ 5 | выбрать подходящий метчик согласно классификации Yamawa | |
| VUSP adecuado para Vc 5-12 m/min) | и скорости резания (например серия Z-PRO - метчики - VUSP - | DIES |
предназначены для скоростей резания Vc = 5-12 м/мин)