Каталог Winstar фрезерование - страница 175
Навигация
 Каталог Winstar монолитный инструмент 2020
 Каталог Winstar сверление
 Основной каталог Winstar 2021
 Каталог Carbidex сменные пластины 2020
 Каталог Winstar инструмент со сменными пластинами 2020
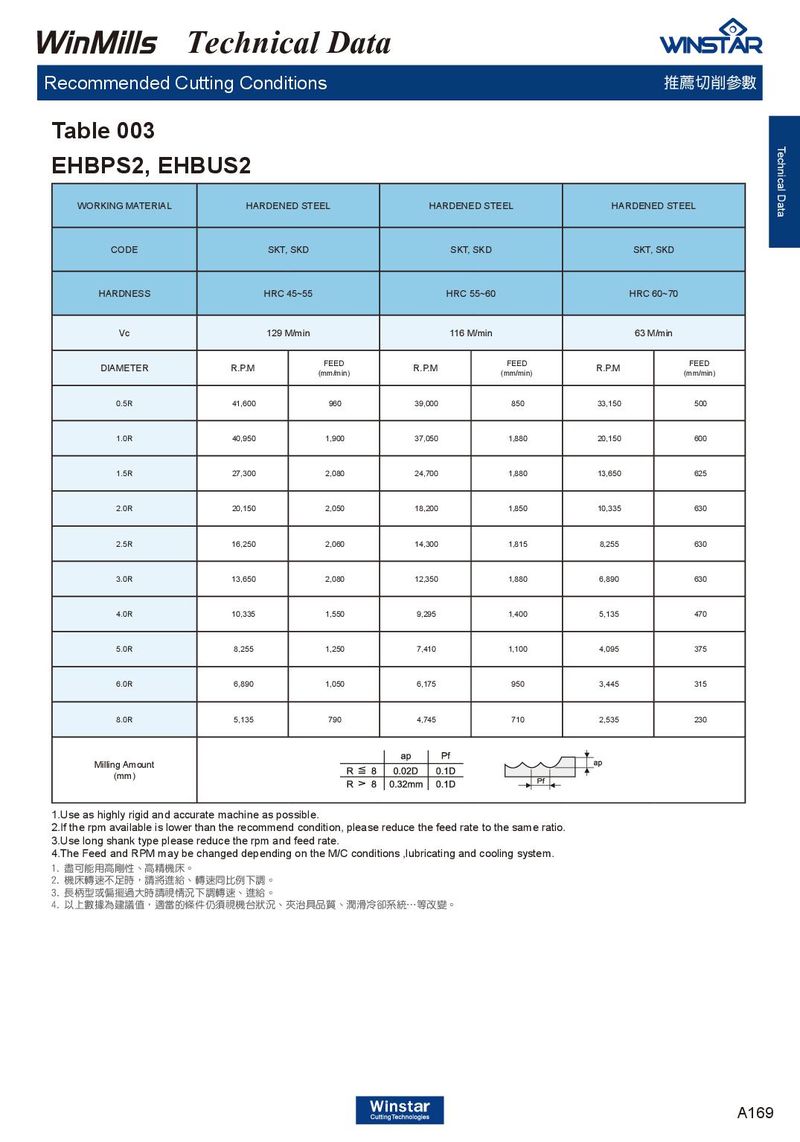
Table 003
EHBPS2, EHBUS2
| WORKING MATERIAL | HARDENE | D STEEL | HARDENE | D STEEL | HARDENE | D STEEL |
| CODE | SKT, | SKD | SKT, S | KD | SKT, | SKD |
| HARDNESS | HRC 4 | 5~55 | HRC 55 | ~60 | HRC 6 | 0~70 |
| Vc | 129 M | /min | 116 M/ | min | 63 M | /min |
| FEED | FEED | FEED | ||||
| DIAMETER | R.P.M | (mm/min) | R.P.M | (mm/min) | R.P.M | (mm/min) |
| 0.5R | 41,600 | 960 | 39,000 | 850 | 33,150 | 500 |
| 1.0R | 40,950 | 1,900 | 37,050 | 1,880 | 20,150 | 600 |
| 1.5R | 27,300 | 2,080 | 24,700 | 1,880 | 13,650 | 625 |
| 2.0R | 20,150 | 2,050 | 18,200 | 1,850 | 10,335 | 630 |
| 2.5R | 16,250 | 2,060 | 14,300 | 1,815 | 8,255 | 630 |
| 3.0R | 13,650 | 2,080 | 12,350 | 1,880 | 6,890 | 630 |
| 4.0R | 10,335 | 1,550 | 9,295 | 1,400 | 5,135 | 470 |
| 5.0R | 8,255 | 1,250 | 7,410 | 1,100 | 4,095 | 375 |
| 6.0R | 6,890 | 1,050 | 6,175 | 950 | 3,445 | 315 |
| 8.0R | 5,135 | 790 | 4,745 | 710 | 2,535 | 230 |
| Milling Amount (mm) |
1.Use as highly rigid and accurate machine as possible. 2.If the rpm available is lower than the recommend condition, please reduce the feed rate to the same ratio. 3.Use long shank type please reduce the rpm and feed rate. 4.The Feed and RPM may be changed depending on the M/C conditions ,lubricating and cooling system.