Каталог Tungaloy глубокое сверление 1 - страница 15
Навигация
 Брошюра Tungaloy новая продукция
 Каталог Tungaloy инструмент для автоматов швейцарского типа
 Каталог Tungaloy глубокое сверление 2
 Общий каталог Tungaloy 2020 - 2021
 Каталог Tungaloy зубофрезерование
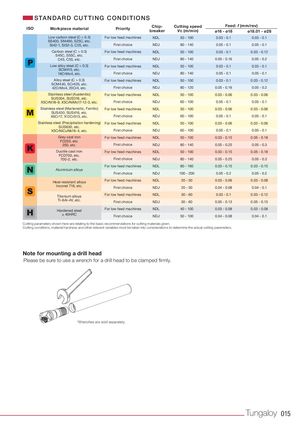
| ISO | Workpiece material | Priority | Chip- breaker | Cutting speed Vc (m/min) | ø16 - ø18 Feed:f | ø18.01 - ø28 (mm/rev) |
| Low carbon steel (C < 0.3) SS400 SM490 S25C etc | For low feed machines | NDL | 50 - 100 | 0.03 - 0.1 | 0.03 - 0.1 | |
| , , , . St42-1, St52-3, C25, etc. | First choice | NDJ | 80 - 140 | 0.05 - 0.1 | 0.05 - 0.1 | |
| Carbon steel (C > 0.3) S45C S55C etc | For low feed machines | NDL | 50 - 100 | 0.03 - 0.1 | 0.03 - 0.12 | |
| , , . C45, C55, etc. | First choice | NDJ | 80 - 140 | 0.05 - 0.16 | 0.05 - 0.2 | |
| Low alloy steel (C < 0.3) SCM415 etc. | For low feed machines | NDL | 50 - 100 | 0.03 - 0.1 | 0.03 - 0.1 | |
| , 18CrMo4, etc. | First choice | NDJ | 80 - 140 | 0.05 - 0.1 | 0.05 - 0.1 | |
| Alloy steel (C > 0.3) SCM440 SCr420 etc. | For low feed machines | NDL | 50 - 100 | 0.03 - 0.1 | 0.03 - 0.12 | |
| , , 42CrMo4, 20Cr4, etc. | First choice | NDJ | 80 - 120 | 0.05 - 0.16 | 0.05 - 0.2 | |
| Stainless steel (Austenitic) SUS304 SUS316 t | For low feed machines | NDL | 50 - 100 | 0.03 - 0.06 | 0.03 - 0.06 | |
| , , ec. X5CrNi18-9, X5CrNiMo17-12-3, etc. | First choice | NDJ | 60 - 100 | 0.05 - 0.1 | 0.05 - 0.1 | |
| Stainless steel (Martensitic, Ferritic) | For low feed machines | NDL | 50 - 100 | 0.03 - 0.06 | 0.03 - 0.06 | |
| SUS430, SUS416, etc. X6Cr17, X12CrS13, etc. | First choice | NDJ | 60 - 100 | 0.05 - 0.1 | 0.05 - 0.1 | |
| Stainless steel (Precipitation hardening) SUS630 etc | For low feed machines | NDL | 50 - 100 | 0.03 - 0.06 | 0.03 - 0.06 | |
| , . X5CrNiCuNb16-4, etc. | First choice | NDJ | 60 - 100 | 0.05 - 0.1 | 0.05 - 0.1 | |
| Grey cast iron FC250 etc | For low feed machines | NDL | 50 - 100 | 0.03 - 0.15 | 0.05 - 0.18 | |
| , . 250, etc. | First choice | NDJ | 80 - 140 | 0.05 - 0.25 | 0.05 - 0.3 | |
| Ductile cast iron FCD | For low feed machines | NDL | 50 - 100 | 0.03 - 0.15 | 0.05 - 0.18 | |
| 700, etc. 700-2, etc. | First choice | NDJ | 80 - 140 | 0.05 - 0.25 | 0.05 - 0.3 | |
| Alii ll | For low feed machines | NDL | 80 - 160 | 0.03 - 0.15 | 0.03 - 0.15 | |
| umnum aoys | First choice | NDJ | 100 - 200 | 0.05 - 0.2 | 0.05 - 0.2 | |
| Heat-resistant alloys | For low feed machines | NDL | 20 - 50 | 0.03 - 0.06 | 0.03 - 0.08 | |
| Inconel 718, etc. | First choice | NDJ | 20 - 50 | 0.04 - 0.08 | 0.04 - 0.1 | |
| Titanium alloys | For low feed machines | NDL | 30 - 60 | 0.03 - 0.1 | 0.03 - 0.12 | |
| Ti-6Al-4V, etc. | First choice | NDJ | 30 - 60 | 0.05 - 0.13 | 0.05 - 0.15 | |
| Hardened steel | For low feed machines | NDL | 40 - 100 | 0.03 - 0.08 | 0.03 - 0.08 | |
| ≥ 40HRC | First choice | NDJ | 50 - 100 | 0.04 - 0.08 | 0.04 - 0.1 |
Cutting parameters shown here are relating to the basic recommendations for cutting materials given. Cutting conditions, material hardness and other relevant variables must be taken into considerations to determine the actual cutting parameters.
Note for mounting a drill head
Please be sure to use a wrench for a drill head to be clamped fi rmly.
*Wrenches are sold separately.