Общий каталог Sumitomo 2018 - 2019 - страница 456
Навигация
 Общий каталог Sumitomo 2012
 Каталог Sumitomo резьбонарезной инструмент
 Каталог Sumitomo пластины с режущей кромкой-моноалмаз Sumicristal
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo запасные части
- Pages 3-6_CS6_EN_web
- A 1-20 insert selection EN_web
- B 1-14 grades_EN_web
- C01-17 inserts intro pages_EN_web
- C18-56 negative inserts_EN_web
- C57-86 positive inserts_EN_web
- D 1-46 tool holders_EN_web
- E 1-24 boring bars_EN_web
- F 1-48 grooving_thread tools_EN_web
- G 1-54 milling cutters_EN_web
- H 1-48 insert type endmills_EN_web
- J 1-24 new endmills_EN_web
- J 25-50 endmills_EN_web
- K 1-46 Multi-Drills_EN_web
- K 47-76 Multi-Drills_EN_web
- L 1-28 cbn_pcd grades_EN_web
- M 1-34 cbn_pcd inserts_EN_web
- M 35-56 SHM tools_EN_web
- N1-24 technical guidance_EN_web
- P 1-8 spare parts_neu_EN_web
- P 9-22 index_notes_EN_web
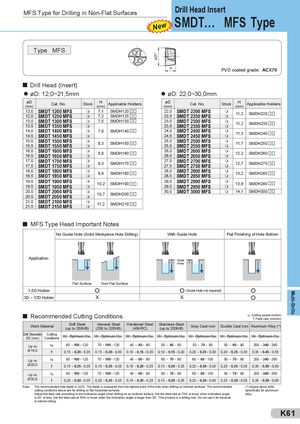
Drill Head Insert
MFS Type for Drilling in Non-Flat Surfaces SMDT… MFS Type
Type MFS
H PVD coated grade: ACX70
Drill Head (Insert)
øD: 12,0~21,5mm øD: 22,0~30,0mm
| øD (mm) | Cat. No. | Stock | H (mm) | Applicable Holders |
| 12,0 | SMDT 1200 MFS | m | 7,1 | SMDH120 |
| 12,5 | SMDT 1250 MFS | m | 7,2 | SMDH125 |
| 13,0 | SMDT 1300 MFS | m | 7,5 | SMDH130 |
| 13,5 | SMDT 1350 MFS | m | ||
| 14,0 | SMDT 1400 MFS | m | 7,9 | SMDH140 |
| 14,5 | SMDT 1450 MFS | m | ||
| 15,0 | SMDT 1500 MFS | m | 83 | SMDH150 |
| 15,5 | SMDT 1550 MFS | m | , | |
| 16,0 | SMDT 1600 MFS | m | 88 | SMDH160 |
| 16,5 | SMDT 1650 MFS | m | , | |
| 17,0 | SMDT 1700 MFS | m | 93 | SMDH170 |
| 17,5 | SMDT 1750 MFS | m | , | |
| 18,0 | SMDT 1800 MFS | m | 98 | SMDH180 |
| 18,5 | SMDT 1850 MFS | m | , | |
| 19,0 | SMDT 1900 MFS | m | 102 | SMDH190 |
| 19,5 | SMDT 1950 MFS | m | , | |
| 20,0 | SMDT 2000 MFS | m | 107 | SMDH200 |
| 20,5 | SMDT 2050 MFS | m | , | |
| 21,0 | SMDT 2100 MFS | m | 112 | SMDH210 |
| 21,5 | SMDT 2150 MFS | m | , |
| øD (mm) | Cat. No. | Stock | H (mm) | Applicable Holders |
| 22,0 | SMDT 2200 MFS | m | 112 | SMDH220 |
| 22,5 | SMDT 2250 MFS | m | , | |
| 23,0 | SMDT 2300 MFS | m | 112 | SMDH230 |
| 23,5 | SMDT 2350 MFS | m | , | |
| 24,0 | SMDT 2400 MFS | m | 113 | SMDH240 |
| 24,5 | SMDT 2450 MFS | m | , | |
| 25,0 | SMDT 2500 MFS | m | 117 | SMDH250 |
| 25,5 | SMDT 2550 MFS | m | , | |
| 26,0 | SMDT 2600 MFS | m | 122 | SMDH260 |
| 26,5 | SMDT 2650 MFS | m | , | |
| 27,0 | SMDT 2700 MFS | m | 127 | SMDH270 |
| 27,5 | SMDT 2750 MFS | m | , | |
| 28,0 | SMDT 2800 MFS | m | 132 | SMDH280 |
| 28,5 | SMDT 2850 MFS | m | , | |
| 29,0 | SMDT 2900 MFS | m | 136 | SMDH290 |
| 29,5 | SMDT 2950 MFS | m | , | |
| 30,0 | SMDT 3000 MFS | m | 14,1 | SMDH300 |
MFS Type Head Important Notes
No Guide Hole (Solid Workpiece Hole Drilling) With Guide Hole Flat Finishing of Hole Bottom
Application Guide Holes
Flat Surface Non-Flat Surface 1,5D Holder (Guide Hole not required)
3D ~ 12D Holder X X
Recommended Cutting Conditions
v : Cutting speed (m/min) c f: Feed rate (mm/rev)
| Work M | aterial | Soft Steel (upto 250HB) | General Steel (250 to 320HB) | Hardened Steel (45HRC) | Stainless Steel (upto 200HB) | Gray Cast Iron | Ductile Cast Iron | Aluminum Alloy () |
| Drill Diameter DC (mm) | Cutting Conditions | Min.-Optimum-Max. | Min.-Optimum-Max. | Min.-Optimum-Max. | Min.-Optimum-Max. | Min.-Optimum-Max. | Min.-Optimum-Max. | Min.-Optimum-Max. |
| Up to | vc | 60 -100- 120 | 70 -100- 120 | 40 -60- 90 | 50 -60- 80 | 50 -70- 90 | 50 -60- 80 | 200 -240- 260 |
| Ø16,0 | f | 0,15 -0,20- 0,35 | 0,15 -0,20- 0,30 | 0,10 -0,15- 0,20 | 0,10 -0,15- 0,20 | 0,20 -0,25- 0,30 | 0,20 -0,25- 0,30 | 0,35 -0,45- 0,55 |
| Up to | vc | 80 -100- 120 | 70 -100- 120 | 40 -60- 90 | 60 -70- 90 | 60 -80- 100 | 50 -70- 90 | 200 -240- 260 |
| Ø20,0 | f | 0,15 -0,25- 0,35 | 0,15 -0,25- 0,35 | 0,15 -0,20- 0,25 | 0,15 -0,20- 0,25 | 0,20 -0,30- 0,35 | 0,20 -0,25- 0,35 | 0,35 -0,50- 0,60 |
| Up to | vc | 80 -100- 120 | 70 -100- 120 | 40 -60- 90 | 60 -70- 90 | 60 -80- 100 | 50 -70- 90 | 200 -240- 260 |
| Ø30,8 | f | 0,20 -0,30- 0,35 | 0,20 -0,25- 0,35 | 0,15 -0,20- 0,25 | 0,15 -0,20- 0,25 | 0,20 -0,30- 0,40 | 0,25 -0,30- 0,35 | 0,35 -0,50- 0,60 |
Note: The recommended hole depth is 2xDC. The depth is measured from the highest point of the hole when drilling on inclined surfaces. The recommended (*) Inquire about drills
cutting conditions above are for drilling on flat horizontal surfaces. specifically for aluminum Adjust the feed rate according to the inclination angle when drilling on an inclined surface. Set the feed rate at 70% ot lower when inclination angle alloy. is 30° or less. Set the feed rate at 50% or lower when the inclination angle is larger than 30°. This product is a drilling tool. Do not use it for traverse or helical milling.