Общий каталог Sumitomo 2018 - 2019 - страница 443
Навигация
 Общий каталог Sumitomo 2012
 Каталог Sumitomo резьбонарезной инструмент
 Каталог Sumitomo пластины с режущей кромкой-моноалмаз Sumicristal
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo запасные части
- Pages 3-6_CS6_EN_web
- A 1-20 insert selection EN_web
- B 1-14 grades_EN_web
- C01-17 inserts intro pages_EN_web
- C18-56 negative inserts_EN_web
- C57-86 positive inserts_EN_web
- D 1-46 tool holders_EN_web
- E 1-24 boring bars_EN_web
- F 1-48 grooving_thread tools_EN_web
- G 1-54 milling cutters_EN_web
- H 1-48 insert type endmills_EN_web
- J 1-24 new endmills_EN_web
- J 25-50 endmills_EN_web
- K 1-46 Multi-Drills_EN_web
- K 47-76 Multi-Drills_EN_web
- L 1-28 cbn_pcd grades_EN_web
- M 1-34 cbn_pcd inserts_EN_web
- M 35-56 SHM tools_EN_web
- N1-24 technical guidance_EN_web
- P 1-8 spare parts_neu_EN_web
- P 9-22 index_notes_EN_web
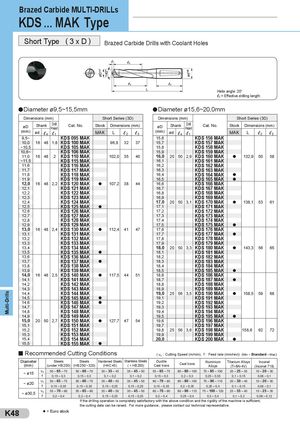
KDS … MAK Type
Short Type ( 3 x D ) Brazed Carbide Drills with Coolant Holes
Helix angle: 20°
l = Effective drilling length
2
Diameter ø9,5~15,5mm Diameter ø15,6~20,0mm
| Dime | nsion | s(m | m) | Sh | ort Seri | es(3D | ) | Dime | nsions(m | m) | Sh | ort Seri | es(3 | D) | |
| øD | Sh | ank | Drill Head | Cat. No. | Stock | Dimen | sions | (mm) | øD | Shank | Drill Head Cat. No. | Stock | Dime | nsions | (mm) |
| (mm) | ød | l4 | l1 | MAK | L | l2 | l3 | (mm) | ød l4 | l1 | MAK | L | l2 | l3 | |
| 9,5~ | KDS 095 MAK | 15,6 | KDS 156 MAK | ||||||||||||
| 10,0 | 16 | 48 | 1,8 | KDS 100 MAK | 96,8 | 32 | 37 | 15,7 | KDS 157 MAK | ||||||
| ~10,5 | KDS 105 MAK | 15,8 | KDS 158 MAK | ||||||||||||
| 10,6~ | KDS 106 MAK | 15,9 | KDS 159 MAK | ||||||||||||
| 11,0 | 16 | 48 | 2 | KDS 110 MAK | 102,0 | 35 | 40 | 16,0 | 20 50 | 2,9 KDS 160 MAK | l | 132,9 | 50 | 58 | |
| ~11,5 | KDS 115 MAK | 16,1 | KDS 161 MAK | ||||||||||||
| 11,6 | KDS 116 MAK | 16,2 | KDS 162 MAK | ||||||||||||
| 11,7 | KDS 117 MAK | 16,3 | KDS 163 MAK | ||||||||||||
| 11,8 | KDS 118 MAK | 16,4 | KDS 164 MAK | l | |||||||||||
| 11,9 | KDS 119 MAK | 16,5 | KDS 165 MAK | l | |||||||||||
| 12,0 | 16 | 48 | 2,2 | KDS 120 MAK | l | 107,2 | 38 | 44 | 16,6 | KDS 166 MAK | |||||
| 12,1 | KDS 121 MAK | 16,7 | KDS 167 MAK | ||||||||||||
| 12,2 | KDS 122 MAK | 16,8 | KDS 168 MAK | ||||||||||||
| 12,3 | KDS 123 MAK | 16,9 | KDS 169 MAK | ||||||||||||
| 12,4 | KDS 124 MAK | 17,0 | 20 50 | 3,1 KDS 170 MAK | l | 138,1 | 53 | 61 | |||||||
| 12,5 | KDS 125 MAK | l | 17,1 | KDS 171 MAK | |||||||||||
| 12,6 | KDS 126 MAK | 17,2 | KDS 172 MAK | ||||||||||||
| 12,7 | KDS 127 MAK | 17,3 | KDS 173 MAK | ||||||||||||
| 12,8 | KDS 128 MAK | 17,4 | KDS 174 MAK | ||||||||||||
| 12,9 | KDS 129 MAK | 17,5 | KDS 175 MAK | l | |||||||||||
| 13,0 | 16 | 48 | 2,4 | KDS 130 MAK | l | 112,4 | 41 | 47 | 17,6 | KDS 176 MAK | |||||
| 13,1 | KDS 131 MAK | 17,7 | KDS 177 MAK | l | |||||||||||
| 13,2 | KDS 132 MAK | 17,8 | KDS 178 MAK | ||||||||||||
| 13,3 | KDS 133 MAK | 17,9 | KDS 179 MAK | ||||||||||||
| 13,4 | KDS 134 MAK | 18,0 | 20 50 | 3,3 KDS 180 MAK | l | 143,3 | 56 | 65 | |||||||
| 13,5 | KDS 135 MAK | l | 18,1 | KDS 181 MAK | |||||||||||
| 13,6 | KDS 136 MAK | 18,2 | KDS 182 MAK | ||||||||||||
| 13,7 | KDS 137 MAK | l | 18,3 | KDS 183 MAK | |||||||||||
| 13,8 | KDS 138 MAK | 18,4 | KDS 184 MAK | ||||||||||||
| 13,9 | KDS 139 MAK | 18,5 | KDS 185 MAK | l | |||||||||||
| 14,0 | 16 | 48 | 2,5 | KDS 140 MAK | l | 117,5 | 44 | 51 | 18,6 | KDS 186 MAK | |||||
| 14,1 | KDS 141 MAK | 18,7 | KDS 187 MAK | l | |||||||||||
| 14,2 | KDS 142 MAK | 18,8 | KDS 188 MAK | ||||||||||||
| 14,3 | KDS 143 MAK | 18,9 | KDS 189 MAK | ||||||||||||
| 14,4 | KDS 144 MAK | 19,0 | 25 56 | 3,5 KDS 190 MAK | l | 158,5 | 59 | 68 | |||||||
| 14,5 | KDS 145 MAK | l | 19,1 | KDS 191 MAK | |||||||||||
| 14,6 | KDS 146 MAK | l | 19,2 | KDS 192 MAK | |||||||||||
| 14,7 | KDS 147 MAK | 19,3 | KDS 193 MAK | ||||||||||||
| 14,8 | KDS 148 MAK | 19,4 | KDS 194 MAK | ||||||||||||
| 14,9 | KDS 149 MAK | 19,5 | KDS 195 MAK | l | |||||||||||
| 15,0 | 20 | 50 | 2,7 | KDS 150 MAK | l | 127,7 | 47 | 54 | 19,6 | KDS 196 MAK | |||||
| 15,1 | KDS 151 MAK | 19,7 | KDS 197 MAK | ||||||||||||
| 12 | KDS 152 MAK | 1 | KDS 198 MAK | ||||||||||||
| 5, | 9,8 | 25 56 | 3,6 | 158,6 | 62 | 72 | |||||||||
| 15,3 | KDS 153 MAK | 19,9 | KDS 199 MAK | ||||||||||||
| 15,4 | KDS 154 MAK | 20,0 | KDS 200 MAK | l | |||||||||||
| 15,5 | KDS 155 MAK | l |
Recommended Cutting Conditions
( v : Cutting Speed (m/min), f : Feed rate (mm/rev)) (Min – Standard – Max) c
| Diameter (mm) | Steels (under HB250) | Steels (HB250 ~320) | Hardened Steels (HRC45) | (< HB200) Stainless Steels | Ductile Cast Irons | Cast Irons | Aluminium Alloys | (Ti-6Al-4V) Titanium Alloys | (Inconel 718) Inconel | |
| ~ 15 | vc | 50 –65– 75 | 50 –60– 70 | 30 –35– 45 | 35 –45– 50 | 55 –65– 75 | 60 –80– 100 | 70 –85– 100 | 20 –25– 35 | 10 –20– 30 |
| ø | f | 0,15 – 0,3 | 0,15 – 0,3 | 0,1 – 0,2 | 0,1 – 0,2 | 0,15 – 0,3 | 0,2 – 0,3 | 0,25 – 0,35 | 0,1 – 0,15 | 0,08 – 0,1 |
| ~ 20 | vc | 50 –65– 75 | 50 –60– 70 | 35 –40– 50 | 35 –45– 50 | 60 –70– 80 | 60 –80– 100 | 70 –90– 110 | 20 –30– 40 | 10 –20– 30 |
| ø | f | 0,15 – 0,35 | 0,15 – 0,35 | 0,15 – 0,25 | 0,15 – 0,25 | 0,15 – 0,35 | 0,2 – 0,35 | 0,25 – 0,4 | 0,1 – 0,15 | 0,08 – 0,1 |
| ~ 305 | vc | 55 –70– 90 | 55 –65– 90 | 35 –40– 50 | 35 –45– 50 | 60 –70– 90 | 60 –90– 110 | 75 –100– 120 | 25 –35– 40 | 15 –25– 35 |
| ø, | f | 0,2 – 0,4 | 0,2 – 0,4 | 0,15 – 0,25 | 0,15 – 0,25 | 0,2 – 0,4 | 0,25 – 0,4 | 0,3 – 0,4 | 0,1 – 0,2 | 0,08 – 0,12 |
If the drilling operation is completely satisfactory with the above condition and the rigidity of the machine is sufficient, the cutting data can be raised. For more guidance, please contact our technical representative.