Общий каталог Sumitomo 2018 - 2019 - страница 439
Навигация
 Общий каталог Sumitomo 2012
 Каталог Sumitomo резьбонарезной инструмент
 Каталог Sumitomo пластины с режущей кромкой-моноалмаз Sumicristal
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo запасные части
- Pages 3-6_CS6_EN_web
- A 1-20 insert selection EN_web
- B 1-14 grades_EN_web
- C01-17 inserts intro pages_EN_web
- C18-56 negative inserts_EN_web
- C57-86 positive inserts_EN_web
- D 1-46 tool holders_EN_web
- E 1-24 boring bars_EN_web
- F 1-48 grooving_thread tools_EN_web
- G 1-54 milling cutters_EN_web
- H 1-48 insert type endmills_EN_web
- J 1-24 new endmills_EN_web
- J 25-50 endmills_EN_web
- K 1-46 Multi-Drills_EN_web
- K 47-76 Multi-Drills_EN_web
- L 1-28 cbn_pcd grades_EN_web
- M 1-34 cbn_pcd inserts_EN_web
- M 35-56 SHM tools_EN_web
- N1-24 technical guidance_EN_web
- P 1-8 spare parts_neu_EN_web
- P 9-22 index_notes_EN_web
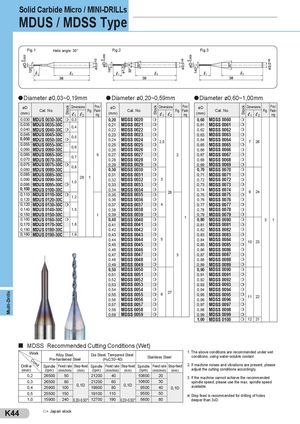
Solid Carbide Micro / MINI-DRILLs
MDUS / MDSS Type
Fig.1 Helix angle: 30° Fig.2 Fig.3
| l Diameter ø0,03~ | 0,19mm | l Dia | meter ø0,2 | 0~0, | 59mm | l Dia | meter ø0,6 | 0~1 | ,0 | 0mm | |||
| Dii k | Pcs/ | k | Dii | Pcs/ | k | Di | i | Pcs/ | |||||
| øD Cat No | mensons oc Fig | . Pack- | øD | Cat No | oc | mensons Fi | g . Pack- | øD | Cat No | oc | ensons | Fig . Pack- | |
| (mm) . . | St | . | (mm) | . . | St | . | (mm) | . . | St | . | |||
| l2 l1 | ing | l2 l1 | ing | l | l2 1 | ing | |||||||
| 0,030 MDUS 0030-30C | 0,3 m | 0,20 | MDSS 0020 | m | 0,60 | MDSS 0060 | m | ||||||
| 0,035 MDUS 0035-30C | 0,21 | MDSS 0021 | m | 0,61 | MDSS 0061 | m | |||||||
| 0,040 MDUS 0040-30C | 0,4 m | 0,22 | MDSS 0022 | m | 0,62 | MDSS 0062 | m | ||||||
| 0,045 MDUS 0045-30C | 05 | 0,23 | MDSS 0023 | m | 0,63 | MDSS 0063 | m | ||||||
| 0,050 MDUS 0050-30C | , m | 0,24 | MDSS 0024 | m | 25 | 0,64 | MDSS 0064 | m | 26 | ||||
| 0,055 MDUS 0055-30C | 06 | 0,25 | MDSS 0025 | m | , | 0,65 | MDSS 0065 | m | |||||
| 0,060 MDUS 0060-30C | , | 0,26 | MDSS 0026 | m | 0,66 | MDSS 0066 | m | ||||||
| 0,065 MDUS 0065-30C | 5 | 0,27 | MDSS 0027 | m | 2 | 0,67 | MDSS 0067 | m | |||||
| 0,070 MDUS 0070-30C | 0,7 | 0,28 | MDSS 0028 | m | 0,68 | MDSS 0068 | m | ||||||
| 0,075 MDUS 0075-30C | 08 m | 0,29 | MDSS 0029 | m | 0,69 | MDSS 0069 | m | ||||||
| 0,080 MDUS 0080-30C | , | 0,30 | MDSS 0030 | m | 0,70 | MDSS 0070 | m | ||||||
| 0,085 MDUS 0085-30C | 0,31 | MDSS 0031 | m | 0,71 | MDSS 0071 | m | |||||||
| 0,090 MDUS 0090-30C | 1 28 | 0,32 | MDSS 0032 | m | 3 | 0,72 | MDSS 0072 | m | |||||
| 0,095 MDUS 0095-30C | 1,0 m | 0,33 | MDSS 0033 | m | 0,73 | MDSS 0073 | m | ||||||
| 0,100 MDUS 0100-30C | 0,34 | MDSS 0034 | m | 0,74 | MDSS 0074 | m | 24 | ||||||
| 0,110 MDUS 0110-30C | m | 0,35 | MDSS 0035 | m | 28 | 0,75 | MDSS 0075 | m | |||||
| 0,120 MDUS 0120-30C | 1,2 | 0,36 | MDSS 0036 | m | 0,76 | MDSS 0076 | m | ||||||
| 0,120 MDUS 0130-30C | m | 0,37 | MDSS 0037 | m | 4 | 0,77 | MDSS 0077 | m | |||||
| 0,140 MDUS 0140-30C | 1,5 | 0,38 | MDSS 0038 | m | 0,78 | MDSS 0078 | m | ||||||
| 0,150 MDUS 0150-30C | 1 | 0,39 | MDSS 0039 | m | 0,79 | MDSS 0079 | m | ||||||
| 0,160 MDUS 0160-30C | m | 0,40 | MDSS 0040 | m | 1 | 0,80 | MDSS 0080 | m | 1 3 | ||||
| 0,170 MDUS 0170-30C | 1,8 | 0,41 | MDSS 0041 | m | 0,81 | MDSS 0081 | m | ||||||
| 0,180 MDUS 0180-30C | 0,42 | MDSS 0042 | m | 0,82 | MDSS 0082 | m | |||||||
| 0,190 MDUS 0190-30C | 1,9 | 0,43 | MDSS 0043 | m | 0,83 | MDSS 0083 | m | ||||||
| 0,44 | MDSS 0044 | m | 5 | 0,84 | MDSS 0084 | m | 1 | 23 | |||||
| 0,45 | MDSS 0045 | m | 0,85 | MDSS 0085 | m | ||||||||
| 0,46 | MDSS 0046 | m | 0,86 | MDSS 0086 | m | ||||||||
| 0,47 | MDSS 0047 | m | 3 | 0,87 | MDSS 0087 | m | |||||||
| 0,48 | MDSS 0048 | m | 0,88 | MDSS 0088 | m | ||||||||
| 0,49 | MDSS 0049 | m | 0,89 | MDSS 0089 | m | ||||||||
| 0,50 | MDSS 0050 | m | 0,90 | MDSS 0090 | m | ||||||||
| 0,51 | MDSS 0051 | m | 0,91 | MDSS 0091 | m | ||||||||
| 0,52 | MDSS 0052 | m | 0,92 | MDSS 0092 | m | ||||||||
| 0,53 | MDSS 0053 | m | 0,93 | MDSS 0093 | m | ||||||||
| 0,54 | MDSS 0054 | m | 0,94 | MDSS 0094 | m | ||||||||
| 27 | |||||||||||||
| 0,55 | MDSS 0055 | m | 6 | 0,95 | MDSS 0095 | m | |||||||
| 0,56 | MDSS 0056 | m | 0,96 | MDSS 0096 | m | 1 | 22 | ||||||
| 0,57 | MDSS 0057 | m | 0,97 | MDSS 0097 | m | ||||||||
| 0,58 | MDSS 0058 | m | 0,98 | MDSS 0098 | m | ||||||||
| 0,59 | MDSS 0059 | m | 0,99 | MDSS 0099 | m | ||||||||
| 1,00 | MDSS 0100 | m | 1 | 2 21 |
MDSS Recommended Cutting Conditions (Wet)
| Drill-ø (mm) Work Cond. | A Pre-h Spindle (rpm) | lloy Stee ardened Feed rate (mm/min) | l, Steel Step-feed (mm) | Die Stee ( Spindle (rpm) | l, Temper HRC30~4 Feed rate (mm/min) | ed Steel 0) Step-feed (mm) | St Spindle (rpm) | ainless St Feed rate (mm/min) | eel Step-feed (mm) | 1. The above conditions are recommended unde conditions, using water-soluble coolant. 2. If machine noises and vibrations are present, adjust the cutting conditions accordingly. |
| 0,2 | 26500 | 50 | 21200 | 40 | 10600 | 20 | 3. If the machine cannot achieve the recommend | |||
| 0,3 | 26500 | 80 | 21200 | 60 | 10600 | 30 | spindle speed, please use the max. spindle sp | |||
| 0,4 | 25900 | 100 | 0,1D | 19900 | 80 | 0,1D | 9500 | 40 | 0,1D | available. |
| 0,5 | 25500 | 150 | 19100 | 110 | 9500 | 50 | h Step feed is recommended for drilling of holes | |||
| 1,0 | 15900 | 240 | 0,2D~0,5Dh | 12700 | 190 | 0,2D~0,5Dh | 5600 | 80 | deeper than 3xD. |