Общий каталог Sumitomo 2018 - 2019 - страница 391
Навигация
 Общий каталог Sumitomo 2012
 Каталог Sumitomo резьбонарезной инструмент
 Каталог Sumitomo пластины с режущей кромкой-моноалмаз Sumicristal
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo запасные части
- Pages 3-6_CS6_EN_web
- A 1-20 insert selection EN_web
- B 1-14 grades_EN_web
- C01-17 inserts intro pages_EN_web
- C18-56 negative inserts_EN_web
- C57-86 positive inserts_EN_web
- D 1-46 tool holders_EN_web
- E 1-24 boring bars_EN_web
- F 1-48 grooving_thread tools_EN_web
- G 1-54 milling cutters_EN_web
- H 1-48 insert type endmills_EN_web
- J 1-24 new endmills_EN_web
- J 25-50 endmills_EN_web
- K 1-46 Multi-Drills_EN_web
- K 47-76 Multi-Drills_EN_web
- L 1-28 cbn_pcd grades_EN_web
- M 1-34 cbn_pcd inserts_EN_web
- M 35-56 SHM tools_EN_web
- N1-24 technical guidance_EN_web
- P 1-8 spare parts_neu_EN_web
- P 9-22 index_notes_EN_web
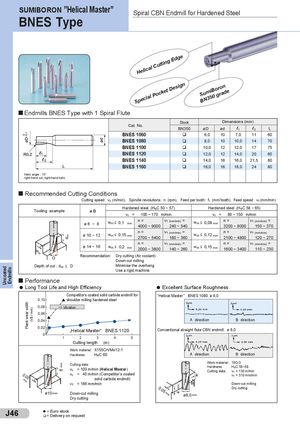
SUMIBORON ”Helical Master”
BNES Type Spiral CBN Endmill for Hardened Steel
Helical Cutting Edge
SumiBoron
Special Pocket Design BN350 grade
Endmills BNES Type with 1 Spiral Flute
| Stock | Dim | ensions( | mm) | |||
| Cat. No. | BN350 | øD | ød | l1 | l2 | L |
| BNES 1060 | q | 6,0 | 10 | 7,0 | 11 | 60 |
| BNES 1080 | q | 8,0 | 10 | 10,0 | 14 | 70 |
| BNES 1100 | q | 10,0 | 12 | 12,0 | 17 | 75 |
| BNES 1120 | q | 12,0 | 12 | 14,0 | 20 | 80 |
| BNES 1140 | q | 14,0 | 16 | 16,0 | 21,5 | 80 |
| BNES 1160 | q | 16,0 | 16 | 18,0 | 24 | 80 |
Helix angle : 15˚ right-hand cut, right-hand helix
Recommended Cutting Conditions
Cutting speed: v (m/min), Spindle revolutions: n (rpm), Feed per tooth: f (mm/tooth), Feed speed: v (mm/min)
c t f
| Tooling example | ø D | Harden | ed steel(HRC 5 | 0 ~ 57) | Harden | ed steel(HRC 5 | 8 ~ 65) |
| vc= | 100 ~ 170 m | /min | vc | = 80 ~ 150 m | /min | ||
| ø 6 ~ 8 | woc≤ 0,1mm | n = 4000~9000 | vf (mm/min)= 240~540 | woc≤ 0,08mm | n = 3200~8000 | vf (mm/min)= 150~370 | |
| doc | ø 10 ~ 12 | woc≤ 0,15mm | n = 2700~5400 | vf (mm/min)= 180~360 | woc≤ 0,12mm | n = 2100~4800 | vf (mm/min) 120~270 |
| w | ø 14 ~ 16 | woc≤ 0,2mm | n = 2000~3800 | vf (mm/min)= 140~260 | woc≤ 0,15mm | n = 1600~3400 | vf (mm/min)= 110~230 |
| D Depth of cut : doc≤D oc | Recommenda | tion: Dry cutting Down-cut m Minimise th Use a rigid | (Air coolant) illing e overhang machine |
Performance
l Long Tool Life and High Efficiency l Excellent Surface Roughness
Competitor’s coated solid carbide endmill for ”Helical Master” BNES 1080 8,0 0,10 - shoulder milling hardened steel 0,08 - --> Vibration 0,06 -
0,04 - A direction B direction
| 0,02 - | „Helical Master“ BNES 1120 | Conventional straight flute CBN endmill, ø 8,0 | |
| 0 -lllll | |||
| 1 2 3 4 5 | |||
| Cutting length (m) | |||
| Work material: X155CrVMo12-1 |
| Hardness: H C 60 | A direction | B direction | |
| R | |||
| Cutting data: | Work material: 15Cr3 | ||
| Hardness: H C 55~58 | |||
| v | = 100 m/min (Helical Master) | R | |
| c | Cutting data: v | = 130 m/min | |
| 0,05 v | = 40 m/min (Competitor’s coated | c | |
| mm c | v f = 310 mm/min | ||
| solid carbide endmill) | |||
| v | = 186 mm/min | Down-cut milling | |
| f | 0,05 | ||
| Dry cutting | |||
| ø10 mm Down-cut milling | ø8,0 mm |
mm Dry cutting