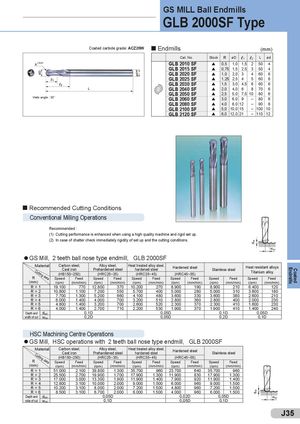
GS MILL Ball Endmills
GLB 2000SF Type
| En | dmills | | | | | | ( | mm) |
| Cat. No. | Stock | R | øD | l1 | l2 | L | ød |
| GLB 2010 SF | s | 0,5 | 1,0 | 1,5 | 2 | 50 | 4 |
| GLB 2015 SF | s | 0,75 | 1,5 | 2,5 | 3 | 50 | 4 |
| GLB 2020 SF | s | 1,0 | 2,0 | 3 | 4 | 60 | 6 |
| GLB 2025 SF | s | 1,25 | 2,5 | 4 | 5 | 60 | 6 |
| GLB 2030 SF | s | 1,5 | 3,0 | 4,5 | 6 | 60 | 6 |
| 2 | GLB 2040 SF | s | 2,0 | 4,0 | 6 | 8 | 70 | 6 |
| GLB 2050 SF | s | 2,5 | 5,0 | 7,5 | 10 | 80 | 6 |
| GLB 2060 SF | s | 3,0 | 6,0 | 9 | – | 80 | 6 |
| GLB 2080 SF | s | 4,0 | 8,0 | 12 | – | 90 | 8 |
| GLB 2100 SF | s | 5,0 | 10,0 | 15 | – | 100 | 10 |
| GLB 2120 SF | s | 6,0 | 12,0 | 21 | – | 110 | 12 |
Recommended Cutting Conditions
Conventional Milling Operations
Recommended : (1) Cutting performance is enhanced when using a high quality machine and rigid set up. (2) In case of chatter check immediately rigidity of set up and the cutting conditions. w oc
GS Mill, 2 teeth ball nose type endmill, GLB 2000SF
| Material | Carbon steel, | | Alloy steel, | | Heat treated alloy steel, | | Hardened steel | | | | Heat resistant alloys | |
| Cutting data | Cast iron | | Prehardened steel | | hardened steel | | | | Stainless steel | | | |
| | | | | | | | | | | Titanium alloy | |
| (HB150~250) | | (HRC25~35) | | (HRC35~45) | | (HRC45~55) | | | | | |
| R | Speed | Feed | Speed | Feed | Speed | Feed | Speed | Feed | Speed | Feed | Speed | Feed |
| (mm) | (rpm) | (mm/min) | (rpm) | (mm/min) | (rpm) | (mm/min) | (rpm) | (mm/min) | (rpm) | (mm/min) | (rpm) | (mm/min) |
| R = 1 | 19.100 | 770 12.800 | | 370 | 10.200 | 270 | 8.900 | 190 | 8.900 | 210 | 6.400 | 120 |
| R = 2 | 10.800 | 1.100 | 7.200 | 550 | 5.700 | 400 | 5.000 | 280 | 5.000 | 310 | 3.600 | 180 |
| R = 3 | 7.700 | 1.300 | 5.200 | 660 | 4.100 | 480 | 3.600 | 330 | 3.600 | 380 | 2.600 | 210 |
| R = 4 | 6.000 | 1.400 | 4.000 | 700 | 3.200 | 510 | 2.800 | 360 | 2.800 | 400 | 2.000 | 230 |
| R = 5 | 4.800 | 1.400 | 3.200 | 700 | 2.600 | 520 | 2.300 | 370 | 2.300 | 410 | 1.600 | 230 |
| R = 6 | 4.000 | 1.400 | 2.700 | 710 | 2.200 | 530 | 1.900 | 370 | 1.900 | 410 | 1.400 | 240 |
| Depth and | d | 0,1D | 0,05D | 0,1D | 0,05D |
| oc | | | | |
| width of cut | w | 0,2D | 0,05D | 0,2D | 0,1D |
| oc | | | | |
| HSC Machining Centre Operations | | | | | |
| GS Mill, HSC operations with 2 teeth ball nose type endmill, GLB 2000SF | | | | | |
| Material | | Carbon steel, | | Alloy steel, | | Heat treated alloy steel, | | Hardened steel | | | | |
| Cutting data | | Cast iron | | Prehardened steel | | hardened steel | | | | | Stainless steel | |
| | (HB150~250) | | (HRC25~35) | | (HRC35~45) | | (HRC45~55) | | | | |
| R | | Speed | Feed | Speed | Feed | Speed | Feed | Speed | Feed | | Speed | Feed |
| (mm) | | (rpm) | (mm/min) | (rpm) | (mm/min) | (rpm) | (mm/min) | (rpm) | (mm/min) | | (rpm) | (mm/min) |
| R = 1 | 51.000 | | 2.100 39.800 | | 1.300 | 35.700 | 960 23.700 | | 640 | 35.700 | | 960 |
| R = 2 | 25.500 | | 2.700 19.900 | | 1.700 | 17.900 | 1.300 11.900 | | 830 | 17.900 | | 1.300 |
| R = 3 | 17.000 | | 3.000 13.300 | | 1.900 | 11.900 | 1.400 | 7.900 | 920 | 11.900 | | 1.400 |
| R = 4 | 12.800 | | 3.100 10.000 | | 2.000 | 9.000 | 1.500 | 6.000 | 960 | | 9.000 | 1.500 |
| R = 5 | 10.200 | | 3.100 | 8.000 | 2.000 | 7.200 | 1.500 | 4.800 | 960 | | 7.200 | 1.500 |
| R = 6 | | 8.500 | 3.100 | 6.700 | 2.000 | 6.000 | 1.500 | 4.000 | 960 | | 6.000 | 1.500 |
| Depth and | d | 0,05D | 0,02D | 0,05D | w |
| wide of cut | w | 0,1D | 0,05D | 0,1D | |
 Общий каталог Sumitomo 2012
 Каталог Sumitomo резьбонарезной инструмент
 Каталог Sumitomo пластины с режущей кромкой-моноалмаз Sumicristal
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo запасные части