Общий каталог Sumitomo 2018 - 2019 - страница 378
Навигация
 Общий каталог Sumitomo 2012
 Каталог Sumitomo резьбонарезной инструмент
 Каталог Sumitomo пластины с режущей кромкой-моноалмаз Sumicristal
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo запасные части
- Pages 3-6_CS6_EN_web
- A 1-20 insert selection EN_web
- B 1-14 grades_EN_web
- C01-17 inserts intro pages_EN_web
- C18-56 negative inserts_EN_web
- C57-86 positive inserts_EN_web
- D 1-46 tool holders_EN_web
- E 1-24 boring bars_EN_web
- F 1-48 grooving_thread tools_EN_web
- G 1-54 milling cutters_EN_web
- H 1-48 insert type endmills_EN_web
- J 1-24 new endmills_EN_web
- J 25-50 endmills_EN_web
- K 1-46 Multi-Drills_EN_web
- K 47-76 Multi-Drills_EN_web
- L 1-28 cbn_pcd grades_EN_web
- M 1-34 cbn_pcd inserts_EN_web
- M 35-56 SHM tools_EN_web
- N1-24 technical guidance_EN_web
- P 1-8 spare parts_neu_EN_web
- P 9-22 index_notes_EN_web
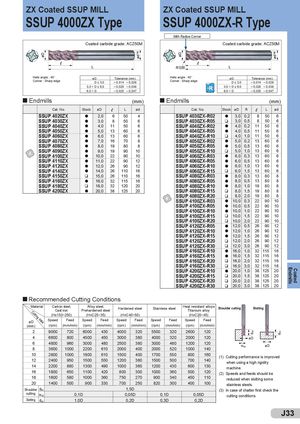
ZX Coated SSUP MILL ZX Coated SSUP MILL
SSUP 4000ZX Type SSUP 4000ZX-R Type
With Radius Corner
| Coated carbi | de grade: ACZ50M | |
| Helix angle : 40˚ | øD | Tolerance (mm) |
| Corner : Sharp edge | D≤3,0 | –0,014–0,028 |
| 3,0 | –0,020–0,038 | |
| 6,0 | –0,025–0,047 |
| Endmills | (mm) | ||||
| Cat. No. | Stock | øD | l | L | ød |
| SSUP 4020ZX | l | 2,0 | 6 | 50 | 4 |
| SSUP 4030ZX | l | 3,0 | 8 | 50 | 6 |
| SSUP 4040ZX | l | 4,0 | 11 | 50 | 6 |
| SSUP 4050ZX | l | 5,0 | 13 | 60 | 6 |
| SSUP 4060ZX | l | 6,0 | 13 | 60 | 6 |
| SSUP 4070ZX | l | 7,0 | 16 | 70 | 8 |
| SSUP 4080ZX | l | 8,0 | 19 | 80 | 8 |
| SSUP 4090ZX 4 | l | 9,0 | 19 | 90 | 10 |
| SSUP 4100ZX | l | 10,0 | 22 | 90 | 10 |
| SSUP 4110ZX | l | 11,0 | 22 | 90 | 12 |
| SSUP 4120ZX | l | 12,0 | 26 | 90 | 12 |
| SSUP 4140ZX | l | 14,0 | 26 | 110 | 16 |
| SSUP 4150ZX | q | 15,0 | 26 | 110 | 16 |
| SSUP 4160ZX | l | 16,0 | 32 | 115 | 16 |
| SSUP 4180ZX | q | 18,0 | 32 | 120 | 20 |
| SSUP 4200ZX | l | 20,0 | 38 | 125 | 20 |
| Endmills | ( | mm) | ||||
| Cat. No. | Stock | øD | R | l | L | ød |
| SSUP 4030ZX-R02 | l | 3,0 | 0,2 | 8 | 50 | 6 |
| SSUP 4030ZX-R05 | q | 3,0 | 0,5 | 8 | 50 | 6 |
| SSUP 4040ZX-R02 | l | 4,0 | 0,2 | 11 | 50 | 6 |
| SSUP 4040ZX-R05 | l | 4,0 | 0,5 | 11 | 50 | 6 |
| SSUP 4040ZX-R10 | q | 4,0 | 1,0 | 11 | 50 | 6 |
| SSUP 4050ZX-R02 | l | 5,0 | 0,2 | 13 | 60 | 6 |
| SSUP 4050ZX-R05 | l | 5,0 | 0,5 | 13 | 60 | 6 |
| SSUP 4050ZX-R10 | q | 5,0 | 1,0 | 13 | 60 | 6 |
| SSUP 4060ZX-R03 | l | 6,0 | 0,3 | 13 | 60 | 6 |
| SSUP 4060ZX-R05 | l | 6,0 | 0,5 | 13 | 60 | 6 |
| SSUP 4060ZX-R10 | l | 6,0 | 1,0 | 13 | 60 | 6 |
| SSUP 4060ZX-R15 | q | 6,0 | 1,5 | 13 | 60 | 6 |
| SSUP 4080ZX-R03 | l | 8,0 | 0,3 | 13 | 80 | 8 |
| SSUP 4080ZX-R05 | l | 8,0 | 0,5 | 13 | 80 | 8 |
| SSUP 4080ZX-R10 | l | 8,0 | 1,0 | 19 | 80 | 8 |
| SSUP 4080ZX-R15 | q | 8,0 | 1,5 | 19 | 80 | 8 |
| SSUP 4080ZX-R20 4 | q | 8,0 | 2,0 | 19 | 80 | 8 |
| SSUP 4100ZX-R03 | l | 10,0 | 0,3 | 22 | 90 | 10 |
| SSUP 4100ZX-R05 | l | 10,0 | 0,5 | 22 | 90 | 10 |
| SSUP 4100ZX-R10 | l | 10,0 | 1,0 | 22 | 90 | 10 |
| SSUP 4100ZX-R15 | q | 10,0 | 1,5 | 22 | 90 | 10 |
| SSUP 4100ZX-R20 | q | 10,0 | 2,0 | 22 | 90 | 10 |
| SSUP 4120ZX-R05 | l | 12,0 | 0,5 | 26 | 90 | 12 |
| SSUP 4120ZX-R10 | l | 12,0 | 1,0 | 26 | 90 | 12 |
| SSUP 4120ZX-R15 | l | 12,0 | 1,5 | 26 | 90 | 12 |
| SSUP 4120ZX-R20 | q | 12,0 | 2,0 | 26 | 90 | 12 |
| SSUP 4120ZX-R30 | q | 12,0 | 3,0 | 26 | 90 | 12 |
| SSUP 4160ZX-R10 | l | 16,0 | 1,0 | 32 | 115 | 16 |
| SSUP 4160ZX-R15 | l | 16,0 | 1,5 | 32 | 115 | 16 |
| SSUP 4160ZX-R20 | q | 16,0 | 2,0 | 32 | 115 | 16 |
| SSUP 4160ZX-R30 | q | 16,0 | 3,0 | 32 | 115 | 16 |
| SSUP 4200ZX-R10 | l | 20,0 | 1,0 | 38 | 125 | 20 |
| SSUP 4200ZX-R15 | q | 20,0 | 1,5 | 38 | 125 | 20 |
| SSUP 4200ZX-R20 | q | 20,0 | 2,0 | 38 | 125 | 20 |
| SSUP 4200ZX-R30 | q | 20,0 | 3,0 | 38 | 125 | 20 |
Recommended Cutting Conditions
| Material Cuttin | (HB15 Carbo Cas | 0~250) n steel, t iron | (HRC Alloy Preharde | 25~35) steel, ned steel | (HRC Harden | 40~50) ed steel | Stainle | ss steel | (HRC Heat resi Titaniu | 20~45) stant alloys m alloy | Shoulder cutting Slotting |
| øD g data | Speed | Feed | Speed | Feed | Speed | Feed | Speed | Feed | Speed | Feed | |
| (mm) | (rpm) | (mm/min) | (rpm) | (mm/min) | (rpm) | (mm/min) | (rpm) | (mm/min) | (rpm) | (mm/min) | |
| 2 | 9000 | 720 | 6000 | 430 | 4000 | 320 | 5500 | 320 | 2600 | 120 | doc doc |
| 4 | 6600 | 800 | 4500 | 450 | 3000 | 380 | 4000 | 320 | 2000 | 120 | øD |
| 6 | 4800 | 960 | 3000 | 480 | 2500 | 380 | 3000 | 480 | 1200 | 120 | øD w |
| 8 | 3600 | 1000 | 2200 | 610 | 2000 | 400 | 2000 | 520 | 1000 | 140 | oc |
| 10 | 2800 | 1000 | 1800 | 610 | 1500 | 400 | 1700 | 550 | 800 | 160 | (1) Cuttin erformance is imroved |
| 12 | 2400 | 950 | 1500 | 550 | 1200 | 380 | 1500 | 500 | 700 | 140 | g p p when using a high rigidity |
| 14 | 2200 | 880 | 1300 | 490 | 1000 | 360 | 1200 | 430 | 600 | 130 | machine. |
| 16 | 1800 | 650 | 1100 | 420 | 800 | 300 | 1000 | 360 | 500 | 120 | (2) Speeds and feeds should be |
| 18 | 1600 | 580 | 1000 | 360 | 750 | 270 | 900 | 340 | 450 | 110 | reduced when slotting some |
| 20 | 1400 | 500 | 900 | 330 | 700 | 250 | 820 | 300 | 400 | 100 | stainless steels. |
| doc Shoulder | 1, | 5D | (3) In case of chatter first check the | ||||||||
| cutting woc | 0,1 | D | 0, | 05D | 0, | 1D | 0, | 05D | i cutting conditions. | ||
| doc Slotting | 1,0 | D | 0, | 2D | 0, | 3D | 0, | 2D |