Общий каталог Sumitomo 2018 - 2019 - страница 240
Навигация
 Общий каталог Sumitomo 2012
 Каталог Sumitomo резьбонарезной инструмент
 Каталог Sumitomo пластины с режущей кромкой-моноалмаз Sumicristal
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo запасные части
- Pages 3-6_CS6_EN_web
- A 1-20 insert selection EN_web
- B 1-14 grades_EN_web
- C01-17 inserts intro pages_EN_web
- C18-56 negative inserts_EN_web
- C57-86 positive inserts_EN_web
- D 1-46 tool holders_EN_web
- E 1-24 boring bars_EN_web
- F 1-48 grooving_thread tools_EN_web
- G 1-54 milling cutters_EN_web
- H 1-48 insert type endmills_EN_web
- J 1-24 new endmills_EN_web
- J 25-50 endmills_EN_web
- K 1-46 Multi-Drills_EN_web
- K 47-76 Multi-Drills_EN_web
- L 1-28 cbn_pcd grades_EN_web
- M 1-34 cbn_pcd inserts_EN_web
- M 35-56 SHM tools_EN_web
- N1-24 technical guidance_EN_web
- P 1-8 spare parts_neu_EN_web
- P 9-22 index_notes_EN_web
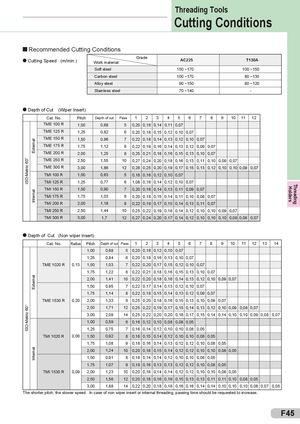
Cutting Conditions
Recommended Cutting Conditions
| Cutting Speed (m/min.) | Work material Grade | AC225 | T130A |
| Soft steel | 150 ~170 | 100 ~150 | |
| Carbon steel | 100 ~170 | 80 ~130 | |
| Alloy steel | 90 ~150 | 80 ~120 | |
| Stainless steel | 70 ~140 | - |
Depth of Cut (Wiper Insert)
| Cat. No. | D Pitch | epth of cut | Pass | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 10 | 11 | 12 | |||
| TME 100 R | 1,00 | 0,68 | 5 | 0,20 | 0,16 | 0,14 | 0,11 | 0,07 | |||||||||
| TME 125 R | 1,25 | 0,82 | 6 | 0,20 | 0,18 | 0,15 | 0,12 | 0,10 | 0,07 | ||||||||
| nal | TME 150 R | 1,50 | 0,96 | 7 | 0,22 | 0,18 | 0,14 | 0,13 | 0,12 | 0,10 | 0,07 | ||||||
| xter | TME 175 R | 1,75 | 1,12 | 8 | 0,22 | 0,19 | 0,16 | 0,14 | 0,13 | 0,12 | 0,09 | 0,07 | |||||
| E | TME 200 R | 2,00 | 1,25 | 8 | 0,25 | 0,21 | 0,18 | 0,16 | 0,15 | 0,13 | 0,10 | 0,07 | |||||
| 60° | TME 250 R | 2,50 | 1,55 | 10 | 0,27 | 0,24 | 0,20 | 0,18 | 0,16 | 0,13 | 0,11 | 0,10 | 0,09 0,07 | ||||
| tric | TME 300 R | 3,00 | 1,86 | 12 | 0,28 | 0,25 | 0,20 | 0,19 | 0,17 | 0,15 | 0,13 | 0,12 | 0,10 0,10 | 0,09 | 0,07 | ||
| -Me | TMI 100 R | 1,00 | 0,63 | 5 | 0,18 | 0,16 | 0,12 | 0,10 | 0,07 | ||||||||
| ISO | TMI 125 R | 1,25 | 0,77 | 6 | 1,08 | 0,16 | 0,14 | 0,12 | 0,10 | 0,07 | |||||||
| al | TMI 150 R | 1,50 | 0,90 | 7 | 0,20 | 0,16 | 0,14 | 0,13 | 0,11 | 0,09 | 0,07 | ||||||
| tern | TMI 175 R | 1,75 | 1,03 | 8 | 0,20 | 0,18 | 0,15 | 0,14 | 0,11 | 0,10 | 0,08 | 0,07 | |||||
| In | TMI 200 R | 2,00 | 1,18 | 8 | 0,22 | 0,19 | 0,17 | 0,15 | 0,14 | 0,13 | 0,11 | 0,07 | |||||
| TMI 250 R | 2,50 | 1,44 | 10 | 0,25 | 0,22 | 0,19 | 0,16 | 0,14 | 0,12 | 0,10 | 0,10 | 0,09 0,07 | |||||
| Dept | TMI 300 R h of Cut (Non | 3,00 wiper insert) | 1,7 | 12 | 0,27 | 0,24 | 0,20 | 0,17 | 0,14 | 0,12 | 0,10 | 0,10 | 0,10 0,09 | 0,06 | 0,07 | ||
| Cat. No. | Radius Pitch | Depth of cut | Pass | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 10 | 11 | 12 | 13 | 14 | |
| 1,00 | 0,68 | 5 | 0,20 | 0,16 | 0,12 | 0,10 | 0,07 | ||||||||||
| 1,25 | 0,84 | 6 | 0,20 | 0,18 | 0,16 | 0,13 | 0,10 | 0,07 | |||||||||
| TME 1020 R | 0,13 1,50 | 1,03 | 7 | 0,22 | 0,20 | 0,17 | 0,15 | 0,12 | 0,10 | 0,07 | |||||||
| l | 1,75 | 1,22 | 8 | 0,22 | 0,21 | 0,18 | 0,16 | 0,15 | 0,13 | 0,10 | 0,07 | ||||||
| rna | 2,00 | 1,41 | 10 | 0,22 | 0,20 | 0,18 | 0,16 | 0,14 | 0,13 | 0,12 | 0,10 | 0,09 0,07 | |||||
| Exte | 1,50 | 0,95 | 7 | 0,22 | 0,17 | 0,14 | 0,13 | 0,12 | 0,10 | 0,07 | |||||||
| 1,75 | 1,14 | 8 | 0,22 | 0,18 | 0,15 | 0,14 | 0,13 | 0,12 | 0,09 | 0,07 | |||||||
| TME 1530 R | 0,20 2,00 | 1,33 | 9 | 0,25 | 0,20 | 0,18 | 0,16 | 0,15 | 0,13 | 0,10 | 0,09 | 0,07 | |||||
| 60° | 2,50 | 1,71 | 12 | 0,25 | 0,22 | 0,19 | 0,17 | 0,15 | 0,14 | 0,13 | 0,12 | 0,10 0,09 | 0,08 | 0,07 | |||
| etric | 3,00 | 2,09 | 14 | 0,25 | 0,22 | 0,20 | 0,20 | 0,18 | 0,17 | 0,15 | 0,14 | 0,14 0,10 | 0,10 | 0,09 | 0,08 | 0,07 | |
| -M | 1,00 | 0,59 | 6 | 0,16 | 0,12 | 0,10 | 0,08 | 0,08 | 0,05 | ||||||||
| ISO | 1,25 | 0,75 | 7 | 0,16 | 0,14 | 0,12 | 0,10 | 0,10 | 0,08 | 0,05 | |||||||
| TMI 1020 R | 0,06 1,50 | 0,92 | 8 | 0,18 | 0,15 | 0,14 | 0,12 | 0,10 | 0,10 | 0,08 | 0,05 | ||||||
| 1,75 | 1,08 | 9 | 0,18 | 0,16 | 0,14 | 0,13 | 0,12 | 0,12 | 0,10 | 0,08 | 0,05 | ||||||
| rnal | 2,00 | 1,24 | 10 | 0,20 | 0,18 | 0,15 | 0,14 | 0,12 | 0,12 | 0,10 | 0,10 | 0,08 0,05 | |||||
| Inte | 1,50 | 0,91 | 8 | 0,18 | 0,14 | 0,14 | 0,12 | 0,10 | 0,10 | 0,08 | 0,05 | ||||||
| 1,75 | 1,07 | 9 | 0,18 | 0,16 | 0,13 | 0,13 | 0,12 | 0,12 | 0,10 | 0,08 | 0,05 | ||||||
| TMI 1530 R | 0,09 2,00 | 1,23 | 10 | 0,20 | 0,18 | 0,14 | 0,14 | 0,12 | 0,12 | 0,10 | 0,10 | 0,08 0,05 | |||||
| 2,50 | 1,56 | 12 | 0,20 | 0,18 | 0,16 | 0,16 | 0,15 | 0,13 | 0,13 | 0,11 | 0,11 0,10 | 0,08 | 0,05 | ||||
| 3,00 | 1,88 | 14 | 0,22 | 0,20 | 0,18 | 0,18 | 0,16 | 0,16 | 0,14 | 0,14 | 0,10 0,10 | 0,10 | 0,08 | 0,07 | 0,05 |
The shorter pitch, the slower speed. In case of non wiper insert or internal threading, passing time should be requested to increase.