Общий каталог Sumitomo 2018 - 2019 - страница 10
Навигация
 Общий каталог Sumitomo 2012
 Каталог Sumitomo резьбонарезной инструмент
 Каталог Sumitomo пластины с режущей кромкой-моноалмаз Sumicristal
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo запасные части
- Pages 3-6_CS6_EN_web
- A 1-20 insert selection EN_web
- B 1-14 grades_EN_web
- C01-17 inserts intro pages_EN_web
- C18-56 negative inserts_EN_web
- C57-86 positive inserts_EN_web
- D 1-46 tool holders_EN_web
- E 1-24 boring bars_EN_web
- F 1-48 grooving_thread tools_EN_web
- G 1-54 milling cutters_EN_web
- H 1-48 insert type endmills_EN_web
- J 1-24 new endmills_EN_web
- J 25-50 endmills_EN_web
- K 1-46 Multi-Drills_EN_web
- K 47-76 Multi-Drills_EN_web
- L 1-28 cbn_pcd grades_EN_web
- M 1-34 cbn_pcd inserts_EN_web
- M 35-56 SHM tools_EN_web
- N1-24 technical guidance_EN_web
- P 1-8 spare parts_neu_EN_web
- P 9-22 index_notes_EN_web
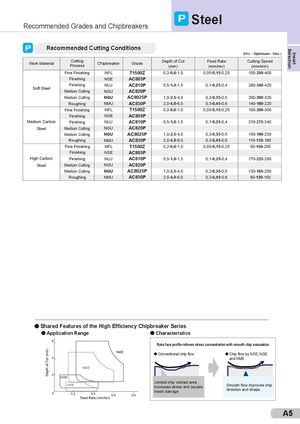
Recommended Cutting Conditions
| (Min. -Optimum- Max.) | ||||||
| Work Material | Cutting Process | Chipbreaker | Grade | Depth of Cut (mm) | Feed Rate (mm/rev) | Cutting Speed (mm/min) |
| Fine Finishing | NFL | T1500Z | 0,2-0,6-1,0 | 0,05-0,15-0,25 | 100-250-400 | |
| Finishing | NSE | AC805P | ||||
| Soft Steel | Finishing | NLU | AC810P | 0,5-1,0-1,5 | 0,1-0,25-0,4 | 260-340-420 |
| Medium Cutting | NGU | AC820P | ||||
| Medium Cutting | NGU | AC8025P | 1,0-2,5-4,0 | 0,2-0,35-0,5 | 200-260-320 | |
| Roughing | NMU | AC830P | 2,0-4,0-6,0 | 0,3-0,45-0,6 | 140-180-220 | |
| Fine Finishing | NFL | T1500Z | 0,2-0,6-1,0 | 0,05-0,15-0,25 | 100-200-300 | |
| Finishing | NSE | AC805P | ||||
| Medium Carbon | Finishing | NLU | AC810P | 0,5-1,0-1,5 | 0,1-0,25-0,4 | 210-275-340 |
| Steel | Medium Cutting | NGU | AC820P | |||
| Medium Cutting | NGU | AC8025P | 1,0-2,5-4,0 | 0,2-0,35-0,5 | 150-190-230 | |
| Roughing | NMU | AC830P | 2,0-4,0-6,0 | 0,3-0,45-0,6 | 110-135-160 | |
| Fine Finishing | NFL | T1500Z | 0,2-0,6-1,0 | 0,05-0,15-0,25 | 50-150-250 | |
| Finishing | NSE | AC805P | ||||
| High Carbon | Finishing | NLU | AC810P | 0,5-1,0-1,5 | 0,1-0,25-0,4 | 170-225-280 |
| Steel | Medium Cutting | NGU | AC820P | |||
| Medium Cutting | NGU | AC8025P | 1,0-2,5-4,0 | 0,2-0,35-0,5 | 130-165-200 | |
| Roughing | NMU | AC830P | 2,0-4,0-6,0 | 0,3-0,45-0,6 | 90-120-150 |
l Shared Features of the High Efficiency Chipbreaker Series
l Application Range l Characteristics
6 Rake face profile relieves stress concentration with smooth chip evacuation
NME Conventional chip flow Chip flow by NSE, NGE
l l 4 and NME NGE 2
NSE Limited chip contact area
| NFE | increases stress and causes | Smooth flow improves chip |
| insert damage | direction and shape. |
0 0,2 0,4 0,6 0,8