Каталог Stellram фрез со сменными пластинами - страница 226
Навигация
 Каталог Stellram твердосплавные цельные фрезы
 Каталог Stellram токарный инструмент
 Каталог Stellram системы со сменными пластинами для фрезерования с высокими подачами
 Каталог Stellram высокопроизводительные фрезерные системы
 Каталог Stellram материалы и сплавы
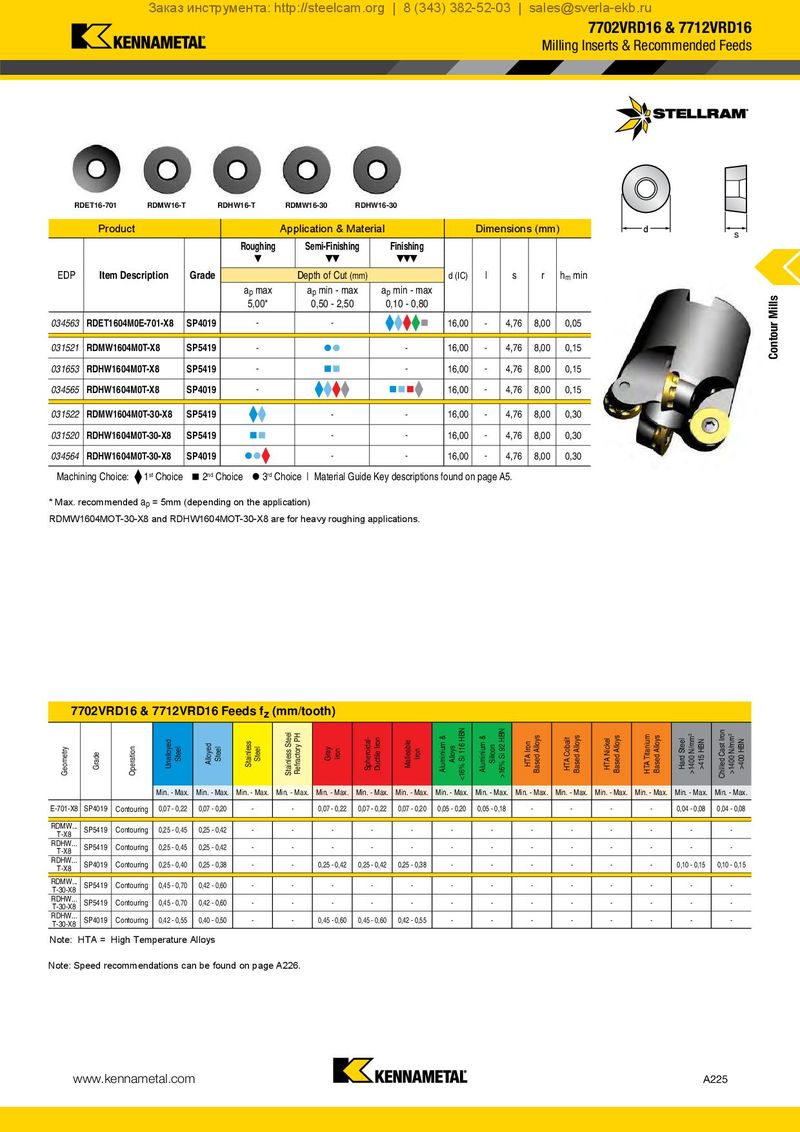
| R | DET16-701 RDMW16- | T RD | HW16-T R | DMW16-30 RDH | W16-30 | |||||
| Product | A | pplication & Mate | rial | Dim | ension | s (mm | ) | |||
| Roughing | Semi-Finishing | Finishing | ||||||||
| EDP | Item Description | Grade | Depth of Cut(mm) | d (IC) | l | s | r | hmmin | ||
| apmax 5,00 | apmin - max 0,50 - 2,50 | apmin - max 0,10 - 0,80 | ||||||||
| 034563 | RDET1604M0E-701-X8 | SP4019 | - | - | 16,00 | - | 4,76 | 8,00 | 0,05 | |
| 031521 | RDMW1604M0T-X8 | SP5419 | - | - | 16,00 | - | 4,76 | 8,00 | 0,15 | |
| 031653 | RDHW1604M0T-X8 | SP5419 | - | - | 16,00 | - | 4,76 | 8,00 | 0,15 | |
| 034565 | RDHW1604M0T-X8 | SP4019 | - | 16,00 | - | 4,76 | 8,00 | 0,15 | ||
| 031522 | RDMW1604M0T-30-X8 | SP5419 | - | - | 16,00 | - | 4,76 | 8,00 | 0,30 | |
| 031520 | RDHW1604M0T-30-X8 | SP5419 | - | - | 16,00 | - | 4,76 | 8,00 | 0,30 | |
| 034564 | RDHW1604M0T-30-X8 | SP4019 | - | - | 16,00 | - | 4,76 | 8,00 | 0,30 |
s
Machining Choice: 1st Choice 2nd Choice 3rd Choice | Material Guide Key descriptions found on page A5.
* Max. recommended ap = 5mm (depending on the application)
RDMW1604MOT-30-X8 and RDHW1604MOT-30-X8 are for heavy roughing applications.
7702VRD16 & 7712VRD16 Feeds fz (mm/tooth)
Alloyed Steel Gray Iron Spheroidal- Ductile Iron Hard Steel >1400 N/mm Stainless Steel Refractory PH Chilled Cast Iron >1400 N/mm Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max. Min. - Max.
| E-701-X8 SP4019 | Contouring | 0,07 - 0,22 | 0,07 - 0,20 | - | - | 0,07 - 0,22 | 0,07 - 0,22 | 0,07 - 0,20 | 0,05 - 0,20 | 0,05 - 0,18 | - | - | - | - | 0,04 - 0,08 | 0,04 - 0,08 | |||
| RDMW... SP5419 | Contouring | 0,25 - 0,45 | 0,25 - 0,42 | - | - | - | - | - | - | - | - | - | - | - | - | - | |||
| T-X8 | |||||||||||||||||||
| RDHW... | SP5419 Contouring | 0,25 - 0,45 | 0,25 - 0,42 | - | - | - | - | - | - | - | - | - | - | - | - | - | |||
| T-X8 | |||||||||||||||||||
| RDHW... | SP4019 Contouring | 0,25 - 0,40 | 0,25 - 0,38 | - | - | 0,25 - 0,42 | 0,25 - 0,42 | 0,25 - 0,38 | - | - | - | - | - | - | 0,10 - 0,15 | 0,10 - 0,15 | |||
| T-X8 | |||||||||||||||||||
| RDMW... | Contouring | 0,45 - 0,70 | 0,42 - 0,60 | - | - | - | - | - | - | - | - | - | - | - | - | - | |||
| T-30-X8 SP5419 | |||||||||||||||||||
| RDHW... | Contouring | 0,45 - 0,70 | 0,42 - 0,60 | - | - | - | - | - | - | - | - | - | - | - | - | - | |||
| T-30-X8 SP5419 | |||||||||||||||||||
| RDHW... | Contouring | 0,42 - 0,55 | 0,40 - 0,50 | - | - | 0,45 - 0,60 | 0,45 - 0,60 | 0,42 - 0,55 | - | - | - | - | - | - | - | - |
T-30-X8 SP4019 Note: HTA = High Temperature Alloys Note: Speed recommendations can be found on page A226.