Общий каталог SGS 2021 - страница 22
Навигация
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS фрезы для труднообрабатываемых материалов Series 33
 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS фрезы для обработки пластика PCR series
 Каталог SGS шестизубые фрезы T-carb
 Каталог SGS монолитный инструмент из композитных материалов
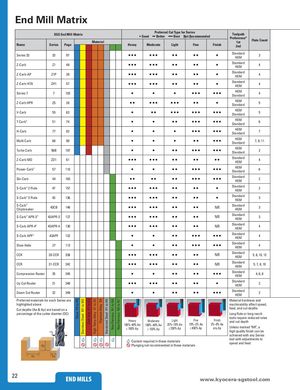
End Mill Matrix
| SGS E | nd Mill | Matrix | • G | Preferr ood •• Bette | ed Cut Type for r ••• BestN | Series ot Recommend | ed | Toolpath Preference | Flute Count | |||
| Name | Series | Page | Material | Heavy | Moderate | Light | Fine | Finish | 1st 2nd | |||
| Series 33 | 33 | 97 | • • • | • • • | • • | • • | • | Standard HEM | 3 | |||
| Z-Carb | Z1 | 49 | • • • | • • • | • • | • • | • | Standard HEM | 4 | |||
| Z-Carb-AP | Z1P | 39 | • • • | • • • | • • | • • | • | Standard HEM | 4 | |||
| Z-Carb-HTA | ZH1 | 57 | • • • | • • • | • • | • • | • | Standard HEM | 4 | |||
| Series 7 | 7 | 103 | • | • | • | • • • | • • • | HEM Standard | 4 | |||
| Z-Carb HPR | Z5 | 28 | • • | • • • | • • • | • • | • | HEM Standard | 5 | |||
| V-Carb | 55 | 63 | • | • • | • • • | • • • | • • • | HEM Standard | 5 | |||
| T-Carb ® | 51 | 74 | • | • | • • | • • • | • • • | HEM Standard | 6 | |||
| H-Carb | 77 | 82 | • | • | • | • • • | • • • | HEM Standard | 7 | |||
| Multi Carb | 66 | 90 | • | • | • | • • | • • • | HEM Standard | 7, 9, 11 | |||
| Turbo Carb | 56B | 107 | • | • | • • | • • • | • • • | HEM Standard | 2 | |||
| Z-Carb-MD | ZD1 | 61 | • • • | • • • | • • | • • | • • | Standard HEM | 4 | |||
| Power-Carb ® | 57 | 110 | • | • | • • | • • • | • • • | HEM Standard | 6 | |||
| Ski-Carb | 44 | 163 | • • | • • | • • | • • • | • • • | Standard HEM | 2 | |||
| S-Carb ®2 Flute | 47 | 157 | • • • | • • • | • • | • • | • | Standard HEM | 2 | |||
| S-Carb ®3 Flute | 43 | 136 | • • • | • • • | • • | • • | • | Standard HEM | 3 | |||
| S-Carb ® Chipbreaker | 43CB | 146 | • • • | • • • | • • | • • | NR | Standard HEM | 3 | |||
| S-Carb ®APR-3 ® | 43APR-3 | 127 | • • • | • • • | • • | • • | NR | Standard HEM | 3 | |||
| S-Carb APR-4 ® | 43APR-4 | 130 | • • • | • • • | • • | • • | NR | Standard HEM | 4 | |||
| S-Carb APF ® | 43APF | 132 | • | • | • • | • • • | • • • | Standard HEM | 4 | |||
| Slow Helix | 27 | 113 | • | • | • • | • • • | • • • | Standard HEM | 4 | |||
| CCR | 20-CCR | 338 | • • • | • • • | • • | • • | NR | Standard HEM | 5, 8, 10, 12 | |||
| CCR | 31-CCR | 342 | • • • | • • • | • • | • • | NR | Standard HEM | 5, 7, 8, 10 | |||
| Compression Router | 25 | 345 | • | • | • • | • • | • • • | Standard HEM | 4, 6, 8 | |||
| Up Cut Router | 21 | 348 | • • • | • • • | • • | • • | • | Standard HEM | 2 | |||
| Down Cut Router | 22 | 349 | • | • | • • | • • | • • • | Standard HEM | 2 | |||
| Preferred materials f highlighted above | or each Seri | es are | 0 to P6 1 to M3 | 1 to K3 1 to S3 lloy S4 1 to H4 | 1 to N4 5 to N7 | Material hard machinability feed and cut | ness and affect speed, deths | |||||
| Cut depths (Ae & Ap) percentage of the cut | are based ter diamter | on a (DC) | eel P el M | on K oy S um A el H | us N us N | , Long flute or l | p ong reach | |||||
| St less Ste | Cast Ir Temp All Titani ened Ste | on Ferro on Ferro | Heavy 100%~40% Ae | Moderate 100%~40% Ae | Light 25%~10% Ae | Fine 10%~2% Ae | Finish 2%~0% Ae | tools require r and cut depth Unless marke | educed rates d "NR" a | |||
| Stain | High Hard | N N | ≤ 100% Ap | ≤ 150% Ap | ≤ 250% Ap | ≤ 450% Ap | any Ap | high quality fi achieved with | , nish can be any Series | |||
| Coolant Plunging | required in thes not recommen | e materials ded in these m | aterials | tool with adju speed and fee | stments to d |
Coolant Hole