Общий каталог SGS 2018 - страница 109
Навигация
 Каталог SGS шестизубые фрезы T-carb
 Каталог SGS микро инструмент 2021
 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS инструмент для обработки алюминия
 Общий каталог SGS 2015 на русском
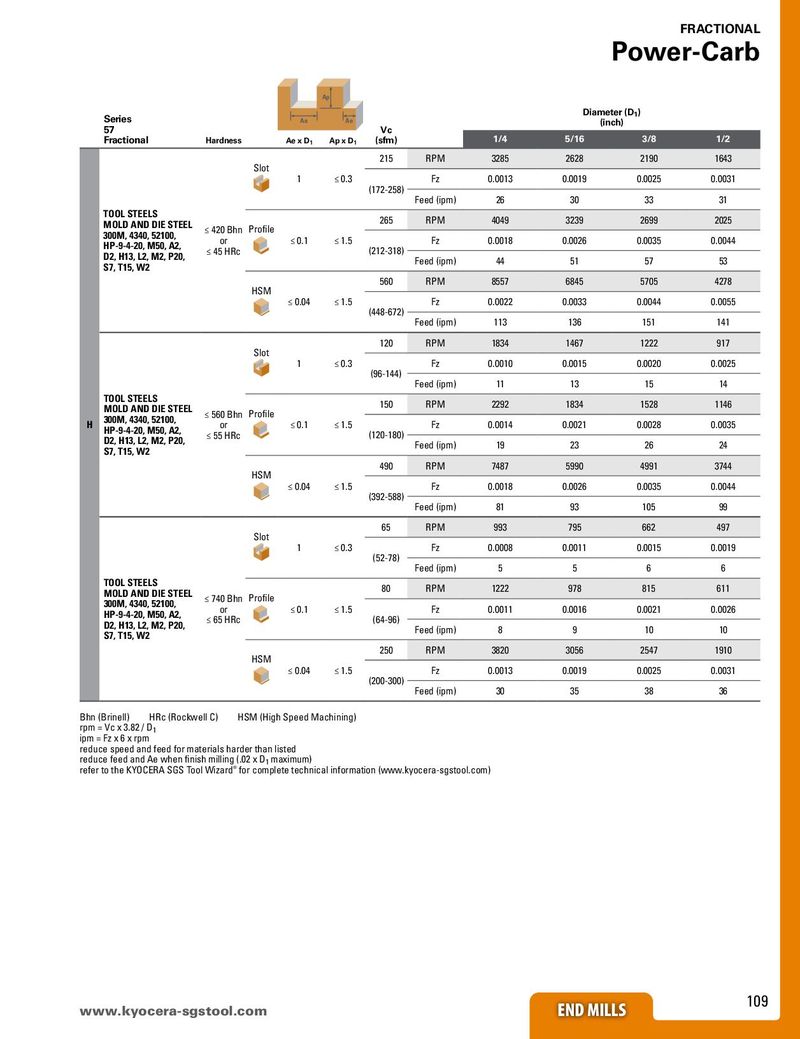
| Series 57 | Ae | Ap Ae | Vc | Diame (in | ter (D1) ch) | |||||
| Fractional | Hardness | Ae x D1 | Ap x D1 | (sfm) | 1/4 | 5/16 | 3/8 | 1/2 | ||
| Slot | 215 | RPM | 3285 | 2628 | 2190 | 1643 | ||||
| 1 | ≤ 0.3 | (172-258) | Fz | 0.0013 | 0.0019 | 0.0025 | 0.0031 | |||
| Feed (ipm) | 26 | 30 | 33 | 31 | ||||||
| TOOL STEELS MOLD AND DIE STEEL | ≤ 420 Bhn | Profile | 265 | RPM | 4049 | 3239 | 2699 | 2025 | ||
| 300M, 4340, 52100, HP-9-4-20, M50, A2, | or ≤ 45 HRc | ≤ 0.1 | ≤ 1.5 | (212-318) | Fz | 0.0018 | 0.0026 | 0.0035 | 0.0044 | |
| D2, H13, L2, M2, P20, S7, T15, W2 | Feed (ipm) | 44 | 51 | 57 | 53 | |||||
| HSM | 560 | RPM | 8557 | 6845 | 5705 | 4278 | ||||
| ≤ 0.04 | ≤ 1.5 | (448-672) | Fz | 0.0022 | 0.0033 | 0.0044 | 0.0055 | |||
| Feed (ipm) | 113 | 136 | 151 | 141 | ||||||
| Slot | 120 | RPM | 1834 | 1467 | 1222 | 917 | ||||
| 1 | ≤ 0.3 | (96-144) | Fz | 0.0010 | 0.0015 | 0.0020 | 0.0025 | |||
| Feed (ipm) | 11 | 13 | 15 | 14 | ||||||
| TOOL STEELS MOLD AND DIE STEEL | ≤ 560 Bhn | Profile | 150 | RPM | 2292 | 1834 | 1528 | 1146 | ||
| H 300M, 4340, 52100, HP-9-4-20, M50, A2, | or 55 HR | ≤ 0.1 | ≤ 1.5 | (120180) | Fz | 0.0014 | 0.0021 | 0.0028 | 0.0035 | |
| D2, H13, L2, M2, P20, S7, T15, W2 | ≤ c | - | Feed (ipm) | 19 | 23 | 26 | 24 | |||
| HSM | 490 | RPM | 7487 | 5990 | 4991 | 3744 | ||||
| ≤ 0.04 | ≤ 1.5 | (392-588) | Fz | 0.0018 | 0.0026 | 0.0035 | 0.0044 | |||
| Feed (ipm) | 81 | 93 | 105 | 99 | ||||||
| Slot | 65 | RPM | 993 | 795 | 662 | 497 | ||||
| 1 | ≤ 0.3 | (52-78) | Fz | 0.0008 | 0.0011 | 0.0015 | 0.0019 | |||
| Feed (ipm) | 5 | 5 | 6 | 6 | ||||||
| TOOL STEELS MOLD AND DIE STEEL | ≤ 740 Bh | Profile | 80 | RPM | 1222 | 978 | 815 | 611 | ||
| 300M, 4340, 52100, HP-9-4-20, M50, A2, | n or | ≤ 0.1 | ≤ 1.5 | Fz | 0.0011 | 0.0016 | 0.0021 | 0.0026 | ||
| D2, H13, L2, M2, P20, S7, T15, W2 | ≤ 65 HRc | (64-96) | Feed (ipm) | 8 | 9 | 10 | 10 | |||
| HSM | 250 | RPM | 3820 | 3056 | 2547 | 1910 | ||||
| ≤ 0.04 | ≤ 1.5 | (200-300) | Fz | 0.0013 | 0.0019 | 0.0025 | 0.0031 | |||
| Feed (ipm) | 30 | 35 | 38 | 36 |
Bhn (Brinell) HRc (Rockwell C) HSM (High Speed Machining) rpm = Vc x 3.82 / D 1 ipm = Fz x 6 x rpm reduce speed and feed for materials harder than listed reduce feed and Ae when finish milling (.02 x D maximum) 1 refer to the KYOCERA SGS Tool Wizard® for complete technical information (www.kyocera-sgstool.com)