Общий каталог SGS 2018 - страница 107
Навигация
 Каталог SGS шестизубые фрезы T-carb
 Каталог SGS микро инструмент 2021
 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS инструмент для обработки алюминия
 Общий каталог SGS 2015 на русском
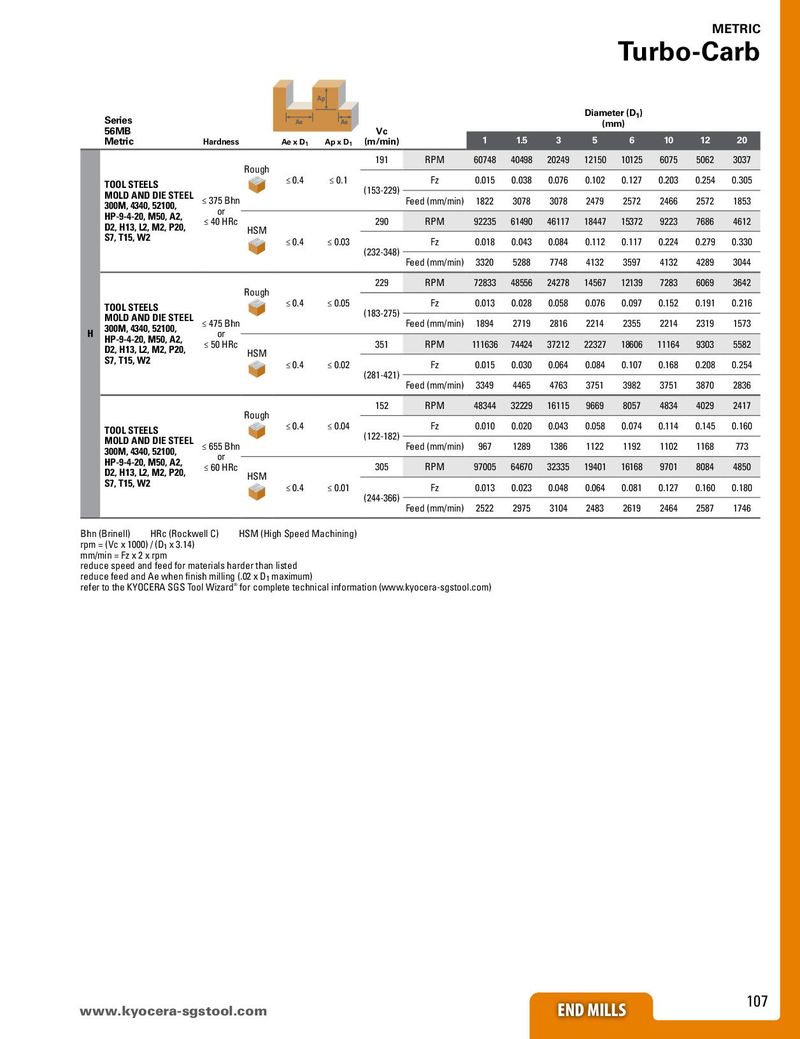
| Series 56MB | Ae | Ap Ae | Vc | Diamet (m | er (D1) m) | |||||||||
| Metric | Hardness | Ae x D1 | Ap x D1 | (m/min) | 1 | 1.5 | 3 | 5 | 6 | 10 | 12 | 20 | ||
| Rough | 191 | RPM | 60748 | 40498 | 20249 | 12150 | 10125 | 6075 | 5062 | 3037 | ||||
| TOOL STEELS | ≤ 0.4 | ≤ 0.1 | (153-229) | Fz | 0.015 | 0.038 | 0.076 | 0.102 | 0.127 | 0.203 | 0.254 | 0.305 | ||
| MOLD AND DIE STEEL 300M, 4340, 52100, | ≤ 375 Bhn | Feed (mm/min) | 1822 | 3078 | 3078 | 2479 | 2572 | 2466 | 2572 | 1853 | ||||
| HP-9-4-20, M50, A2, D2, H13, L2, M2, P20, | or ≤ 40 HRc | HSM | 290 | RPM | 92235 | 61490 | 46117 | 18447 | 15372 | 9223 | 7686 | 4612 | ||
| S7, T15, W2 | ≤ 0.4 | ≤ 0.03 | (232-348) | Fz | 0.018 | 0.043 | 0.084 | 0.112 | 0.117 | 0.224 | 0.279 | 0.330 | ||
| Feed (mm/min) | 3320 | 5288 | 7748 | 4132 | 3597 | 4132 | 4289 | 3044 | ||||||
| Rough | 229 | RPM | 72833 | 48556 | 24278 | 14567 | 12139 | 7283 | 6069 | 3642 | ||||
| TOOL STEELS | ≤ 0.4 | ≤ 0.05 | (183-275) | Fz | 0.013 | 0.028 | 0.058 | 0.076 | 0.097 | 0.152 | 0.191 | 0.216 | ||
| H MOLD AND DIE STEEL 300M, 4340, 52100, | ≤ 475 Bhn | Feed (mm/min) | 1894 | 2719 | 2816 | 2214 | 2355 | 2214 | 2319 | 1573 | ||||
| HP-9-4-20, M50, A2, D2, H13, L2, M2, P20, | or ≤ 50 HRc | HSM | 351 | RPM | 111636 | 74424 | 37212 | 22327 | 18606 | 11164 | 9303 | 5582 | ||
| S7, T15, W2 | ≤ 0.4 | ≤ 0.02 | (281-421) | Fz | 0.015 | 0.030 | 0.064 | 0.084 | 0.107 | 0.168 | 0.208 | 0.254 | ||
| Feed (mm/min) | 3349 | 4465 | 4763 | 3751 | 3982 | 3751 | 3870 | 2836 | ||||||
| Rouh | 152 | RPM | 48344 | 32229 | 16115 | 9669 | 8057 | 4834 | 4029 | 2417 | ||||
| TOOL STEELS | g | ≤ 0.4 | ≤ 0.04 | (122182) | Fz | 0.010 | 0.020 | 0.043 | 0.058 | 0.074 | 0.114 | 0.145 | 0.160 | |
| MOLD AND DIE STEEL 300M, 4340, 52100, | ≤ 655 Bhn | - | Feed (mm/min) | 967 | 1289 | 1386 | 1122 | 1192 | 1102 | 1168 | 773 | |||
| HP-9-4-20, M50, A2, D2, H13, L2, M2, P20, | or ≤ 60 HRc | HSM | 305 | RPM | 97005 | 64670 | 32335 | 19401 | 16168 | 9701 | 8084 | 4850 | ||
| S7, T15, W2 | ≤ 0.4 | ≤ 0.01 | Fz | 0.013 | 0.023 | 0.048 | 0.064 | 0.081 | 0.127 | 0.160 | 0.180 | |||
| (244-366) | ||||||||||||||
| Feed (mm/min) | 2522 | 2975 | 3104 | 2483 | 2619 | 2464 | 2587 | 1746 |
Bhn (Brinell) HRc (Rockwell C) HSM (High Speed Machining) rpm = (Vc x 1000) / (D x 3.14) 1 mm/min = Fz x 2 x rpm reduce speed and feed for materials harder than listed reduce feed and Ae when finish milling (.02 x D maximum) 1 refer to the KYOCERA SGS Tool Wizard® for complete technical information (www.kyocera-sgstool.com)