Общий каталог SGS 2018 - страница 105
Навигация
 Каталог SGS шестизубые фрезы T-carb
 Каталог SGS микро инструмент 2021
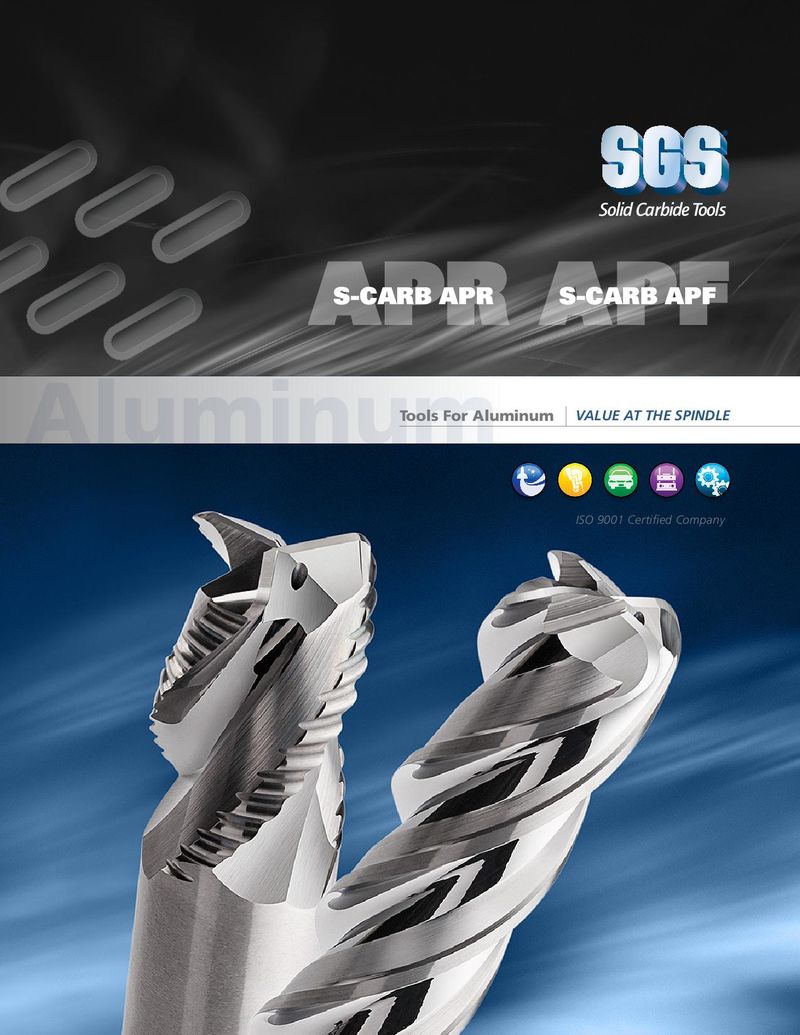 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS инструмент для обработки алюминия
 Общий каталог SGS 2015 на русском
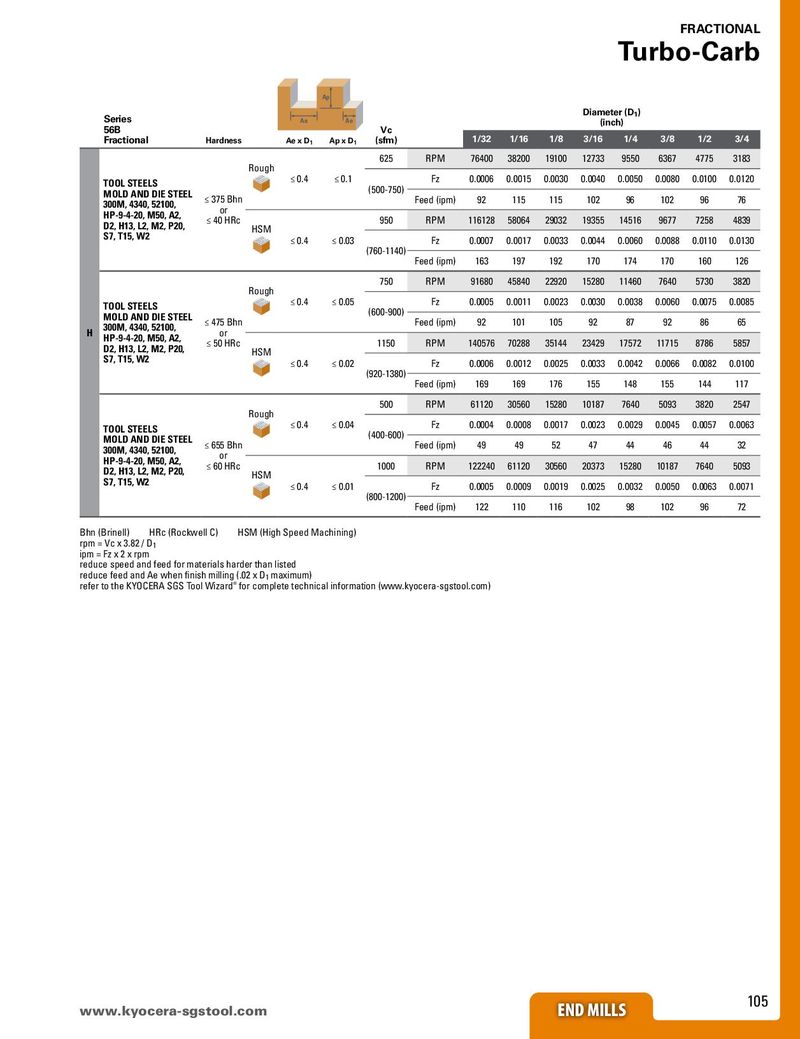
| Series 56B | Ae | Ap Ae | Vc | Diame (in | ter (D1) ch) | |||||||||
| Fractional | Hardness | Ae x D1 | Ap x D1 | (sfm) | 1/32 | 1/16 | 1/8 | 3/16 | 1/4 | 3/8 | 1/2 | 3/4 | ||
| Rough | 625 | RPM | 76400 | 38200 | 19100 | 12733 | 9550 | 6367 | 4775 | 3183 | ||||
| TOOL STEELS | ≤ 0.4 | ≤ 0.1 | (500-750) | Fz | 0.0006 | 0.0015 | 0.0030 | 0.0040 | 0.0050 | 0.0080 | 0.0100 | 0.0120 | ||
| MOLD AND DIE STEEL 300M, 4340, 52100, | ≤ 375 Bhn or | Feed (ipm) | 92 | 115 | 115 | 102 | 96 | 102 | 96 | 76 | ||||
| HP-9-4-20, M50, A2, D2, H13, L2, M2, P20, | ≤ 40 HRc | HSM | 950 | RPM | 116128 | 58064 | 29032 | 19355 | 14516 | 9677 | 7258 | 4839 | ||
| S7, T15, W2 | ≤ 0.4 | ≤ 0.03 | (760-1140) | Fz | 0.0007 | 0.0017 | 0.0033 | 0.0044 | 0.0060 | 0.0088 | 0.0110 | 0.0130 | ||
| Feed (ipm) | 163 | 197 | 192 | 170 | 174 | 170 | 160 | 126 | ||||||
| Rough | 750 | RPM | 91680 | 45840 | 22920 | 15280 | 11460 | 7640 | 5730 | 3820 | ||||
| TOOL STEELS | ≤ 0.4 | ≤ 0.05 | (600-900) | Fz | 0.0005 | 0.0011 | 0.0023 | 0.0030 | 0.0038 | 0.0060 | 0.0075 | 0.0085 | ||
| H MOLD AND DIE STEEL 300M, 4340, 52100, | ≤ 475 Bhn or | Feed (ipm) | 92 | 101 | 105 | 92 | 87 | 92 | 86 | 65 | ||||
| HP-9-4-20, M50, A2, D2, H13, L2, M2, P20, | ≤ 50 HRc | HSM | 1150 | RPM | 140576 | 70288 | 35144 | 23429 | 17572 | 11715 | 8786 | 5857 | ||
| S7, T15, W2 | ≤ 0.4 | ≤ 0.02 | (920-1380) | Fz | 0.0006 | 0.0012 | 0.0025 | 0.0033 | 0.0042 | 0.0066 | 0.0082 | 0.0100 | ||
| Feed (ipm) | 169 | 169 | 176 | 155 | 148 | 155 | 144 | 117 | ||||||
| Rough | 500 | RPM | 61120 | 30560 | 15280 | 10187 | 7640 | 5093 | 3820 | 2547 | ||||
| TOOL STEELS | ≤ 0.4 | ≤ 0.04 | (400600) | Fz | 0.0004 | 0.0008 | 0.0017 | 0.0023 | 0.0029 | 0.0045 | 0.0057 | 0.0063 | ||
| MOLD AND DIE STEEL 300M, 4340, 52100, | ≤ 655 Bhn | - | Feed (ipm) | 49 | 49 | 52 | 47 | 44 | 46 | 44 | 32 | |||
| HP-9-4-20, M50, A2, D2, H13, L2, M2, P20, | or ≤ 60 HRc | HSM | 1000 | RPM | 122240 | 61120 | 30560 | 20373 | 15280 | 10187 | 7640 | 5093 | ||
| S7, T15, W2 | ≤ 0.4 | ≤ 0.01 | Fz | 0.0005 | 0.0009 | 0.0019 | 0.0025 | 0.0032 | 0.0050 | 0.0063 | 0.0071 | |||
| (800-1200) | ||||||||||||||
| Feed (ipm) | 122 | 110 | 116 | 102 | 98 | 102 | 96 | 72 |
Bhn (Brinell) HRc (Rockwell C) HSM (High Speed Machining) rpm = Vc x 3.82 / D1 ipm = Fz x 2 x rpm reduce speed and feed for materials harder than listed reduce feed and Ae when finish milling (.02 x D1 maximum) refer to the KYOCERA SGS Tool Wizard® for complete technical information (www.kyocera-sgstool.com)