Каталог SGS инструмент для сверления - страница 4
Навигация
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS высокопроизводительные фрезы для чистовой обработки Multi-carb
 Каталог SGS микроинструмент
 Каталог SGS микро инструмент 2021
 Каталог SGS монолитный инструмент из композитных материалов
 Каталог SGS фрезы для алюминия S-carb
BLIND HOLE THROUGH HOLE CROSS HOLE PRECAST HOLE INTERRUPTIONS
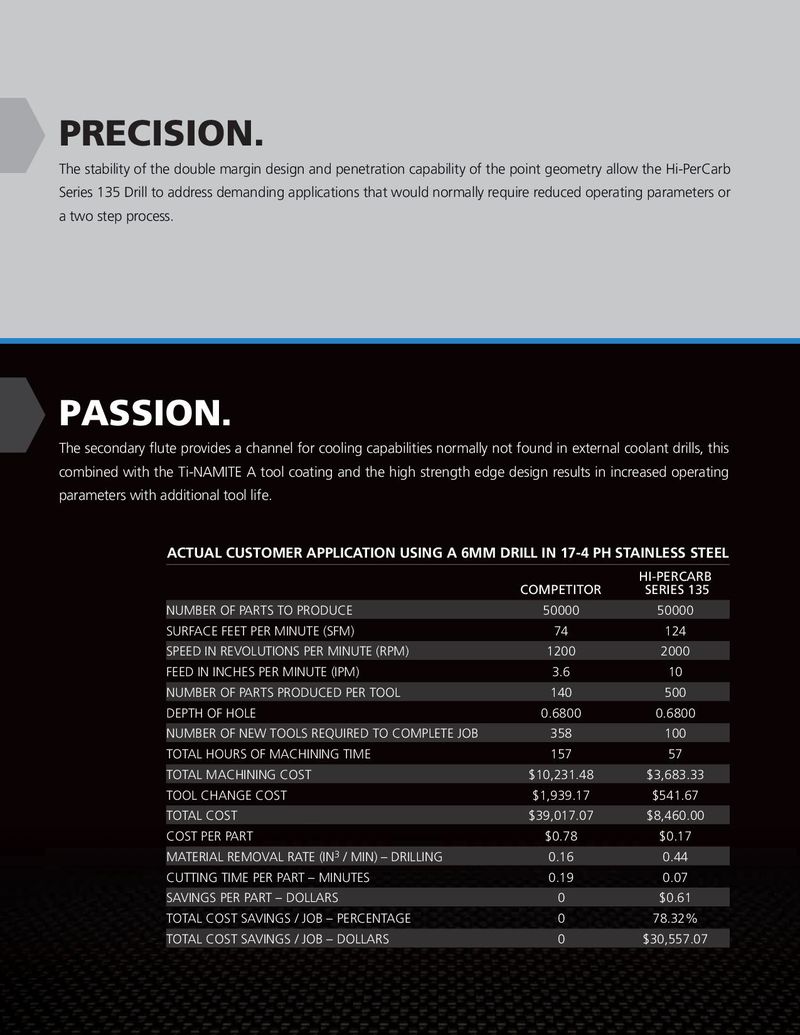
PRECISION. The stability of the double margin design and penetration capability of the point geometry allow the Hi-PerCarb Series 135 Drill to address demanding applications that would normally require reduced operating parameters or a two step process.
PASSION.
| The secondary flute provides a channel for cooling capabilities normally not found in external coolant drills, this | $0.02 | $0.005 | ||
| combined with the Ti-NAMITE A tool coating and the high strength edge design results in increased operating | (3%) | (3%) | ||
| $0.15 | $0.03 | |||
| parameters with additional tool life. |
| (19%) | (19%) | TOOL COST | ||
| $0.23 | $0.05 |
| ORIGINAL | NEW | MACHINING COST |
| (30%) | (30%) | |
| TOTAL COST | TOTAL COST | |
| COOLANT COST | ||
| ACTUAL CUSTOMER APPLICATION USING A 6MM DRILL IN 17-4 PH STAINLESS STEEL TO DRILL | TO DRILL | |
| $0.20 PER PART | $0.04 PER PART | MACHINE DOWNTIME COST |
| COMPETITOR | HI-PERCARB SERIES 135 | |
| NUMBER OF PARTS TO PRODUCE | 50000 | 50000 |
| SURFACE FEET PER MINUTE (SFM) | 74 | 124 |
| SPEED IN REVOLUTIONS PER MINUTE (RPM) | 1200 | 2000 |
| FEED IN INCHES PER MINUTE (IPM) | 3.6 | 10 |
| NUMBER OF PARTS PRODUCED PER TOOL | 140 | 500 |
| DEPTH OF HOLE | 0.6800 | 0.6800 |
| NUMBER OF NEW TOOLS REQUIRED TO COMPLETE JOB | 358 | 100 |
| TOTAL HOURS OF MACHINING TIME | 157 | 57 |
| TOTAL MACHINING COST | $10,231.48 | $3,683.33 |
| TOOL CHANGE COST | $1,939.17 | $541.67 |
| TOTAL COST | $39,017.07 | $8,460.00 |
| COST PER PART | $0.78 | $0.17 |
| MATERIAL REMOVAL RATE (IN3/ MIN) – DRILLING | 0.16 | 0.44 |
| CUTTING TIME PER PART – MINUTES | 0.19 | 0.07 |
| SAVINGS PER PART – DOLLARS | 0 | $0.61 |
| TOTAL COST SAVINGS / JOB – PERCENTAGE | 0 | 78.32% |
| TOTAL COST SAVINGS / JOB – DOLLARS | 0 | $30,557.07 |
(25%) (25%) TOOL CHANGE COST
$0.12 $0.03 ADMINISTRATIVE COST
TOOL COST REDUCED BY MACHINE DOWNTIME COST REDUCED BY
(14.86%) TOTAL PER PART to issue resulting in improved administrative cost and reduced tooling cost per job.
(19.55%) (79%) largest portion of the savings.
$0.10 With a tool life of 500 parts compared to 140 parts or a 357% improvement in tool life
in the cut and a reduced use of coolant.