Каталог Seco токарная обработка - страница 712
Навигация
 Каталог Seco оснастка и вспомогательный инструмент
 Каталог Seco обработка отверстий
 Каталог Seco новинки 2020
 Каталог Seco цельные концевые фрезы
 Каталог Seco фрезерование
- Содержание
- Алфавитно-цифровой указатель
- Точение ISO
- Обозначения
- обозначения по ISO
- Информация
- Диапазон продукции
- Обзор применений
- Державки
- Адаптеры
- Пластины
- MDT
- Общая информация
- Обзор применений
- Обозначения
- Диапазон продукции
- Державки
- Пластины
- Mini-Shaft™
- Обработка канавок
- Отрезка 150.10
- X4
- Зажимные узлы
- Комплектующие и дополнительные части
- Классификация обрабатываемых материалов, SMG
- Декларация о соответствии
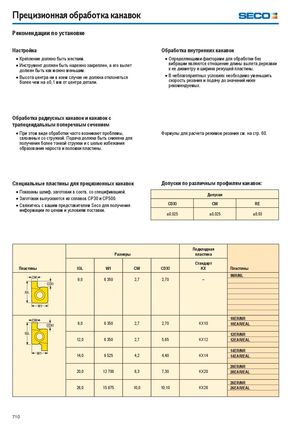
Рекомендации по установке
Настройка Обработка внутренних канавок
- Крепление должно быть жестким.
- Определяющими факторами для обработки без
- Инструмент должен быть надежно закреплен, а его вылет вибрации являются отношение длины вылета державки должен быть как можно меньшим. к ее диаметру и ширина режущей пластины.
- Высота центра ни в коем случае не должна отклоняться
- В неблагоприятных условиях необходимо уменьшить
более чем на ±0,1 мм от центра детали. скорость резания и подачу до значений ниже
рекомендуемых.
Обработка радиусных канавок и канавок с
трапецеидальным поперечным сечением
- При этом виде обработки часто возникают проблемы, Формулы для расчета режимов резания см. на стр. 60. связанные со стружкой. Подача должна быть снижена для получения более тонкой стружки и с целью избежания образования нароста и поломки пластины.
Специальные пластины для прецизионных канавок Допуски по различным профилям канавок:
- Показаны шлиф. заготовки в соотв. со спецификацией.
| Допуски | ||
| CDXI | CW | RE |
| ±0,025 | ±0,025 | ±0,03 |
- Заготовки выпускаются из сплавов CP30 и CP500. информации по ценам и условиям поставки.
| Разм | еры | Подкладная пластина | ||||
| Пластины | IGL | W1 | CW | CDXI | Стандарт KX | Пластины |
| 9,0 | 6 350 | 2,7 | 2,70 | – | 9NR/NL | |
| 9,0 | 6 350 | 2,7 | 2,70 | KX10 | 10ER/NR 10EAR/EAL | |
| 12,0 | 6 350 | 2,7 | 5,65 | KX12 | 12ER/NR 12EAR/EAL | |
| 14,0 | 9 525 | 4,2 | 4,40 | KX14 | 14ER/NR 14EAR/EAL | |
| 20,0 | 12 700 | 6,3 | 7,30 | KX20 | 20ER/NR 20EAR/EAL | |
| 26,0 | 15 875 | 10,0 | 10,10 | KX26 | 26ER/NR 26EAR/EAL |