Каталог Seco фрезерование - страница 205
Навигация
 Каталог Seco цельные концевые фрезы
 Каталог Seco новинки 2020
 Каталог Seco резьбонарезание
 Каталог Seco оснастка и вспомогательный инструмент
 Каталог Seco токарная обработка
- Содержание
- Общая информация по фрезам
- Общая информация по пластинам
- Информация по стандарту ISO
- Фрезы для фрезерования уступов и пазов
- Спиральные (кукурузные) фрезы
- Торцевые фрезы
- Дисковые фрезы
- Фрезы для обработки врезанием
- Фрезы для объемного фрезерования
- Фрезы для больших подач
- Minimaster® Plus
- Minimaster
- Прочие фрезы
- Пластины
- Режимы резания
- Machining data
- SMG
- Декларация о соответствии
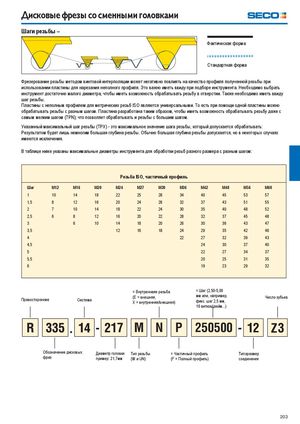
Шаги резьбы –
Фактическая форма
Стандартная форма
Фрезерование резьбы методом винтовой интерполяции может негативно повлиять на качество профиля полученной резьбы при
использовании пластины для нарезания неполного профиля. Это важно иметь ввиду при подборе инструмента. Необходимо выбрать инструмент достаточно малого диаметра, чтобы иметь возможность обрабатывать резьбу в отверстии. Также необходимо иметь ввиду шаг резьбы.
Пластины с неполным профилем для метрических резьб ISO являются универсальными. То есть при помощи одной пластины можно
обрабатывать резьбы с разным шагом. Пластина разработана таким образом, чтобы иметь возможность обрабатывать резьбу даже с самым мелким шагом (TPN); что позволяет обрабатывать и резьбы с большим шагом. Указанный максимальный шаг резьбы (TPX) - это максимальное значение шага резьбы, который допускается обрабатывать: Результатом будет лишь немногим большая глубина резьбы. Обычно большая глубина резьбы допускается, но в некоторых случаях имеются исключения. В таблице ниже указаны максимальные диаметры инструмента для обработки резьб разного размера с разным шагом:
| Рез | ьба ISO, час | тичный | профиль | |||||||
| Шаг | M12 | M16 M20 | M24 | M27 | M30 | M36 | M42 | M48 | M56 | M60 |
| 1 | 10 | 14 18 | 22 | 25 | 28 | 34 | 40 | 45 | 53 | 57 |
| 1,5 | 8 | 12 16 | 20 | 24 | 26 | 32 | 37 | 43 | 51 | 55 |
| 2 | 7 | 10 14 | 18 | 22 | 24 | 30 | 35 | 40 | 48 | 52 |
| 2,5 | 6 | 8 12 | 16 | 20 | 22 | 28 | 32 | 37 | 45 | 48 |
| 3 | 6 10 | 14 | 18 | 20 | 26 | 30 | 36 | 43 | 47 | |
| 3,5 | 12 | 16 | 18 | 24 | 29 | 35 | 42 | 46 | ||
| 4 | 22 | 27 | 32 | 39 | 43 | |||||
| 4,5 | 24 | 30 | 37 | 40 | ||||||
| 5 | 22 | 27 | 34 | 37 | ||||||
| 5,5 | 20 | 25 | 31 | 35 | ||||||
| 6 | 19 | 23 | 29 | 32 | ||||||
| = Внутренн | аяя резьба | = Шаг (2,50 | -5,00 | |||||||
| Правостор | онние | Система | (E = внешн X = внутре | яя, нняя/внешн | яя) | мм или, на фикс. шаг 2 | пример, ,5 мм, | Число зубьев | ||
| 16 витков/д | юйм...) | |||||||||
| N | P | 250 | 500 | |||||||
| Обозначение д фрез | исковых Диа при | метр головки мер: 21,7мм | Тип резьбы (W и UN) | = Частичны (F = Полны | й профиль й профиль) | Типоразмер соединения |