Общий каталог OSG 2018 - 2019 - страница 150
Навигация
 Общий каталог OSG русский
 Общий каталог Somta
EXOCARB® XH
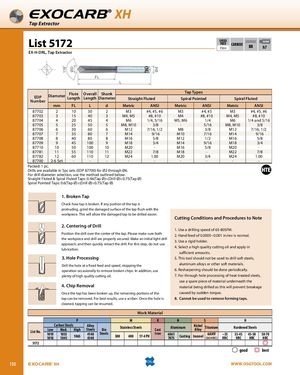
Извлекатель метчиков
Каталог 5172
EX-H-DRL, Извлекатель метчиков
| Номер EDP | Диаметр, мм | Длина спирали (FL) | Общая длина (L) | Диаметр хвостовика (d) | Прямые спиральные | Спиральные остроконечные | Спиральные канавочные | |||
|---|---|---|---|---|---|---|---|---|---|---|
| Метрические | ANSI | Метрические | ANSI | Метрические | ANSI | |||||
| 87702 | 2 | 10 | 30 | 2 | M3 | #4, #5, #6 | M3 | #4, #5 | M3 | #4, #5, #6 |
| 87703 | 3 | 15 | 40 | 3 | M4, M5 | #8, #10 | M4 | #8, #10 | M4, M5 | #8, #10 |
| 87704 | 4 | 20 | 45 | 4 | M6 | 1/4, 5/16 | M5, M6 | 1/4 | M6 | 1/4 и 5/16 |
| 87705 | 5 | 25 | 50 | 5 | M8, M10 | 3/8 | – | 5/16 | M8, M10 | 3/8 |
| 87706 | 6 | 30 | 60 | 6 | M12 | 7/16, 1/2 | M8 | 3/8 | M12 | 7/16, 1/2 |
| 87707 | 7 | 35 | 80 | 7 | M14 | 9/16 | M10 | 7/16 | M14 | 9/16 |
| 87708 | 8 | 40 | 80 | 8 | M16 | 5/8 | M12 | 1/2 | M16 | 5/8 |
| 87709 | 9 | 45 | 100 | 9 | M18 | 3/4 | M14 | 9/16 | M18 | 3/4 |
| 87710 | 10 | 50 | 100 | 10 | M20 | – | M16 | 5/8 | M20 | – |
| 87781 | 11 | 55 | 110 | 11 | M22 | 7/8 | M18 | – | M22 | 7/8 |
| 87782 | 12 | 60 | 110 | 12 | M24 | 1.00 | M20 | 3/4 | M24 | 1.00 |
| 87700 | Набор 2–6 | – | – | – | – | – | – | – | – | – |
Упаковка: 1 шт.
Сверла доступны в наборах из 5 штук (номер EDP 87700) для диаметров 2–6 мм.
Методика выбора диаметра сверла
Для стружечных и спиральных канавочных метчиков: 0,46 × (диаметр метчика) < (диаметр сверла) < 0,75 × (диаметр метчика)
Для спиральных остроконечных метчиков: 0,6 × (диаметр метчика) < (диаметр сверла) < 0,75 × (диаметр метчика)
Инструкция по использованию
1. Сломанный метчик
Проверьте, как сломан метчик. Если какая-либо часть метчика выступает из поверхности, зашлифуйте поврежденную поверхность метчика заподлицо с заготовкой. Это позволит сломанному метчику сверлиться легче.
2. Центрирование сверла
Установите сверло над центром метчика. Убедитесь, что и заготовка, и сверло надежно закреплены. Сделайте первый легкий контакт сверла и быстро отведите сверло назад. На этом этапе не используйте смазку.
3. Обработка отверстия
Сверлите отверстие с постоянной подачей и скоростью, периодически останавливая операцию для удаления сломанной стружки. Кроме того, используйте большое количество высокомолекулярного смазочного масла.
4. Удаление стружки
После того как метчик разломан, оставшиеся части метчика можно удалить. Для получения оптимальных результатов используйте чертилку. После очистки отверстия можно продолжить нарезание резьбы.
Условия резания и процедуры применения
- Используйте скорость сверления 65–80 поверхностных футов в минуту (SFM).
- Подача вручную 0,0005–0,001 дюйма/оборот считается нормальной.
- Используйте жесткое крепление.
- Выберите высокомолекулярное смазочное масло и применяйте его в достаточном количестве.
- Этот инструмент не должен использоваться для сверления мягких сталей, алюминиевых сплавов или других мягких материалов.
- Переточка должна выполняться периодически.
- При сквозном сверлении закаленных сталей используйте запасную деталь из материала под обрабатываемой деталью, так как это предотвратит поломку из-за резкого момента сопротивления.
- Нельзя использовать для удаления профилирующих метчиков.
| Материал заготовки | Углеродистые стали | Легированные стали | Нержавеющие стали | Чугун | Алюминий | Никелевые сплавы и титан | Закаленные стали | |||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Каталог | Низкая | Средняя | Высокая | Штамповые стали | Основное | 300 | 400 | 17-4 PH | 6061 7075 |
Inconel | 6Al4V (30 HRC) |
~35 HRC | 35–45 HRC | 45–50 HRC | 50–70 HRC | |||
| 5172 | 1010 | 1018 | хорошо | оптимально | ||||||||||||||